Hier presenteren we een protocol om te verkrijgen van een roman Mn Cu-gebaseerde legering met uitstekende uitgebreide optredens van een techniek voor het smelten van hoge kwaliteit en redelijke warmte behandelingsmethoden.
Een abonnement op JoVE is vereist om deze inhoud te bekijken. Log in of start vandaag met uw gratis proefperiode.
Methodenartikel
Een beschikbare techniek voor de voorbereiding van nieuwe Cast MnCuNiFeZnAl legering met superieure capaciteit en hoge Service temperatuur demping
In dit artikel
Samenvatting
Samenvatting
Mangaan (Mn) - koper (Cu) - gebaseerd legeringen is gebleken dat de demping van de capaciteit en kunnen worden gebruikt voor het verminderen van de schadelijke trillingen en lawaai effectief. M2052 (Mn-20Cu-5Ni-2Fe, %) is een belangrijke tak van Mn gebaseerde Cu legeringen, die zowel uitstekende demping capaciteit en verwerkbaarheid bezit. In de afgelopen decennia veel studies zijn verricht over de prestatieoptimalisatie van M2052, verbetering van de demping capaciteit, mechanische eigenschappen, corrosiebestendigheid, en dienst temperatuur, etc. de belangrijkste methoden van prestaties optimalisatie zijn legeringen, warmtebehandeling, voorbehandeling en verschillende manieren van molding enz, onder welke legering, alsmede tot vaststelling van een redelijke hittebehandeling hebben ondergaan, is de eenvoudigste en meest effectieve methode om perfect en uitgebreide te verkrijgen prestaties. Voor het verkrijgen van de M2052-legering met uitstekende prestaties voor gieten molding, stellen wij voor Zn en Al toevoegen aan de matrix MnCuNiFe legering en gebruiken een verscheidenheid van methoden van warmtebehandeling voor een vergelijking in de microstructuur, demping vermogen en temperatuur van de dienstverlening. Dus, een nieuw soort cast-verouderde Mn-22.68Cu-1.89Ni-1.99Fe-1.70Zn-6.16Al (at.%) legering met superieure demping capaciteit en hoge service temperatuur wordt verkregen door een geoptimaliseerde warmtebehandeling methode. Vergeleken met de techniek van de smeden, gegoten molding is eenvoudiger en efficiënter, en de demping capaciteit van dit legering als-cast is uitstekend. Daarom is er een geschikt reden om te denken dat het is een goede keuze voor technische toepassingen.
Inleiding
Aangezien de Mn-Cu legeringen werden gevonden door Zener demping capaciteit1hebben, hebben zij wijdverspreide aandacht en onderzoek2ontvangen. De voordelen van Mn-Cu legeringen zijn dat er hoge demping capaciteit, met name bij lage spanning amplitudes, en de demping capaciteit kan niet worden verstoord door een magnetisch veld, die heel anders dan Ferromagnetische demping legeringen is. De hoge demping capaciteit van Mn Cu-gebaseerde legeringen kan vooral worden toegeschreven aan de bewegelijkheid van de interne grenzen, vooral met inbegrip van twin grenzen en de grenzen van de fase, die worden gegenereerd in de face-centered-cubic-to-face-centered-tetragonal) FCC-f.c.t.) faseovergang onder de martensiet transformatie temperatuur (T-t)3. Het is gebleken dat Tt is rechtstreeks afhankelijk van de inhoud van Mn in de legering Mn Cu-gebaseerde4,5; oftewel, hoe hoger de Mn inhoud, hoe hoger de Tt en hoe beter de demping capaciteit van het materiaal. De legering, die meer dan 80 op % mangaan bevat, bleek te hebben hoge demping vermogen en een optimale weerstand wanneer uitgeblust uit de solid-oplossing temperatuur6. De hogere concentratie van Mn in de legering zou echter rechtstreeks leiden tot de legering worden meer broos en hebben een lagere rek, effect taaiheid en een slechtere weerstand tegen corrosie, waardoor de legering niet voldoet aan de technische eisen. Eerdere bevindingen van het onderzoek is gebleken dat de behandeling van een veroudering onder adequate omstandigheden is een effectieve manier om te verzoenen van dit probleem; bijvoorbeeld, Mn Cu-gebaseerde demping legeringen bevattende 50-80% Mn kan ook verkrijgen een hoge Tt en gunstige demping capaciteit door een veroudering behandeling in de juiste temperatuur bereik7. Dit is te wijten aan de ontleding van de γ-bovenliggende fase in nanoschaal Mn-rijke en nanoscale Cu-rijke regio's terwijl veroudering in het temperatuurbereik van de mengbaarheid kloof8,9,10, die wordt beschouwd als Tt van dit legering samen met haar demping vermogen verbeteren. Het is duidelijk dat een effectieve methode die hoge demping capaciteit met uitstekende werkbaarheid combineren kunt.
M2052 legering gebruikt voor het smeden van vormen, een vertegenwoordiger Mn Cu-gebaseerde high-demping legering met medium Mn inhoud ontwikkeld door Kawahara et al. 11, is uitgebreid bestudeerd in de afgelopen decennia. Onderzoekers vonden dat M2052 legering een goede sweet spot tussen demping capaciteit, vloeispanning en werkbaarheid heeft. Vergeleken met de techniek van de smeden, gieten is wijd gebruikt tot nu toe als gevolg van de eenvoudige molding proces, lage productiekosten en hoge productiviteit, etc. de invloedrijke factoren (e.g., trilling de frequentie, stam amplitude, koeling snelheid, warmtebehandeling temperatuur/tijd, enz.) op de demping capaciteit, microstructuur en mechanisme van M2052 legering demping hebben bestudeerd door sommige onderzoekers12,13,14,15 ,16,17,18. Echter is de prestaties van de casting van M2052 legering inferieur, bijvoorbeeld, een breed scala van kristallisatie temperatuur, het vóórkomen van gieten porositeit, en geconcentreerde krimp, , uiteindelijk resulterend in de onbevredigende mechanische eigenschappen van de gietstukken.
Het doel van dit document is bedoeld als industrieel gebied met een haalbare methode voor het verkrijgen van een cast die MN-Cu gebaseerd legering met uitstekende eigenschappen die kunnen worden gebruikt in machines en in de industrie van de precisie instrumenten trillingen verminderen en ervoor zorgen dat het product kwaliteit. Volgens het effect van legeringselementen op de transformatie van de fase en de prestaties van de casting, Al element wordt geacht om de γ-fase van de regio en de stabiliteit van de γ fase, waardoor de γ fase gemakkelijker transformeren in een γ' fase met micro-twins. Bovendien, de oplossing van Al atomen in de γ fase zal het verhogen van de sterkte van de legering, die de mechanische eigenschappen kan verbeteren. Ook is Al element een van de belangrijke elementen die de eigenschappen van de casting van Mn-Cu legering kunnen verbeteren. Zn element is gunstig voor de verbetering van de casting en de demping van de eigenschappen van de legering. Tot slot 2 wt % Zn en 3 wt % Al zijn toegevoegd aan de quaternaire MnCuNiFe-legering in dit werk en een nieuwe cast Mn-26Cu-12Ni-2Fe-2Zn-3Al (wt %) legering werd ontwikkeld. Bovendien verschillende warmtebehandeling verschillende methoden zijn gebruikt in dit werk en hun afzonderlijke effecten als volgt worden besproken. De homogenisering behandeling werd gebruikt ter vermindering van segregatie van dendriet. De behandeling van de oplossing werd gebruikt voor onzuiverheden immobilisatie. De veroudering behandeling wordt gebruikt voor het genereren van de ontleding van de Spinodale; Ondertussen, de verschillende tijden van de veroudering worden gebruikt voor het zoeken naar de optimaliseren parameters voor zowel uitstekende demping capaciteit en een hoge service-temperatuur. Uiteindelijk werd een beter warmte behandelingsmethode vertoond voor superieure demping capaciteit, evenals een hoge service-temperatuur.
Het blijkt dat de maximale interne wrijving (Q-1) en de hoogste temperatuur van de dienstverlening kan gelijktijdig worden bereikt door de veroudering van de legering bij 435 ° C gedurende 2 uur. Vanwege de eenvoud en efficiëntie van deze voorbereiding methode, kan een roman als-cast Mn Cu-gebaseerde demping legering met uitstekende prestaties worden geproduceerd, die van grote praktische betekenis voor de technische toepassing ervan is. Deze methode is vooral geschikt voor de bereiding van het gieten van Mn Cu-gebaseerde hoge demping legering die kan worden gebruikt voor vermindering van de trilling.
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Protocol
1. bereiding van de grondstoffen
- Weeg alle nodig grondstoffen met een elektronische schaal door massale percentage (65% elektrolytische Mn, 26% elektrolytische Cu, 2% industriële pure Fe, 2% elektrolytische Ni, 3% elektrolytische Al, en 2% elektrolytische Zn), zoals afgebeeld in Figuur 1.
Opmerking: Alle deze grondstoffen waren commercieel beschikbaar.
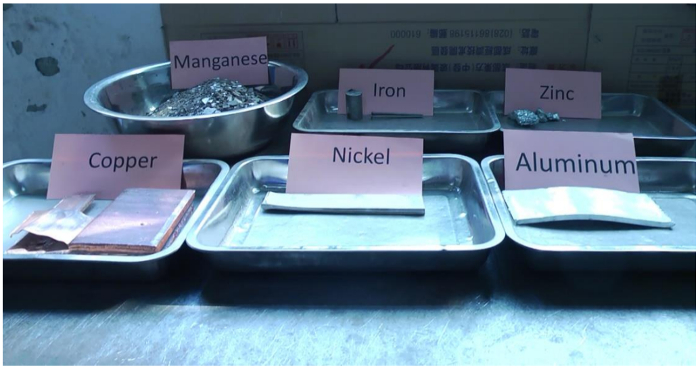
Figuur 1 : Presentatie van grondstoffen. De gebruikte materialen zijn inclusief 65 wt % elektrolytische Mn, 26 wt % elektrolytische Cu, 2 wt % industriële pure Fe, 2 wt % elektrolytische Ni, 2% van de wt elektrolytische Zn en 3 wt % elektrolytische Al. Klik hier voor een grotere versie van dit cijfer.
2. smelten en gieten proces
Opmerking: De gedetailleerde stappen voor Zandgieten zijn afgebeeld in Figuur 2.
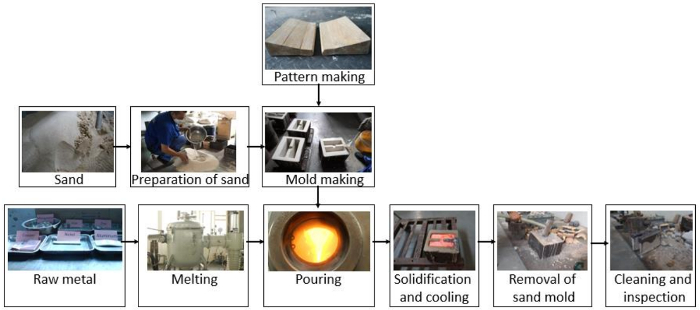
Figuur 2 : Zand gieten en stappen molding. Het belangrijkste proces omvat patroon maken, schimmel te maken en een operatie gieten. Klik hier voor een grotere versie van dit cijfer.
- Te bereiden patronen, patronen volgens het product tekening maken, en ervoor te zorgen dat de grootte van het patroon wordt uitgebreid tot op zekere hoogte aansprakelijk te zijn voor krimp en machinale bewerking van emissierechten.
Opmerking: Het patroon materiaal gebruikt in dit werk is van hout ( Figuur 3) omdat een hout patroon is licht, gemakkelijk om te werken, en heeft een lage kosten en korte productiecyclus.
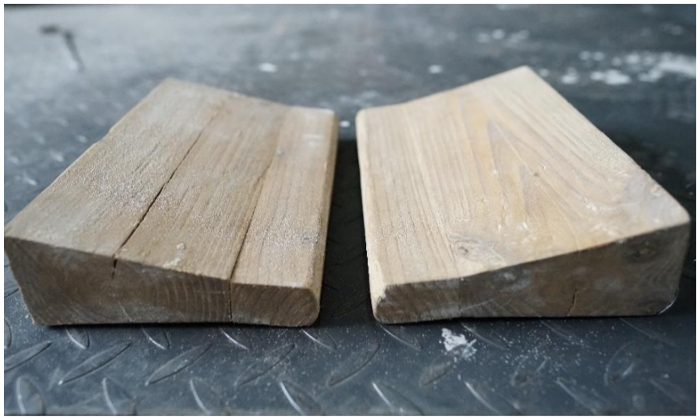
Figuur 3 : Patronen in de mal gieten. Deze houten patronen werden gebruikt om de vorm van de gietstukken te verkrijgen. Klik hier voor een grotere versie van dit cijfer.
- Ter voorbereiding van de molding zand, meng de kwartszand met 4-8% natrium silicaat.
Opmerking: De zand diameter is ongeveer 0,4 mm en de deeltjes zijn uniform. - De belangrijkste molding proces voltooien door handen.
- Eerst zet twee patronen in de kolf molding.
- Vervolgens rollen de kolf na rammen van de molding zand rond de patronen en de patronen uit het zand trekken.
- Ten slotte, borstel het oppervlak van de zand schimmel met gieten coating voor verbetering van de oppervlakkwaliteit gieten en vermindering van gieten gebreken.
Opmerking: De gegoten zand schimmel wordt weergegeven in Figuur 4. - Voor het verkrijgen van een droog zand schimmel, zet de schimmel in een oven op 180 ° C en bak het gedurende meer dan 8 h voordat casting naar verbetert de sterkte en de permeabiliteit, vergemakkelijken de smelt vullen en waarborgen van de kwaliteit van de producten van gieten.
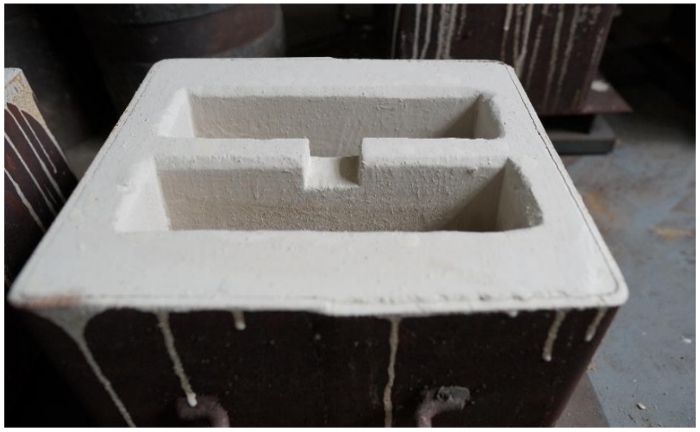
Figuur 4 : De gegoten zand mal. Het heeft twee holtes en het oppervlak is bedekt met een coating. Klik hier voor een grotere versie van dit cijfer.
3. de inductie van smeltend
Opmerking: Gebruik een middellange-frequentie vacuüm inductie oven smelten.
- Open het deksel van de oven, plaats 20,8 kg voor Mn, 8.32 kg van Cu, 0.64 kg Ni, 0.64 kg Fe, 0.64 kg van Zn en 0.96 kg Al materialen in de filterkroes achtereenvolgens en dekking van de materialen met cryoliet eindelijk.
- Neem de mal gieten uit de oven en zet hem in de oven; Pas de positie voor een succesvolle gieten. Sluit het deksel, vacuüm de oven, en open vervolgens het distributiesysteem van de warmte om te starten met het smelten van de legering.
- Wanneer de metalen beginnen te smelten, vullen de oven met argon tot een negatieve druk van 93-KPa, voor de remming van het spatten van het gesmolten metaal.
- Nadat de legering is gesmolten, verfijnen voor enkele minuten gas inhoud te verminderen van de schadelijke onzuiverheden.
Opmerking: De smeltende procedure bevat vaak smelten en zuiveren.
4. gieten de legering
- Giet de gesmolten metaal soepel in de mal gieten na het raffinageproces.
- Nadat het gesmolten metaal is volledig verhard, breek het vacuüm en neem uit de mal gieten.
- Verwijder de gietstukken uit de mal gieten wanneer de temperatuur van de schimmel druppels op een laag niveau.
5. voorbehandeling van de gietstukken
Opmerking: De macrophotograph van het gegoten deel is afgebeeld in Figuur 5.
- Gesneden exemplaren uit de casting met behulp van een lineaire snijmachine.
Opmerking: De modellen voor de X-ray diffractometer (XRD) metingen en metallografisch waarneming zijn in 10 x 10 x 1 mm-3. De monsters voor de analyse van dynamische thermomechanische (DMA) bezitten een dimensie van 0.8 x 10 x 35 mm3.
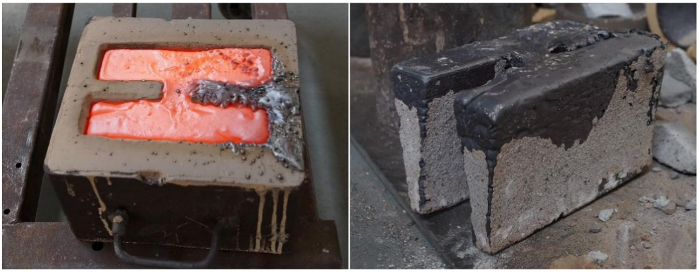
Figuur 5 : De vormdelen in de zand schimmel en de verwijderde onderdelen. Twee gietstukken werden op een bepaald moment gegoten. Klik hier voor een grotere versie van dit cijfer.
6. warmtebehandeling
- De gepolijste specimens in zeven groepen verdelen en houden model #1 gratis behandeling, behoud van een als-cast staat voor vergelijking. Leg de anderen in een vak-type weerstand oven voor verschillende warmtebehandelingen.
- Meng specimens #2 en #5 op 850 ° C gedurende 24 uur en doven hen vervolgens in koud water vóór veroudering hen bij 435 ° C, specimen #2 voor 4 h en specimen #5 voor 2 h.
- Oplossing-traktatie specimens #3 en #6 bij 900 ° C gedurende 1 h en doven hen vervolgens in koud water vóór veroudering hen bij 435 ° C, specimen #3 voor 4 h en specimen #6 voor 2 h.
- Leeftijd specimens #4 en #7 bij 435 ° C voor 4 h en 2 h, respectievelijk.
7. demping capaciteit Test
- Een dynamische mechanische analyse (DMA) gebruiken voor het meten van de demping capaciteit van de specimens17.
Opmerking: De testtoestand is stam sweep bij kamertemperatuur. - Detecteren tijdens de test, de fase hoek δ tussen de stress en de belasting (zoals weergegeven in Figuur 6).
- Karakteriseren de demping capaciteit door Q-1, die kan worden bepaald door de volgende formule.
Q -1 = tan δ
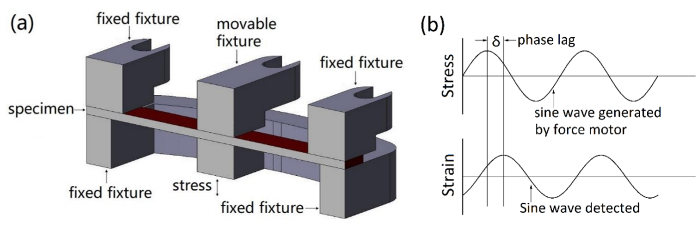
Figuur 6 : Het armatuur bouw en het testen beginsel van de DMA. (a) dit paneel toont de dubbele cantilever armatuur van de DMA. (b) dit paneel toont de relatie van de toegepaste sinusvormige spanning naar de stam en de resulterende fase lag. De waarden van de lag tussen de stress en de druk, evenals de modulus, kunnen worden berekend door formules. Klik hier voor een grotere versie van dit cijfer.
8. de monster karakterisering
-
Elektrolytisch polijsten en metallografisch observatie
- Etch voor een dendriet microstructuur waarnemingen, alle exemplaren gedurende ongeveer 1 min. in een gemengde oplossing van perchloorzuur en absolute alcohol bij 1:27.
- Vervolgens, de specimens met aceton schoonmaken, drogen van het monster met een blower en observeren de dendritische structuur met een metallografisch Microscoop.
-
De karakterisering van de structuur van het fase
- De fase-structuur en de parameters van de rooster van de specimens karakteriseren door röntgendiffractie (XRD) met12,22van de straling van de CuKα.
Opmerking: Gebruik een scan snelheid op 2°/min. Voor de meting van de XRD, bereiden de specimens zorgvuldig door het verwijderen van elk oppervlak stress.
- De fase-structuur en de parameters van de rooster van de specimens karakteriseren door röntgendiffractie (XRD) met12,22van de straling van de CuKα.
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Resultaten
Figure 7 toont de afhankelijkheid van de demping capaciteit op de amplitude van de stam voor de als-cast MnCuNiFeZnAl legering specimens #1 - #7 en als-cast M2052. Uit de resultaten blijkt dat de demping capaciteit voor specimen #1 hoger is dan die van M2052 legering gegoten (zoals weergegeven in figuur 7a) en de traditionele gesmeed M2052 high-demping legering genoemd in de vorige artikelen20,<...
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Discussie
Om ervoor te zorgen dat dit soort als-cast Mn Cu-gebaseerde legering zowel superieure demping capaciteit en uitstekende mechanische eigenschappen bezit, is het noodzakelijk om ervoor te zorgen dat de gietstukken een hoge zuiverheid, een stabiele chemische samenstelling en een uitstekende kristalstructuur. Daarom is strikte kwaliteitscontrole is noodzakelijk voor het smelten, gieten en warmtebehandeling processen.
Ten eerste is het noodzakelijk om te kiezen van de juiste ingrediënten voor de le...
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Openbaarmakingen
De auteurs hebben niets te onthullen.
Dankbetuigingen
Wij geven dankzij de financiële steun van de nationale Natural Science Foundation van China (11076109), de Hong Kong geleerden Program (XJ2014045, G-YZ67), de "1000 talenten Plan" van de provincie Sichuan, de Talent introductie programma van Sichuan Universiteit ( YJ201410), en de innovatie en creatieve Experiment programma van de Universiteit van Sichuan (20171060, 20170133).
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Materialen
| Naam | Bedrijf | Catalogusnummer | Opmerkingen |
|---|---|---|---|
| mangaan | Daye Nonferrous Metals Group Holdings Co., Ltd. | DJMnB | geproduceerd door middel van elektrolyse |
| koper | Daye Nonferrous Metals Group Holdings Co., Ltd. | Cu-CATH-2 | geproduceerd door middel van elektrolyse |
| Nikkel | Daye Nonferrous Metals Group Holdings Co., Ltd. | Ni99.99 | geproduceerd door middel van elektrolyse |
| IJzer | Ningbo Jiasheng Metal Materials Co., Ltd. | YT01 | industrieel puur Fe |
| Zink | Daye Nonferrous Metals Group Holdings Co., Ltd. | 0# | geproduceerd door middel van elektrolyse |
| Aluminium | Daye Nonferrous Metals Group Holdings Co., Ltd. | Al99.90 | geproduceerd door middel van elektrolyse |
Referenties
- Zener, C. Elasticity and anelasticity of metals. , University of Chicago Press. (1948).
- Jensen, J. W., Walsh, D. F. Manganese-Copper damping alloys. Bulletin 624. , U.S. Department of the Interior, Bureau of Mines. Washington, DC. (1965).
- Wang, X. Y., Peng, W. Y., Zhang, J. H. Martensitic twins and antiferromagnetic domains in gamma-MnFe(Cu) alloy. Materials Science and Engineering A. 438, 194-197 (2006).
- Wang, X. Y., Zhang, J. H. Structure of twin boundaries in Mn-based shape memory alloy: a HRTEM study and the strain energy driving force. Acta Materialia. 55 (15), 5169-5176 (2007).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Decomposition behavior of the gamma(Mn) solid solution in a Mn-20Cu-8Ni-2Fe (at%) alloy studied by a magnetic measurement. Materials Transactions,JIM. 40 (5), 451-454 (1999).
- Dean, R. S., Potter, E. V., Long, J. R. Properties of transitional structures in Copper-Manganese alloys. Metallurgical and Materials Transactions, ASM. 34, 465-500 (1945).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Temperature dependent damping behavior in a Mn-18Cu-6Ni-2Fe alloy continuously cooled in different rates from the solid solution temperature. Scripta Materialia. 38 (9), 1314-1346 (1998).
- Findik, F. Improvements in spinodal alloys from past to present. Materials and Design. 42 (42), 131-146 (2012).
- Yan, J. Z., Li, N., Fu, X., Zhang, Y. The strengthening effect of spinodal decomposition and twinning structure in MnCu-based alloy. Materials Science and Engineering A. 618, 205-209 (2014).
- Soriano-Vargas, O., Avila-Davila, E. O., Lopez-Hirata, V. M., Cayetano-Castro, N., Gonzalez-Velazquez, J. L. Effect of spinodal decomposition on the mechanical behavior of Fe-Cr alloys. Materials Science and Engineering A. 527 (12), 2910-2914 (2010).
- Yin, F. X. Damping behavior characterization of the M2052 alloy aimed for practical application. Acta Metallurgica Sinica. 39 (11), 1139-1144 (2003).
- Yin, F. X., Ohsawa, Y., Sato, A., Kohji, K. Decomposition of high temperature gamma(Mn) phase during continuous cooling and resultant damping behavior in Mn74.8Cu19.2Ni4.0Fe2.0 and Mn72.4Cu20.0Ni5.6Fe2.0 alloys. Materials Transactions, JIM. 39 (8), 841-848 (1998).
- Sakaguchi, T., Yin, F. X. Holding temperature dependent variation of damping capacity in a MnCuNiFe damping alloy. Scripta Materialia. 54 (2), 241-246 (2006).
- Tanji, T., et al. Measurement of damping performance of M2052 alloy at cryogenic temperatures. Journal of Alloys and Compounds. 355 (1-2), 207-210 (2003).
- Yin, F. X., Iwasaki, S., Sakaguchi, T., Nagai, K. Susceptibility of damping behavior to the solidification condition in the as-cast M2052 high-damping alloy. Key Engineering Materials. 319, 67-72 (2006).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Characterization of the strain-amplitude and frequency dependent damping capacity in the M2052 alloy. Materials Transactions, JIM. 42 (3), 385-388 (2001).
- Zhong, Z. Y., et al. Mn segregation dependence of damping capacity of as-cast M2052 alloy. Materials Science and Engineering A. 660, 97-101 (2016).
- Liu, W. B., et al. Novel cast-aged MnCuNiFeZnAl alloy with good damping capacity and high service temperature toward engineering application. Materials Design. 106, 45-50 (2016).
- Cowlam, N., Shamah, A. M. A diffraction study of y-Mn-Cu alloys. Journal of Physics F: Metal Physics. 11 (1), 27-43 (1981).
- Yan, J. Z., et al. Effect of pre-deformation and subsequent aging on the damping capacity of Mn-20 at.%Cu-5 at.%Ni-2 at.%Fe alloy. Advanced Engineering Materials. 17 (9), 1332-1337 (2015).
- Zhang, Y., Li, N., Yan, J. Z., Xie, J. W. Effect of the precipitated second phase during aging on the damping capacity degradation behavior of M2052 alloy. Advances in Materials Research. 873, 36-41 (2014).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. X-ray diffraction characterization of the decomposition behavior of gamma(Mn) phase in a Mn-30 at.% Cu alloy. Scripta Materialia. 40 (9), 993-998 (1999).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Phase decomposition of the gamma phase in a Mn-30 at.% Cu alloy during aging. Acta Materialia. 48 (6), 1273-1282 (2000).
- Ritchie, I. G., Sprungmann, K. W., Sahoo, M. Internal-friction in Sonoston - a high damping Mn/Cu-based alloy for marine propeller applications. Journal De Physique. 46 (C-10), 409-412 (1985).
- Kawahara, K., Sakuma, N., Nishizaki, Y. Effect of Fourth Elements on Damping Capacity of Mn-20Cu-5Ni Alloy. Journal of the Japan Institute of Metals. 57 (9), 1097-1100 (1993).
Toegang beperkt. Log in of start een proefperiode om deze inhoud te bekijken.
Herprints en machtigingen
