Tutaj prezentujemy protokół do uzyskania nowatorskiego stopu na bazie Mn-Cu o doskonałych parametrach dzięki wysokiej jakości technologii wytapiania i rozsądnym metodom obróbki cieplnej.
Subskrypcja JoVE jest wymagana do oglądania tego materiału. Zaloguj się lub rozpocznij bezpłatny okres próbny.
Artykuł metodologiczny
Dostępna technika wytwarzania nowego odlewanego stopu MnCuNiFeZnAl o doskonałej zdolności tłumienia i wysokiej temperaturze pracy
W tym artykule
Podsumowanie
Streszczenie
Stwierdzono, że stopy na bazie manganu (Mn)-miedzi (Cu) mają zdolność tłumienia i mogą być skutecznie stosowane do redukcji szkodliwych wibracji i hałasu. M2052 (Mn-20Cu-5Ni-2Fe, at%) to ważna gałąź stopów na bazie Mn-Cu, która posiada zarówno doskonałą zdolność tłumienia, jak i przetwarzalność. W ostatnich dziesięcioleciach przeprowadzono wiele badań nad optymalizacją wydajności M2052, poprawą zdolności tłumienia, właściwości mechanicznych, odporności na korozję, temperatury pracy itp. Głównymi metodami optymalizacji wydajności są stopowanie, obróbka cieplna, obróbka wstępna i różne sposoby formowania itp., wśród których stopowanie, a także przyjęcie rozsądnej obróbki cieplnej, jest najprostszą i najskuteczniejszą metodą uzyskania doskonałej i wszechstronnej wydajności. Aby uzyskać stop M2052 o doskonałych parametrach do odlewania, proponujemy dodanie Zn i Al do matrycy stopu MnCuNiFe i zastosowanie różnych metod obróbki cieplnej w celu porównania mikrostruktury, zdolności tłumienia i temperatury pracy. W ten sposób zoptymalizowaną metodą obróbki cieplnej uzyskuje się nowy rodzaj starzonego odlewu stopu Mn-22.68Cu-1.89Ni-1.99Fe-1.70Zn-6.16Al (at.%). o doskonałej zdolności tłumienia i wysokiej temperaturze pracy. W porównaniu z techniką kucia, formowanie odlewów jest prostsze i bardziej wydajne, a zdolność tłumienia tego odlewanego stopu jest doskonała. Dlatego istnieje odpowiedni powód, aby sądzić, że jest to dobry wybór do zastosowań inżynierskich.
Wprowadzenie
Ponieważ Zener odkrył, że stopy Mn-Cu mają zdolność tłumienia1, spotkały się z szerokim zainteresowaniem i badaniami2. Zaletą stopu Mn-Cu jest to, że ma wysoką zdolność tłumienia, szczególnie przy niskich amplitudach odkształceń, a jego zdolność tłumienia nie może być zakłócona przez pole magnetyczne, które jest zupełnie inne niż w przypadku ferromagnetycznych stopów tłumiących. Wysoką zdolność tłumienia stopów na bazie Mn-Cu można przypisać głównie ruchomości granic wewnętrznych, w tym głównie granic bliźniaczych i granic fazowych, które są generowane w przejściu fazowym skoncentrowanym na powierzchni sześciennej do tetragonalnej (f.c.c.-f.c.t.) w temperaturze przemiany martenzytu (Tt)3. Stwierdzono, że Tt zależy bezpośrednio od zawartości Mn w stopie na bazie Mn-Cu class4,5; oznacza to, że im wyższa zawartość Mn, tymwyższa T t i lepsza zdolność tłumienia materiału. Stwierdzono, że stop, który zawiera ponad 80% manganu, ma wysoką zdolność tłumienia i optymalną wytrzymałość po hartowaniu z temperatury roztworu stałego6. Jednak wyższe stężenie Mn w stopie bezpośrednio spowodowałoby, że stop byłby bardziej kruchy i miałby mniejsze wydłużenie, udarność i gorszą odporność na korozję, co oznacza, że stop nie spełni wymagań inżynieryjnych. Wcześniejsze wyniki badań wykazały, że leczenie starzenia się w odpowiednich warunkach jest skutecznym sposobem na pogodzenie tego problemu; na przykład stopy tłumiące na bazie Mn-Cu zawierające 50 - 80 at% Mn mogą również uzyskać wysoką T t i korzystną zdolność tłumienia poprzez obróbkę starzeniową w odpowiednim zakresie temperatur7. Wynika to z rozkładu fazy γ-rodzicielskiej na regiony bogate w Mn w nanoskali i regiony bogate w Cu w nanoskali podczas starzenia się w zakresie temperatur luki mieszalności8,9,10, co uważa się zapoprawiające t tego stopu wraz z jego zdolnością tłumienia. Nie ulega wątpliwości, że jest to skuteczna metoda, która może łączyć wysoką zdolność tłumienia z doskonałą urabialnością.
M2052 stop używany do formowania kuźniczego, reprezentatywny stop o wysokim tłumieniu na bazie Mn-Cu o średniej zawartości Mn, opracowany przez Kawahara et al.11, był intensywnie badany w ciągu ostatnich kilku dekad. Naukowcy odkryli, że stop M2052 ma dobry słodki punkt między zdolnością tłumienia, granicą plastyczności i urabialnością. W porównaniu z techniką kucia, odlewanie było do tej pory szeroko stosowane ze względu na prosty proces formowania, niskie koszty produkcji i wysoką wydajność itp. Czynniki wpływające (np. częstotliwość oscylacji, amplituda odkształcenia, prędkość chłodzenia, temperatura/czas obróbki cieplnej itp.) na zdolność tłumienia, mikrostrukturę i mechanizm tłumienia stopu M2052 były badane przez niektórych badaczy12, 13,14,15,16,17,18. Niemniej jednak wydajność odlewania stopu M2052 jest gorsza, na przykład szeroki zakres temperatur krystalizacji, występowanie porowatości odlewów i skoncentrowany skurcz, co ostatecznie skutkuje niezadowalającymi właściwościami mechanicznymi odlewów.
Celem tego artykułu jest dostarczenie branży przemysłowej wykonalnej metody uzyskania odlewanego stopu na bazie Mn-Cu o doskonałych właściwościach, który może być stosowany w maszynach i przemyśle instrumentów precyzyjnych w celu zmniejszenia wibracji i zapewnienia jakości produktu. Zgodnie z wpływem pierwiastków stopowych na przemianę fazową i wydajność odlewania, uważa się, że pierwiastek Al zmniejsza obszar γ-fazowy i stabilność fazy γ, co może sprawić, że faza γ łatwiej przekształci się w fazę γ z mikrobliźniakami. Co więcej, roztwór atomów Al w fazie γ zwiększy wytrzymałość stopu, co może poprawić właściwości mechaniczne. Również pierwiastek Al jest jednym z ważnych pierwiastków, które mogą poprawić właściwości odlewnicze stopu Mn-Cu. Pierwiastek Zn jest korzystny dla poprawy właściwości odlewniczych i tłumiących stopu. Wreszcie w tej pracy do czwartorzędowego stopu MnCuNiFe dodano 2% wag. Zn i 3 % wag. Al i opracowano nowy odlew stopu Mn-26Cu-12Ni-2Fe-2Zn-3Al (wag.). Ponadto w pracy tej stosuje się kilka różnych metod obróbki cieplnej, a ich różne efekty omówiono w następujący sposób. Zabieg homogenizacji zastosowano w celu zmniejszenia segregacji dendrytów. Zabieg roztworem zastosowano do unieruchomienia zanieczyszczeń. Leczenie starzenia się jest stosowane w celu wywołania rozkładu kręgosłupa; Różne czasy starzenia są wykorzystywane do poszukiwania parametrów optymalizujących zarówno dla doskonałej zdolności tłumienia, jak i wysokiej temperatury pracy. Ostatecznie wybrano preferowaną metodę obróbki cieplnej pod kątem doskonałej zdolności tłumienia, a także wysokiej temperatury pracy.
Okazuje się, że maksymalne tarcie wewnętrzne (Q-1) i najwyższą temperaturę pracy można osiągnąć jednocześnie, starzejąc stop w temperaturze 435 °C przez 2 godziny. Ze względu na prostotę i wydajność tej metody przygotowania, można wyprodukować nowatorski stop tłumiący na bazie Mn-Cu o doskonałych parametrach, który ma ważne znaczenie praktyczne dla jego zastosowania inżynieryjnego. Metoda ta jest szczególnie przydatna do przygotowania odlewanego stopu o wysokim tłumieniu na bazie Mn-Cu, który może być stosowany do redukcji drgań.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Protokół
1. Przygotowanie surowców
- Odważić wszystkie wymagane surowce za pomocą wagi elektronicznej zgodnie z procentową zawartością masy (65% elektrolitycznego Mn, 26% elektrolitycznego Cu, 2% Fe czystości przemysłowej, 2% elektrolitycznego Ni, 3% elektrolitycznego Al oraz 2% elektrolitycznego Zn), jak pokazano na Rysunku 1.
UWAGA: Wszystkie te surowce były dostępne w handlu.
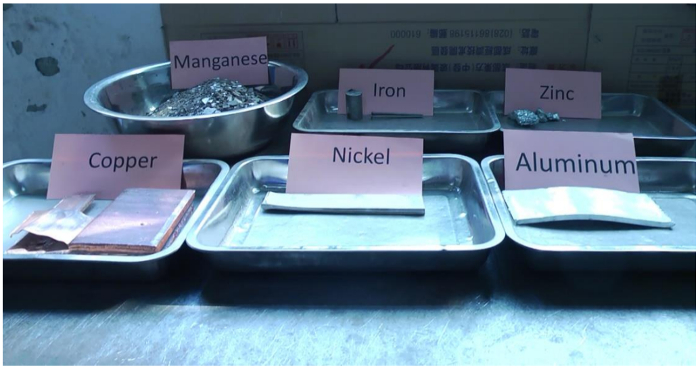
Rysunek 1: Prezentacja surowców. Wykorzystane materiały obejmują 65 wt% elektrolitycznego Mn, 26 wt% elektrolitycznego Cu, 2 wt% przemysłowo czystego Fe, 2 wt% elektrolitycznego Ni, 2 wt% elektrolitycznego Zn oraz 3 wt% elektrolitycznego Al. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
2. Proces topienia i odlewania
UWAGA: Szczegółowe etapy odlewania w formach piaskowych przedstawiono na Rysunku 2.
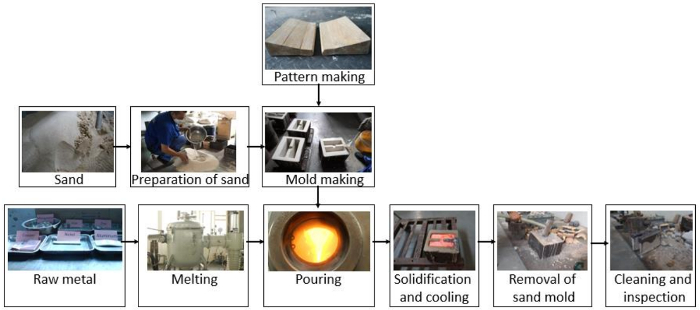
Rysunek 2: Etapy odlewania i formowania w piasku. Główny proces obejmuje tworzenie modelu, przygotowanie formy oraz operację odlewania. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
- W celu przygotowania modeli, należy wykonać je zgodnie z rysunkiem technicznym produktu, upewniając się, że rozmiar modelu został odpowiednio zwiększony, aby uwzględnić skurcz materiału oraz naddatki obróbcze.
UWAGA: Materiałem użytym do wykonania modelu w niniejszej pracy jest drewno ( Rysunek 3), ponieważ model drewniany jest lekki, łatwy w obróbce, tani w wykonaniu i charakteryzuje się krótkim cyklem produkcji.
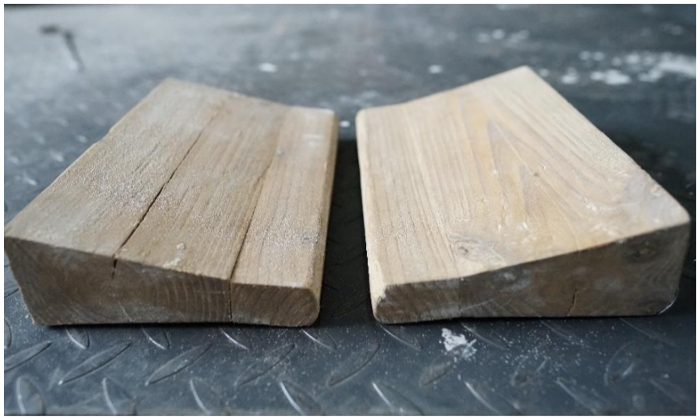
Rycina 3: Modele użyte w formie odlewniczej. Te drewniane modele zostały wykorzystane do uzyskania kształtu odlewów. Kliknij tutaj, aby wyświetlić powiększoną wersję tej ryciny.
- Aby przygotować piasek formierski, wymieszaj piasek kwarcowy z 4% - 8% krzemianem sodu.
UWAGA: Średnica ziaren piasku wynosi około 0,4 mm, a cząstki są jednorodne. - Wykonaj główny proces formowania ręcznie.
- Najpierw umieść dwa modele w skrzyni formierskiej.
- Następnie, po ubiciu piasku formierskiego wokół modeli, obróć skrzynię i wyjmij modele z piasku.
- Na koniec pomaluj powierzchnię formy piaskowej farbą formierską, aby poprawić jakość powierzchni odlewu i zmniejszyć liczbę defektów odlewniczych.
UWAGA: Wykonaną formę piaskową przedstawiono na Rysunku 4. - Aby uzyskać suchą formę piaskową, umieść ją w piecu w temperaturze 180 °C i wypalaj przez ponad 8 h przed odlewaniem, aby zwiększyć jej wytrzymałość i przepuszczalność, ułatwić wypełnianie formy stopem oraz zapewnić jakość produktów odlewniczych.
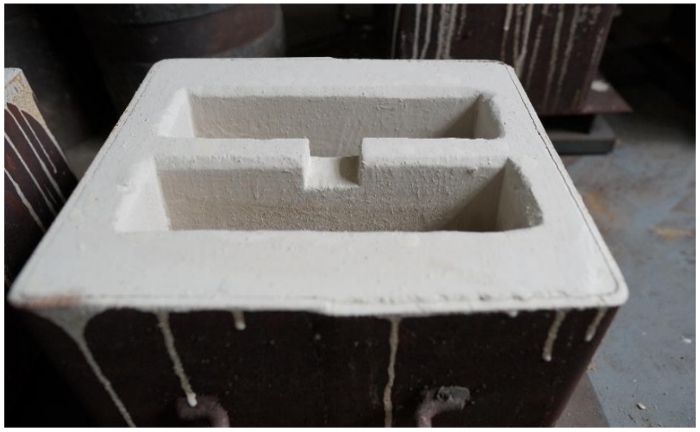
Rysunek 4: Formowana forma piaskowa. Posiada ona dwie wnęki, a jej powierzchnia została pokryta powłoką. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
3. Indukcja topnienia
UWAGA: Należy użyć średnio-częstotliwościowego pieca do topienia z indukcją próżniową.
- Otwórz pokrywę pieca, umieść w tyglu kolejno 20,8 kg Mn, 8,32 kg Cu, 0,64 kg Ni, 0,64 kg Fe, 0,64 kg Zn oraz 0,96 kg Al, a na koniec przykryj materiały kriolitem.
- Wyjmij formę odlewniczą z pieca grzewczego i umieść ją w piecu; ustaw jej pozycję, aby zapewnić prawidłowe wlewanie. Zamknij pokrywę, odessij powietrze z pieca, a następnie uruchom system rozprowadzania ciepła, aby rozpocząć topnienie stopu.
- Gdy metale zaczną się topić, napełnij piec argonem do podciśnienia 93 KPa, aby zapobiec rozbryzgom ciekłego metalu.
- Po stopieniu stopu rafinuj go przez kilka minut, aby zmniejszyć zawartość szkodliwych zanieczyszczeń i gazów.
UWAGA: Procedura topienia obejmuje zazwyczaj przetapianie i rafinację.
4. Odlewanie stopu
- Po procesie rafinacji płynny metal należy gładko wlać do formy odlewniczej.
- Po całkowitym zestaleniu płynnego metalu należy przerwać próżnię i wyjąć formę odlewniczą.
- Odlewy należy wyjąć z formy odlewniczej, gdy temperatura formy spadnie do niskiego poziomu.
5. Obróbka wstępna odlewów
UWAGA: Makrofotografia odlanej części przedstawiona jest na Ryc. 5.
- Wytnij próbki z odlewu, używając liniowej maszyny tnącej.
UWAGA: Próbki do pomiarów dyfraktometrycznych (XRD) i obserwacji metalograficznych mają wymiary 10 x 10 x 1 mm3. Próbki do dynamicznej analizy termomechanicznej (DMA) mają wymiary 0.8 x 10 x 35 mm3.
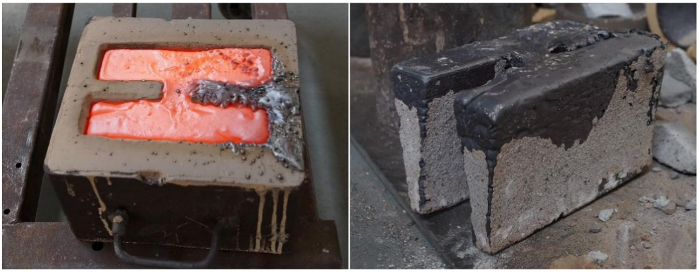
Rysunek 5: Części uformowane w formie piaskowej oraz części wyjęte z formy. Jednorazowo odlewiono dwa elementy. Kliknij tutaj, aby zobaczyć powiększoną wersję tego rysunku.
6. Obróbka termiczna
- Podziel wypolerowane próbki na siedem grup; próbkę nr 1 pozostaw bez obróbki, utrzymując ją w stanie odlewniczym w celu porównania. Pozostałe próbki umieść w piecu oporowym w formie skrzyni w celu przeprowadzenia różnych obróbek cieplnych.
- Próbki nr 2 i nr 5 poddaj homogenizacji w temperaturze 850 °C przez 24 h, a następnie schłodź je gwałtownie w zimnej wodzie przed starzeniem w temperaturze 435 °C: próbkę nr 2 przez 4 h, a próbkę nr 5 przez 2 h.
- Próbki nr 3 i nr 6 poddaj przesyconiu w temperaturze 900 °C przez 1 h, a następnie schłodź je gwałtownie w zimnej wodzie przed starzeniem w temperaturze 435 °C: próbkę nr 3 przez 4 h, a próbkę nr 6 przez 2 h.
- Próbki nr 4 i nr 7 poddaj starzeniu w temperaturze 435 °C odpowiednio przez 4 h i 2 h.
7. Badanie zdolności tłumienia
- Użyć analizatora dynamiczno-mechanicznego (DMA) do pomiaru zdolności tłumienia próbek17.
UWAGA: Tryb testu to sweep odkształcenia w temperaturze pokojowej. - Podczas testu wyznaczyć kąt fazowy δ między naprężeniem a odkształceniem (jak pokazano na Rysunku 6).
- Zcharakteryzować zdolność tłumienia za pomocą Q-1, którą można wyznaczyć za pomocą następującego wzoru.
Q-1 = Tan δ
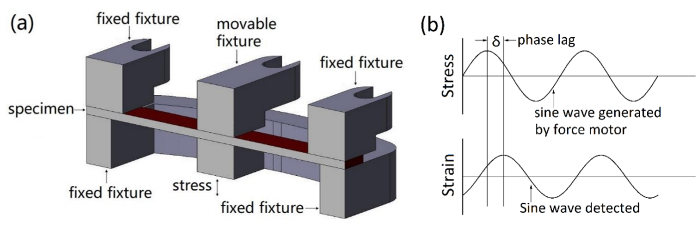
Rysunek 6: Konstrukcja uchwytu i zasada pomiaru w DMA. ( a) Ten panel przedstawia uchwyt dwudźwigarowy (double cantilever) urządzenia DMA. ( b) Ten panel przedstawia zależność przyłożonego naprężenia sinusoidalnego od odkształcenia oraz wynikające z tego przesunięcie fazowe. Wartości przesunięcia między naprężeniem a odkształceniem, a także moduł, mogą zostać obliczone za pomocą odpowiednich wzorów. Kliknij tutaj, aby wyświetlić powiększoną wersję tego rysunku.
8. Charakterystyka próbek
- Polerowanie elektrolityczne i obserwacje metalograficzne
- W celu obserwacji mikrostruktury dendrytycznej wszystkie próbki należy trawić przez około 1 min w mieszaninie kwasu nadchlorowego i alkoholu bezwodnego w stosunku 1:27.
- Następnie próbki należy oczyścić acetonem, osuszyć za pomocą dmuchawy i poddać obserwacji struktury dendrytycznej przy użyciu mikroskopu metalograficznego.
- Charakterystyka struktury fazowej
- Strukturę fazową oraz parametry sieci krystalicznej próbek należy określić metodą dyfrakcji rentgenowskiej (XRD) z wykorzystaniem promieniowania CuKα12,22.
UWAGA: Należy zastosować prędkość skanowania 2°/min. Przed pomiarem XRD próbki należy starannie przygotować poprzez usunięcie wszelkich naprężeń powierzchniowych.
- Strukturę fazową oraz parametry sieci krystalicznej próbek należy określić metodą dyfrakcji rentgenowskiej (XRD) z wykorzystaniem promieniowania CuKα12,22.
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Wyniki
Rysunek 7 przedstawia zależność zdolności tłumienia od amplitudy odkształcenia dla próbek stopu MnCuNiFeZnAl w stanie odlewniczym nr 1 – 7 oraz stopu M2052 w stanie odlewniczym. Wyniki pokazują, że zdolność tłumienia próbki nr 1 jest wyższa niż w przypadku odlewu stopu M2052 (jak pokazano w Rycina 7a) oraz tradycyjny kuty stop o wysokim tłumieniu M2052, wspomniany w poprzednich artykułach20,
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Dyskusja
Aby zapewnić, że ten rodzaj odlewanego stopu na bazie Mn-Cu ma zarówno doskonałą zdolność tłumienia, jak i doskonałe właściwości mechaniczne, konieczne jest zapewnienie, że odlewy mają stabilny skład chemiczny, wysoką czystość i doskonałą strukturę krystaliczną. Dlatego konieczna jest ścisła kontrola jakości w procesach wytapiania, nalewania i obróbki cieplnej.
Po pierwsze, konieczne jest dobranie odpowiednich składników do stopu. Należy wziąć pod uwagę, że dodane pierwiastki stopowe mogą sprz...
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Oświadczenia
Autorzy nie mają nic do ujawnienia.
Podziękowania
Dziękujemy finansowemu wsparciu Narodowej Fundacji Nauk Przyrodniczych Chin (11076109), Programu Stypendialnego Hongkongu (XJ2014045, G-YZ67), "Planu 1000 Talentów" Prowincji Syczuan, Programu Wprowadzania Talentów Uniwersytetu Syczuańskiego (YJ201410) oraz Programu Innowacji i Eksperymentów Twórczych Uniwersytetu Syczuańskiego (20171060, 20170133).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Materiały
| Nazwa | Firma | Numer katalogowy | Komentarze |
|---|---|---|---|
| mangan | Daye Nonferrous Metals Group Holdings Co., Ltd. | DJMnB | produkowany przez miedź elektrolityczną |
| Daye Nonferrous Metals Group Holdings Co., Ltd. | Cu-CATH-2 | produkowany metodą elektrolizy | |
| Nickel | Daye Nonferrous Metals Group Holdings Co., Ltd. | Ni99.99 | produkowany przez elektrolizę |
| Iron | Ningbo Jiasheng Metal Materials Co., Ltd. | YT01 | przemysłowy czysty Fe |
| Daye Metale Nonferrous Metals Group Holdings Co., Ltd. | 0 # | produkowane przez elektrolizę | |
| Aluminium | Daye Nonferrous Metals Group Holdings Co., Ltd. | Al99.90 | wytwarzany w procesie elektrolizy |
Bibliografia
- Zener, C. Elasticity and anelasticity of metals. , University of Chicago Press. (1948).
- Jensen, J. W., Walsh, D. F. Manganese-Copper damping alloys. Bulletin 624. , U.S. Department of the Interior, Bureau of Mines. Washington, DC. (1965).
- Wang, X. Y., Peng, W. Y., Zhang, J. H. Martensitic twins and antiferromagnetic domains in gamma-MnFe(Cu) alloy. Materials Science and Engineering A. 438, 194-197 (2006).
- Wang, X. Y., Zhang, J. H. Structure of twin boundaries in Mn-based shape memory alloy: a HRTEM study and the strain energy driving force. Acta Materialia. 55 (15), 5169-5176 (2007).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Decomposition behavior of the gamma(Mn) solid solution in a Mn-20Cu-8Ni-2Fe (at%) alloy studied by a magnetic measurement. Materials Transactions,JIM. 40 (5), 451-454 (1999).
- Dean, R. S., Potter, E. V., Long, J. R. Properties of transitional structures in Copper-Manganese alloys. Metallurgical and Materials Transactions, ASM. 34, 465-500 (1945).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Temperature dependent damping behavior in a Mn-18Cu-6Ni-2Fe alloy continuously cooled in different rates from the solid solution temperature. Scripta Materialia. 38 (9), 1314-1346 (1998).
- Findik, F. Improvements in spinodal alloys from past to present. Materials and Design. 42 (42), 131-146 (2012).
- Yan, J. Z., Li, N., Fu, X., Zhang, Y. The strengthening effect of spinodal decomposition and twinning structure in MnCu-based alloy. Materials Science and Engineering A. 618, 205-209 (2014).
- Soriano-Vargas, O., Avila-Davila, E. O., Lopez-Hirata, V. M., Cayetano-Castro, N., Gonzalez-Velazquez, J. L. Effect of spinodal decomposition on the mechanical behavior of Fe-Cr alloys. Materials Science and Engineering A. 527 (12), 2910-2914 (2010).
- Yin, F. X. Damping behavior characterization of the M2052 alloy aimed for practical application. Acta Metallurgica Sinica. 39 (11), 1139-1144 (2003).
- Yin, F. X., Ohsawa, Y., Sato, A., Kohji, K. Decomposition of high temperature gamma(Mn) phase during continuous cooling and resultant damping behavior in Mn74.8Cu19.2Ni4.0Fe2.0 and Mn72.4Cu20.0Ni5.6Fe2.0 alloys. Materials Transactions, JIM. 39 (8), 841-848 (1998).
- Sakaguchi, T., Yin, F. X. Holding temperature dependent variation of damping capacity in a MnCuNiFe damping alloy. Scripta Materialia. 54 (2), 241-246 (2006).
- Tanji, T., et al. Measurement of damping performance of M2052 alloy at cryogenic temperatures. Journal of Alloys and Compounds. 355 (1-2), 207-210 (2003).
- Yin, F. X., Iwasaki, S., Sakaguchi, T., Nagai, K. Susceptibility of damping behavior to the solidification condition in the as-cast M2052 high-damping alloy. Key Engineering Materials. 319, 67-72 (2006).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Characterization of the strain-amplitude and frequency dependent damping capacity in the M2052 alloy. Materials Transactions, JIM. 42 (3), 385-388 (2001).
- Zhong, Z. Y., et al. Mn segregation dependence of damping capacity of as-cast M2052 alloy. Materials Science and Engineering A. 660, 97-101 (2016).
- Liu, W. B., et al. Novel cast-aged MnCuNiFeZnAl alloy with good damping capacity and high service temperature toward engineering application. Materials Design. 106, 45-50 (2016).
- Cowlam, N., Shamah, A. M. A diffraction study of y-Mn-Cu alloys. Journal of Physics F: Metal Physics. 11 (1), 27-43 (1981).
- Yan, J. Z., et al. Effect of pre-deformation and subsequent aging on the damping capacity of Mn-20 at.%Cu-5 at.%Ni-2 at.%Fe alloy. Advanced Engineering Materials. 17 (9), 1332-1337 (2015).
- Zhang, Y., Li, N., Yan, J. Z., Xie, J. W. Effect of the precipitated second phase during aging on the damping capacity degradation behavior of M2052 alloy. Advances in Materials Research. 873, 36-41 (2014).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. X-ray diffraction characterization of the decomposition behavior of gamma(Mn) phase in a Mn-30 at.% Cu alloy. Scripta Materialia. 40 (9), 993-998 (1999).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Phase decomposition of the gamma phase in a Mn-30 at.% Cu alloy during aging. Acta Materialia. 48 (6), 1273-1282 (2000).
- Ritchie, I. G., Sprungmann, K. W., Sahoo, M. Internal-friction in Sonoston - a high damping Mn/Cu-based alloy for marine propeller applications. Journal De Physique. 46 (C-10), 409-412 (1985).
- Kawahara, K., Sakuma, N., Nishizaki, Y. Effect of Fourth Elements on Damping Capacity of Mn-20Cu-5Ni Alloy. Journal of the Japan Institute of Metals. 57 (9), 1097-1100 (1993).
Dostęp ograniczony. Zaloguj się lub rozpocznij wersję próbną, aby wyświetlić tę treść.
Przedruki i uprawnienia
