Bu çalışmanın amacı, biyomedikal ve gıda baskı sektörlerindeki uygulamalar için açık kaynak ve düşük maliyetli bileşenlerden yapılmış rezervuar bazlı erime ekstrüzyonu üç boyutlu yazıcı tasarlamak ve inşa etmektir.
Bu içeriği görüntülemek için JoVE aboneliğiniz gereklidir. Giriş yapın veya ücretsiz denemenizi bugün başlatın.
Yöntem makalesi
Bir Açık Kaynak Tasarımı, Düşük Maliyetli Bioink ve Gıda Melt Extrusion 3D Yazıcı
* These authors contributed equally
Bu makalede
Özet
Özet
Üç boyutlu (3D) baskı, son derece karmaşık nesnelerin yeniden şekillendirme maliyeti olmadan üretilmesine olanak tanıyan giderek daha popüler bir üretim tekniğidir. Bu artan popülerlik kısmen sistem kurulum maliyetleri ve kullanım kolaylığı gibi giriş engelleri düşen tarafından tahrik edilir. Aşağıdaki protokol, özel parça ve bileşenlerin imalatı için bir Katkı İmalat Eritme Ekstrüzyon (ADDME) 3D yazıcı tasarımı ve inşaat sunar. ADDME, 3D baskılı, lazer kesimli ve çevrimiçi kaynaklı bileşenlerin bir kombinasyonuyla tasarlanmıştır. Protokol çerçeveleme, y ekseni ve yatak, x ekseni, ekstrüzyon, elektronik ve yazılım başlıkları altında ayrıntılı diyagramlar ve parça listeleri ile takip edilen kolay bölümler halinde düzenlenir. ADDME'nin performansı, viskoz krem, çikolata ve Pluronik F-127 (bioinks modeli) kullanılarak ekstrüzyon testi ve karmaşık nesnelerin 3Boyutlu baskısı ile değerlendirilir. Sonuçlar ADDME'nin çok çeşitli sektörlerde kullanılmak üzere malzeme ve yapı imalatı için yetenekli bir platform olduğunu göstermektedir. Ayrıntılı diyagramlar ve video içeriğinin birleşimi, karmaşık nesnelerin çok çeşitli malzemelerden 3D baskıyla ilgilenen kişiler için düşük maliyetli, kullanımı kolay ekipmanlara erişimi kolaylaştırır.
Giriş
Katkı üretim endüstriyel peyzaj1,2önemli bir değer sağlama potansiyeline sahip güçlü bir üretim teknolojisidir. Katkı maddesi üretiminin çekici özellikleri arasında takım lama maliyetleri, yüksek düzeyde özelleştirme, karmaşık geometriler ve giriş maliyetlerinin önündeki engeller indeğildir. Hiçbir retooling maliyetleri prototiphızlı üretim için izin, hangi düşük ücretli rakiplere karşı rekabetçi kalmaya çalışan gelişmiş ülkelerde sanayi kritik bir hedeftir "pazara zaman" azaltmak için çalışırken arzu edilir1. Yüksek düzeyde özelleştirilebilirlik, çok çeşitli ürünlerin karmaşık geometrilerle üretilmesini sağlar. Bu faktörler kurulum, malzeme ve operatör uzmanlık için düşük maliyetler ile birleştirildiğinde, katkı üretim teknolojileri3net bir değerdir.
3D baskı olarak da adlandırılan katkı maddesi üretimi, bir bilgisayarsayısal kontrollü (CNC) sisteminde bir nesnenin katman katman üretilmesini içerir3. Malzemenin bir levha veya malzeme bloğundan çıkarıldığı frezeleme gibi geleneksel CNC işlemlerinin aksine, 3B yazdırma sistemi istenen yapıya katman katman katman malzeme ekler.
Lazer, flaş, ekstrüzyon veya jetting teknolojileri4gibi çeşitli yöntemlerle 3D baskı kolaylaşabilir. Kullanılan özel teknoloji hammadde nin biçimini (yani, toz veya erime) yanı sıra5işleme için gerekli reolojik ve termal özellikleri belirler. Ekstrüzyon tabanlı 3D baskı pazarı, filamentlerin kullanımı, işlenmesi ve ekstrüzyon başına sürekli olarak büyük hacimlerde malzeme sağlaması nedeniyle filament tabanlı sistemler tarafından yönetilmektedir. Ancak bu süreç filamentler (özellikle termoplastikler) halinde oluşturulabilecek malzeme türü ile sınırlıdır. Çoğu malzeme filament şeklinde mevcut değildir ve piyasada modern düşük maliyetli platformların eksikliği önemli bir boşluğu temsil eder.
Bu protokol, malzemelerin bir şırıngada depolanıp iğneyle ekstrüzyon yapmasına izin veren rezervuar tabanlı ekstrüzyon sisteminin yapımını göstermektedir. Bu sistem ideal gıdalar6,polimerler7ve biyomalzemeler8,9dahil olmak üzere malzemelerin geniş bir yelpazede üretmek için uygundur. Ayrıca, rezervuar tabanlı ekstrüzyon teknikleri genellikle daha az tehlikeli, maliyet daha düşük ve diğer 3D baskı yöntemleridaha kullanımı daha kolaydır.
Açık kaynak kodlu 3D baskı sistemleri tasarlayan ve halka salan üniversite liderliğindeki ekiplerin sayısı giderek artmaktadır. 2007 yılında Fab@Home ekstrüzyon tabanlı yazıcı ile başlayan10,11, araştırmacılar 3D baskı teknolojisi ve uygulamalarında hızlı genişleme sürücü için basit ve ucuz bir platform oluşturmayı amaçladın. Daha sonra 2011 yılında, RepRap proje bir filament tabanlı 3D baskı platformu 3D baskı tarafından yapılan parçalar ile tasarlanmış oluşturmayı amaçlayan, kendi kendini çoğaltma makinesi oluşturmak amacıyla12. 3D yazıcıların maliyeti yıllar içinde, bir Fab@Home için 2300 USD'den (2006), RepRap v1 için $573 USD'den (2005) ve v2 (2011) için $400 USD'den düşüyor.
Önceki çalışmada, nasıl bir off-the-self 3D baskı sistemi özel bir rezervuar tabanlı ekstrüzyon sistemi ile çikolata13karmaşık 3D nesneler oluşturmak için kombine edilebilir gösterdi. Daha fazla tasarım araştırması, bu prototip tasarımına kıyasla önemli ölçüde maliyet tasarrufu sağlanabileceğini göstermiştir.
Bu protokolün amacı, düşük maliyetli rezervuar bazlı erime ekstrüzyon 3D yazıcının inşası için talimatlar sağlamaktır. Burada sunulan ayrıntılı diyagramlar, çizimler, dosyalar ve bileşen listeleri başarıyla bir 3D yazıcı nın yapımı ve çalışmasına izin vermek için. Tüm bileşenler, kullanıcıların istedikleri gibi ek özellikler değiştirmelerine veya eklemelerine olanak tanıyan açık kaynak (creative commons ticari olmayan) platform https://www.thingiverse.com/Addme/collectionsbarındırılır. Viskoz krem, çikolata ve Pluronic F-127 (bioinks için bir model) ADDME performansını değerlendirmek ve biyomedikal ve gıda baskı endüstrilerine ADDME 3D yazıcı uygulamasını göstermek için kullanılır.
Bu protokol için akrilik kesim yapabilen bir lazer kesici ve PLA veya ABS filamentleri baskı yapabilen bir masaüstü 3D yazıcı gereklidir. İşlenmiş ısıtma ceketi ve ısıtıcı kartuşuna veya silikon ısıtıcı, operatörün hangi ekipmana erişebildiğine bağlı olarak malzemeyi ısıtmak için kullanılabilir. Tüm CAD dosyaları https://www.thingiverse.com/Addme/designsbulunabilir. Firmware ve yazılım 3D yazıcı, http://marlinfw.org/meta/download/ ve https://www.repetier.com/ sırasıyla kaynakları kontrol etmek için sağlanır. Kontrol panosu hakkında ayrıntılı talimatlar için https://reprap.org/wiki/RAMPS_1.4.
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Protokol
DİkKAT: Sıcak lehim leme ütüleri ve ısıtma kartuşlarının neden olduğu yanıklar riski vardır. Isıtma kartuşu, ısıtma ceketinin içine sabitlendiğinde asla çalıştırılmamalıdır. Hareket eden 3D yazıcı ekseninden çimdikleme veya yırtılma riski de vardır.
1. Genel bakış ve hazırlık
NOT: Şekil 1A yazıcının bilgisayar tarafından oluşturulan bir şekilde görüntülemi gösterir ve Şekil 1B bitmiş yazıcının bir fotoğrafıdır.
- Malzemeler Tablosundan tüm parçaları temin edin.
- Tüm akrilik parçaların lazer kesim olması için https://www.thingiverse.com/Addme/designs bakın. 6 mm akrilik kullanıldığından veya çerçevenin birbirine uymamasını sağlamak. Lazer kesiciler malzeme kesmek için yüksek enerjili lazer kullanın; burada profesyonel bir mağaza tercih edilmektedir.
- Tüm 3D baskılı parçalar için https://www.thingiverse.com/Addme/designs bakın. Her parçada belirtilen yazdırma parametrelerinin kullanılması önemlidir. 3B yazıcıların sıcak yüzeylere ve hareketli parçalara sahip olduğunu unutmayın, bu nedenle bir profesyonelin yardımıyla kullanın.
- https://www.thingiverse.com/Addme/designsbulunan ısıtma ceketi parçası, imalatı . Üretim yeteneklerine uygun bir erişim yoksa, silikon ısıtıcı(Malzeme Tablosu) https://www.thingiverse.com/Addme/designsbulunan ilişkili 3D baskılı tutucu ile satın alınabilir.
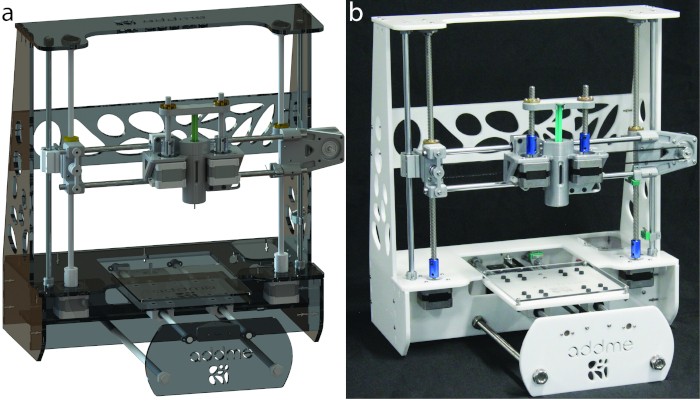
Şekil 1: Katkı maddesi üretim eritme ekstrüzyon (ADDME) 3D yazıcı. (A) Yazıcının bilgisayar tarafından oluşturulan işlemesi. (B) Bitmiş bir yazıcının fotoğrafı. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
2. Çerçeve montajı
NOT: Şekil 2'de gösterilen parçaların çerçeve montajını tamamlaması gerekmektedir. Erime ekstrüzyon 3D yazıcının çerçevesi 6 mm lazer kesim akrilik ve M3 cıvata ve somunkombinasyonu ile bir arada tutulur(Şekil 3). Yazıcının alt kısmı M10 dişli çubuk ve somun kombinasyonu ile daha da güçlendirilir.
- 1-9 arası akrilik parçaları toplayın ve Şekil 3A'dagösterilen yapılandırmada bir araya getirin. Her parçanın doğru bulunduğundan emin olmak için şekil etiketlerini kontrol edin. M3Allen tuşu kullanılarak Şekil 3C'de gösterilen konfigürasyonda M3 vida ve somunlarla emniyete alınmıştır.
- M10 dişli çubuğu, akrilik üyeler 6, 8 ve 10'da yapılan amaca göre yerleştirin. Şekil 3B,D'degösterildiği gibi M10 yıkama ve somunlarla sabitleyin. Değişken anahtarla sıkın.
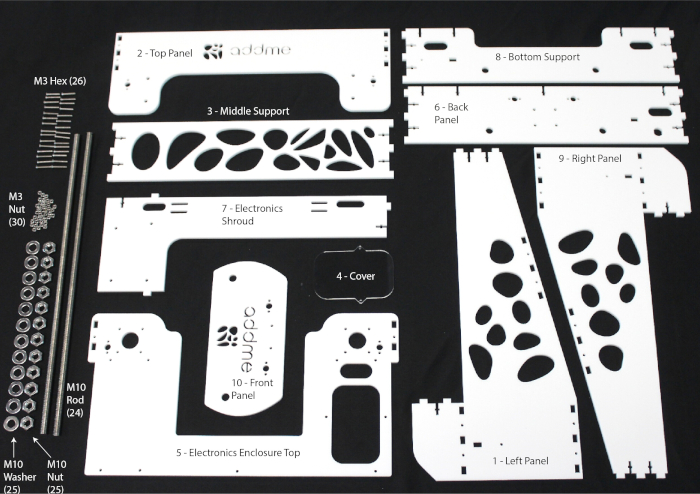
Şekil 2: Çerçeveyi birleştirmek için gereken bileşenler. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
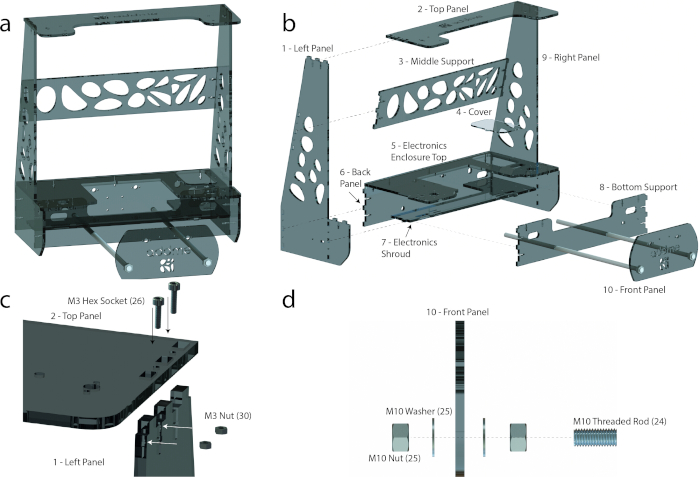
Şekil 3: Çerçeve montajı. (A) Monte edilmiş çerçeve. (B) Etiketli akrilik parçalar ve m10 dişli çubuklar destekleyen bir patlama görünümü. (C) Çerçeveyi bir arada tutmak için M3 vidaları ve somunları kullanarak her akrilik parçanın birbirine nasıl bağladığını gösteren patlamış bir görünüm. (D) Dişli çubuğun M10 somunları ve yıkamalarla birlikte 6, 8 ve 9'un akrilik parçalarını nasıl tuttuğunu gösteren patlamış bir görünüm. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
3. Y ekseni ve baskı yatağı alt montajı
NOT: Şekil 4'te özetlenen bölümlerin y eksenini ve baskı yatağı alt montajını tamamlaması gerekmektedir. Tüm vidalar Şekil 4'tegörülür ve aletler Malzeme Tablosundalistelenmiştir.
- Şekil 4'tekiparçaları kullanarak, baskı yatağı alt montaj başlığını Şekil 5C'yegöre monte edin.
- Şekil 5C'yegöre her 8 mm şaftın üzerine (21) iki yastık bloğu (19) kaydırın. Son durağı (3DP 4) 8 mm'lik şaftlardan (21) birine kaydırın ve Şekil 5E'yegöre M2 vidaları ve Allen tuşu kullanarak mekanik son durağı (14) sabittutun.
- M4 vidaları ve Allen tuşu(Şekil 5C)kullanarak dört yastık bloğunu (19) montaj yatağına (akrilik bölüm 12) sabittutun. Kemer kelepçesini (3DP 3) M3 vidaları ve Allen tuşu(Şekil 5C)kullanarak montaj yatağına (akrilik bölüm 12) sabitle. Baskı yatağını (akrilik bölüm 11) Şekil 5F'yegöre M3 vida, somun ve yay düzenlemesini kullanarak montaj yatağına (12)(Şekil 5C)sabitle.
- Kalan parçaları Şekil 4'ten şekil 5D,G'yegöre çerçeveye sabitleyin.
- M2 vidaları ve Allen tuşu kullanılarak sırasıyla sırasıyla arka panele (akrilik bölüm 6) ve ön panele (akrilik bölüm 10) şaft tutucularından ikisini (3DP 2) sabitleyin.
- M3 vidaları ve Allen tuşu(Şekil 5D)kullanarak step motor tutucuyu (12) arka panele (akrilik bölüm 6) sabittutun. M3 vidaları ve Allen tuşu(Şekil 5D)kullanarak step motorunu (11) step motor tutucuya (12) sabitle. M3 vidaları ve Allen tuşu(Şekil 5G)kullanarak kemer idilini (3DP 1) ön panele (akrilik bölüm 10) sabitleyin.
- Baskı yatağı alt montajını Şekil 5A,D,G'yegöre 8 mm'lik bir şaftın (21) her ucunu bir şaft tutucusuna (3DP 2) eşleştirerek çerçeveye yerleştirin.
NOT: Baskı yatağı alt montajını çerçeveye yerleştirmek için alan oluşturmak için ön paneldeki M12 yıkayımlarını (akrilik bölüm 10) gevşetmek gerekebilir. - Son olarak, y eksenini ve baskı yatağı alt montajını tamamlamak için, m3 vida kullanarak kayış idlerine (3DP 1) vidalayın, ardından M2 Allen tuşu ile dişli idler üzerindeki M2 grub vidasını sıkarak step motora dişli idler'ı sabitleyin. Kayışı (17) idler (17) ve idler dişli (17) etrafında ve kayışta gerginlik oluşturmak için kayış kelepçesine (3DP 3) kaydırın. Kemer kelepçesini (3DP 3) M3 Allen tuşu ile sıkarak bölümü tamamlayın.
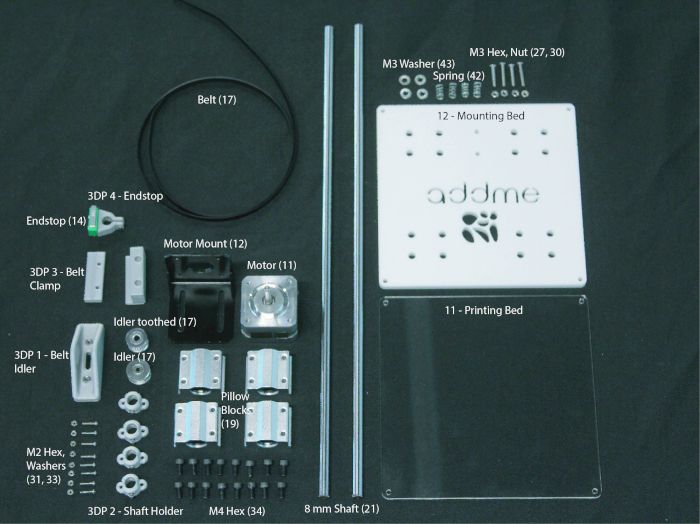
Şekil 4: Y ekseni ve yazdırma yatağı alt montajını bir araya getirmek için gerekli bileşenler. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
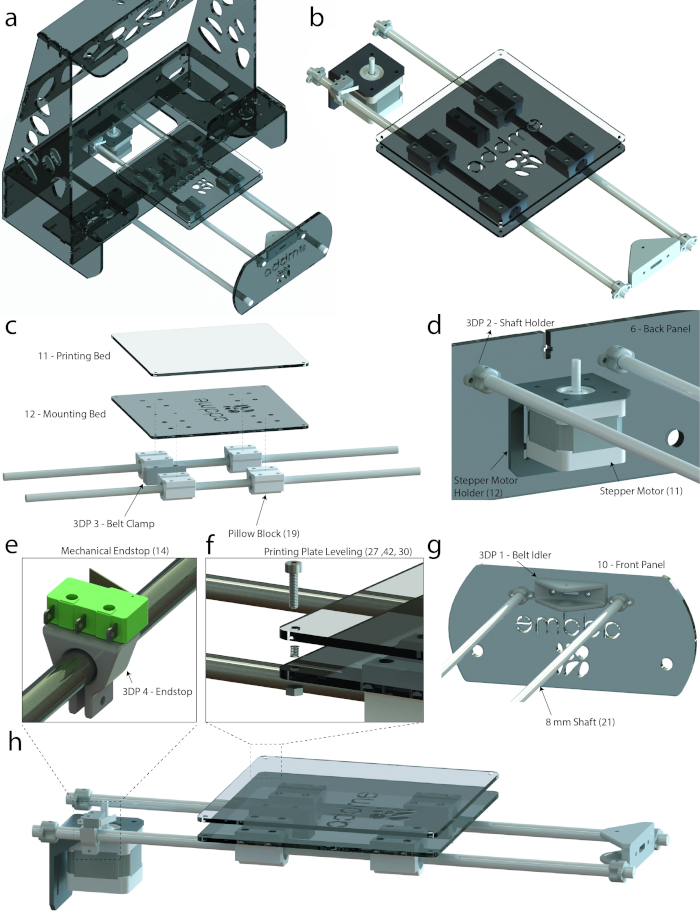
Şekil 5: Katkı maddesi imalatı eritme ekstrüzyonu (ADDME) 3D yazıcı. (A) Çerçevenin, y ekseninin ve yatağın grafiksel olarak işlenmesi. (B) Y ekseninin ve yatağın grafiksel olarak işlenmesi. (C) Yatak alt montajının patlamış görünümü. (D) Y ekseninin arka panele nasıl bağlandığına gösteren etiketli görünüm. (E) Mekanik son stoponun yakınlaştırılmış görünümü. (F) Baskı plakası yay tesviye sisteminin patlamış görünümü. (G) Y ekseninin ön panele nasıl bağlandığına gösteren etiketli görünüm. (H) Y ekseninin ve yatağın yan görünüm grafiksel işlemesi. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
4. X ekseni alt montaj
NOT: Şekil 6'da özetlenen bölümlerin x ekseni alt montajını tamamlaması gerekmektedir. Tüm vidalar Şekil 6'dagörülür ve aletler Malzeme Tablosundalistelenmiştir.
- Şekil 6'dakiparçaları kullanarak, x ekseni alt aksamının sol tarafını Şekil 7C'yegöre birleştirin.
- Pirinç somunu (18) somun tutucunun içine yerleştirin (3DP 5) ve m3 vidaları ve Allen tuşu(Şekil 7C)kullanarak sol (3DP 8) sol x ekseni yastığına sabitle .
- M4 vidaları ve Allen tuşu(Şekil 7C)kullanarak yastık bloğunu (19) sola (3DP 8) sola sabitle. M3 vidaları ve Allen tuşu(Şekil 7C)kullanarak x ekseni açık 1'i (3DP 9) sola (3DP 8) sabitle.
- Boşta (17), x ekseni açık 1 (3DP 9) ve x ekseni Idler 2 (3DP 10) merkez deliklerini hizala. M3 vidaları ve Allen tuşu(Şekil 7C)kullanılarak emniyete alınmıştır. Şekil 6'dagösterilen parçaları kullanarak, Şekil 7D'yegöre x ekseni alt montajının sağ tarafını birleştirin.
- Pirinç somunu (18) somun tutucunun içine yerleştirin (3DP 5) ve M3 vidaları ve Allen tuşu kullanarak x ekseni yastık sağa (3DP 6) sabit tutun(Şekil 7D).
- M4 vidaları ve Allen tuşu(Şekil 7D)kullanarak yastık bloğunu (19) x ekseni yastık sağa (3DP 6) sabitle. M3 vidaları ve Allen tuşu(Şekil 7D)kullanarak x ekseni sağa (3DP 7) x ekseni yastığının sağına (3DP 6) sabitle. M3 vidaları ve Allen tuşu(Şekil 7D)kullanarak step motorunu (11) x ekseninin sağına (3DP 7) sabitle.
- Şekil 7B'yegöre dişli çubukların (18) her birine pirinç somunların (18) her birine iplik . 8 mm'lik şaftlardan ikisini (20) yastık bloklarının her birine (19) dikey olarak, 8 mm'lik şaftlardan ikisini (20) yatay olarak Şekil 7B,C,D'yegöre kaydırın.
- Kalan parçaları Şekil 6'dan şekil 7E,F'yegöre çerçeveye sabitle.
- M2 vidaları ve Allen tuşu(Şekil 7E,F)kullanarak hem üst panele (akrilik bölüm 2) hem de elektronik muhafaza üst (akrilik bölüm 5) için şaft tutucularından ikisini (3DP 2) sabittutun. M3 vidaları ve Allen tuşu(Şekil 7E)kullanarak yastık bloğu rulmanlarını (15) üst panele (akrilik bölüm 2) sabitle. M3 vidaları ve Allen tuşu(Şekil 7F)kullanarak step motorlarını (11) elektronik kasa üst kısmına (akrilik parça 5) sabitle.
NOT: Bağlayıcı (16), iki farklı şaft boyutunu birbirine bağlamak için tasarlanmış bir bileşendir. - M2 Allen tuşu(Şekil 7F)ile alt grub vidasını sıkarak step motorlarının (11) şaftlarının üzerinde beyiti (16) sabitleyin.
- M2 vidaları ve Allen tuşu(Şekil 7E,F)kullanarak hem üst panele (akrilik bölüm 2) hem de elektronik muhafaza üst (akrilik bölüm 5) için şaft tutucularından ikisini (3DP 2) sabittutun. M3 vidaları ve Allen tuşu(Şekil 7E)kullanarak yastık bloğu rulmanlarını (15) üst panele (akrilik bölüm 2) sabitle. M3 vidaları ve Allen tuşu(Şekil 7F)kullanarak step motorlarını (11) elektronik kasa üst kısmına (akrilik parça 5) sabitle.
- X ekseni alt montajını, dikey 8 mm'lik milleri şaft tutucu (3DP 2) ile hizalayarak çerçeveye yerleştirin ve M2 vidaları ve Allen tuşu ile sıkın(Şekil 7E,F). M2 Allen tuşu(Şekil 7E,F)ile üst grub vidasını sıkarak dişli çubuğu (18) beyitin diğer ucuna (16) sabitleyin.
NOT: Üst panelin (akrilik bölüm 2) x ekseni alt montajÇerçevesine sığabilmesi için geçici olarak kaldırılması gerekebilir.
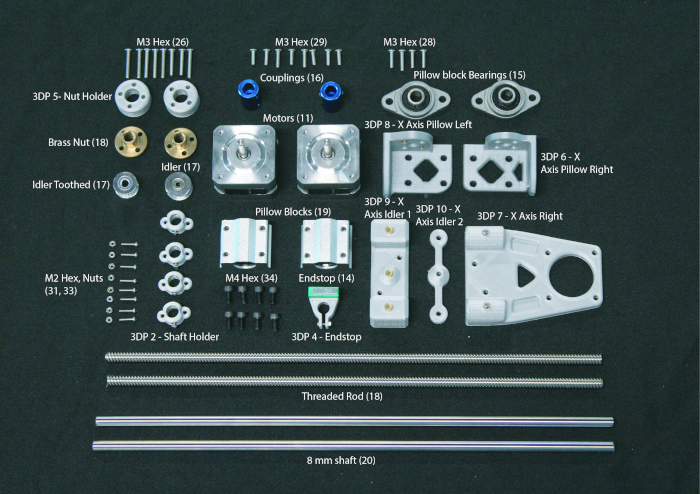
Şekil 6: X ekseni alt montajını bir araya getirmek için gerekli bileşenler. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.

Şekil 7: X ekseni alt montaj. (a) Çerçeve ve x ekseninin grafiksel olarak işlenmesi. (b) X ekseninin grafiksel işlemesi. (c) Alt montajın sol tarafının patlamış görünümü. (d) Alt montajın sağ tarafının patlamış görünümü. (e) X ekseninin üst panele nasıl bağlandığına gösteren etiketli görünüm. (f) X ekseninin elektronik kasaya nasıl bağlandığına gösteren etiketli görünüm. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
5. Ekstrüzyon alt montajı
NOT: Ekstrüzyon alt montaj, pistonun her iki tarafındaki kuvvetlerin dengelenmesi yle yüksek düzeyde doğruluk elde edilmesini sağlamak için çift step motor tasarımı kullanır. Şekil 8'de özetlenen parçalar ekstrüzyon alt montajını tamamlamak için gereklidir.
- Şekil 8'de gösterilen tüm parçaları toplayın ve ekstrüzyon kafasını Şekil 9'agöre birleştirin.
NOT: Şekil 9B, ekstrüder alt montajının her bileşenin birbirine nasıl uyduğunu gösteren patlamış görünümüdür. Aşağıdaki adımlar bunun nasıl yapıldığını açıklar. Tüm vidalar Şekil 8'degörülür ve aletler Malzeme Tablosundalistelenmiştir.- M4 vidaları ve Allen tuşu(Şekil 9B)kullanarak iki yastık bloğunu (19) ekstrüder arka plakasına (3DP 14) sabitle. Ekstrüder kayış kelepçesini (3DP 13) yastık blokları (19) arasında M3 vidaları ve Allen tuşu(Şekil 9B)kullanarak ekstrüder arka plakasına sabitle .
- Ekstrüder arka plakasını (3DP 14) M3 hex vidaları ve Allen tuşu(Şekil 9B)kullanarak ekstrüder motor tutucuya (3DP 15) sabitle. M3 hex vidaları ve Allen tuşu(Şekil 9B)kullanarak iki step motorunu (11) ekstrüder motor tutucuya (3DP 15) sabitle.
NOT: Bağlayıcı (16), iki farklı şaft boyutunu birbirine bağlamak için tasarlanmış bir bileşendir. - Bir M2 Allen tuşu(Şekil 9B)ile alt grub vidasını sıkarak step motorların (11) şaftlarının üzerinde çiftleyicileri (16) sabitleyin. Üst grub vidasını sıkarak dişli vidayı (18) beyitler (16) içinde sabitleyin(Şekil 9B).
- Isıtmaceketini veya silikon ısıtıcıyı Şekil 9B'yegöre ekstrüder motor tutucuya (3DP 15) kaydırın. M3 vidaları ve Allen tuşunu kullanarak pirinç somunları (18) piston kilidi 1 (3DP 11) içinde sabitleyin.
- Ekstrüzyon kafasını Şekil 9A'yagöre x eksenine monte edin.
- X ekseninde bulunan 8 mm'lik şaftları Şekil 9A'yagöre ekstrüder başlığındaki yastık bloklarına (19) kaydırın.
- Sürücü kemerini (17) idler (17) ve idler dişli (17) sol ve sağ x ekseni montajlarında bulunan sarma ve sürücü kemerini (17) M3 hex vidaları ve Allen tuşu(Şekil 9C)kullanarak ekstrüder kayışı kelepçesinde (3DP 13) sabitle .
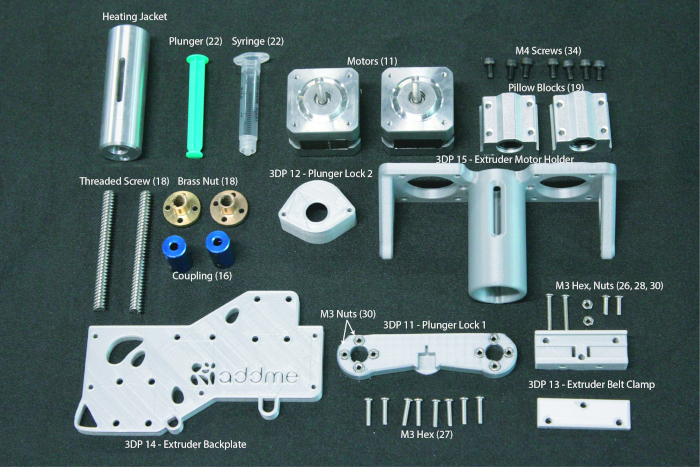
Şekil 8: Ekstrüderin montajı için gerekli bileşenler. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.

Şekil 9: Ekstrüder alt montaj. (A) Ekstrüder alt montajının grafiksel işlemesi. (B) Ekstrüder bileşenlerini gösteren patlamış görünüm. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
6. Elektronik ve kablolama
- Arduino'yu akrilik bölüm 7'ye (Şekil 10A'dagösterilen elektronik kefen) M3 Allen tuşu kullanarak M3 hex vidalarla monte edin. Şekil 10A,B'de gösterildiği gibi Arduino kartının üzerine bir rampa tahtası yerleştirin ve AKrilik bölüm 6'ya (arka panel) bakan USB fişi yerleştirin.
- Dc güç kaynağı jakını akrilik bölüm 6'ya monte edin (şekil 10A'dagösterildiği gibi arka panel) ve Şekil 10B'dekigüç kaynağına konektör. Motor kontrolörlerini, step motorlarını, uç duraklarını, ısıtıcıyı ve termokupl'u ilgili pimlere bağlayın(Şekil 10B).
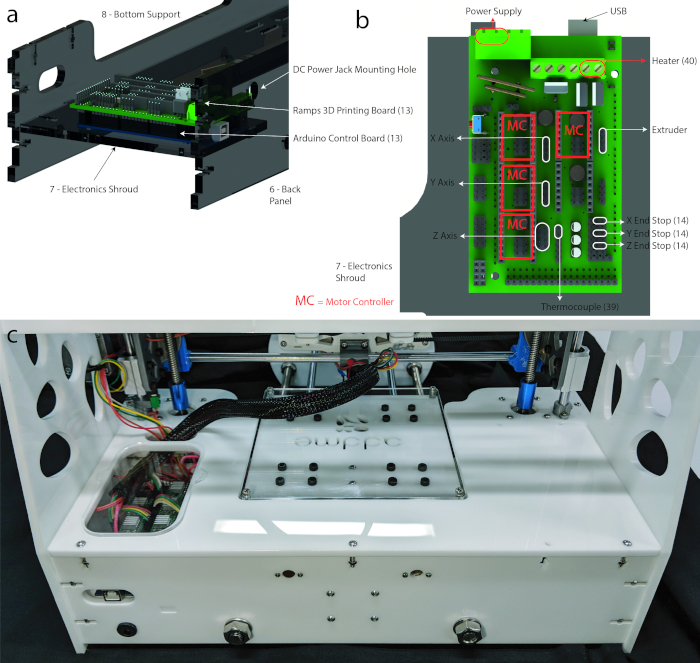
Şekil 10: Elektronik. (A) Elektronik kontrol panosu montaj yerinin grafiksel olarak işlenmesi. (B) Elektrik bileşenlerinin ve motorların 3D baskı tahtasına bağlantı diyagramı [Jos Hummelink (grabcab.com) Arduino ve Rampalar CAD dosyalarını sağladı]. (c) Bitmiş kabloların görüntüsü. Teller Rampalar kurulundan, daha sonra ekstrüzyon kafası ve x/y ekseni motorlara doğru iletilir. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
7. Yazılım, kontrol ve kalibrasyon
NOT: Daha ayrıntılı talimatlar ve sorun giderme bilgileri için https://reprap.org/wiki/RAMPS_1.4 bkz.
- http://marlinfw.org/meta/download/firmware indirin.
- Repetier https://www.repetier.com/yükleyin.
- https://www.thingiverse.com/Addme/designsbulunan firmware dosya .configuration değiştirin.
- Buad oranını 112500'e ayarlayarak (repetier'de) Yapılandırmak için | Yazıcı Ayarları | Bağlantı | Baud Oranı: 115200.
- Repetier'de Bağlan simgesini tıklatın.
- Bağlandıktan sonra, yazıcı üzerinde tam kontrol sağlanır. Yazdırma yatağını taşımak ve sıcaklığı ayarlamayı denemek için Manuel Denetim'e gidin.
DİkKAT: Şırınga veya gövde bileşenlerinin maksimum sıcaklığının aşılmadığından emin olun (daha fazla bilgi için tartışmaya bakın). Step motorların gücü sınırlı olsa da, eksenin hareketi mekanik bir tehlike oluşturur.
NOT: Bu aşamada tam olarak çalışan bir yazıcı vardır. Aşağıdaki bölümde (bölüm 8), yazıcıyı 3B yazdırmaiçin hazırlama yordamı açıklanmıştır.
8. 3D baskıya hazırlık
- 2 mL'lik bir şırınga, viskoz krema, çikolata veya pluronik gibi istenilen malzemeyle yükleyin (Şekil 11A).
- Şırıngayı ekstrüzyon başına yerleştirmek için, şırıngayı piston kilidi 1'e takarak başlayın (3DP 11, Şekil 11B). Daha sonra, dişli vidaları dikkatlice çevirirken şırıngayı ısıtma ceketine takın (Şekil 11C).
- İsteğe bağlı: yatak tesviye edilmemişse, seviyelemek gerekir. Yazdırma kafasını yukarı ve aşağı hareket ettirin ve yatak ile şırınga başlığı arasındaki mesafenin tutarlı olup olmadığını kontrol edin. Şırınga ve yatak arasında bir kağıt parçası kaydırın ve sürtünme hissediyorum(Şekil 11E),sonra gerekirse yatak seviyesini ayarlamak için M3 Allen tuşu(Şekil 11D)kullanın.
- İsteğe bağlı: Seçilen malzemenin ısıtılması gerekiyorsa, bunu şimdi yapın. Repetier'de Manuel Denetim sekmesine gidin ve sıcaklığı istenilen seviyeye ayarlayın.
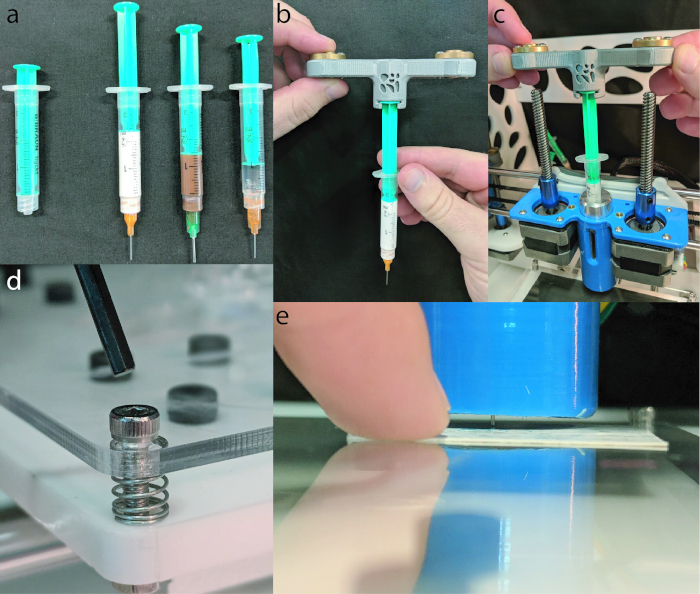
Şekil 11: 3D baskı hazırlığı. (A)2 mL şırınga ile yüklenmiş (soldan sağa) viskoz krem (150 mL, Nivea el kremi), çikolata (Cadbury, sade süt), ve Pluronic F-127 (Sigma Aldrich). (B) Pistonlu piston kilidi 1 (3DP 11) içine takılır. (C) Gösterilen bir şırınga ısıtma ceket içine takılı olan, dişli vidalar pirinç fındık üzerinde yakalamak iken. (D) Gösterilen bir Allen tuşu hakkında istinat M3 hex vida içine takılması hakkında, seviye ayarlanmasına izin. (E) Kartvizit daha sonra yatak ve şırınga arasındaki mesafeyi kontrol etmek için şırınga nın altına kaydırılır. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Sonuçlar
ADDME'nin 3D baskı sırasındaki performansı viskoz krem (150 mL, Nivea el kremi), çikolata (Cadbury, sade süt) ve Pluronic F-127 (Sigma Aldrich) kullanılarak değerlendirildi. Viskoz krema ve çikolata olduğu gibi kullanıldı ve Pluronic ultrasaf su ile% 20 wt çözeltisi içine çözüldü ve gerekli 14 kadar 5 ° C buzdolabında saklandı14,15.
Çizgi testi, kalınlık veya tutarlılık ...
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Tartışma
Bu protokol, düşük maliyetli erime ekstrüzyon tabanlı 3D yazıcı oluşturmak için ayrıntılı talimatlar sağlar. 3D yazıcının yapısı çerçeve, y ekseni/yatak, x ekseni, ekstrüder, elektronik ve yazılım gibi alt bölümlere ayrılabilir. Bu alt bölümler ayrıntılı diyagramlar, çizimler, dosyalar ve parça listeleri ile sunulur. Bir ADDME 3D yazıcının toplam fiyatı 343 AUD (17/01/2019 itibariyle 245 USD) olarak geliyor ve bu da şu anda bilinen en ucuz, rezervuar tabanlı erime 3D yazıcı yıkılıyor. Bu cihazın lazer kesim, 3D baskılı v...
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Açıklamalar
Yazarların açıklayacak bir şeyi yok.
Teşekkürler
Bu araştırma, kamu, ticari veya kar amacı gütmeyen sektörlerde finansman kurumlarından herhangi bir özel hibe almadı. Florian Schmittner, Sandro Gorka, Gurinder Singh, Vincent Tran ve Dominik Vu'ya tasarımın daha önceki bir prototipine yaptıkları katkılardan dolayı özel teşekkür.
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Malzemeler
| Ad | Şirket | Katalog numarası | Yorumlar |
|---|---|---|---|
| 15 W 12V DC 50x100mm Esnek Silikon Isıtıcı | Banggood | 1280175 | Opsiyonel; AU$4.46 |
| 3D Yazıcı | Lulzbot | https://download.lulzbot.com/ | |
| 3D Yazıcı | Ultimaker | Ultimaker 2+ | |
| AC 100-240V - DC 12V 5A 60W Güç Kaynağı | Banggood | 994870 | AU $ 12.7 |
| Akrilik Levha Beyaz Sürekli Döküm 1200x600mm | Mulford Plastik | AU $ 36.95 | |
| Alyan Anahtarları | Metrik | ||
| Arduino MEGA2560 R3 ile RAMPS 1.4 Denetleyici | Geekcreit 984594 | AU $ 28.91 | |
| Karbon Çelik Lineer Şaft 8mm x 350mm | Banggood | 1119330 | AU $ 13.44 |
| Karbon Çelik lineer Mil 8mm x 500mm | Banggood | 1276011 | AU $ 19.42 |
| İnternet erişimli | |||
| Bağlayıcı 5-8mm | Banggood | 1070710 | AU$6.93 |
| El Kremi | Nivea | 80102 | |
| Isıtma Kartuşu | Creality 3D | 1192704 | AU$4.75 |
| AU$2.37 | |||
| Lazer Kesici | trotec | Speedy 300 | https://www.troteclaser.com/ |
| M10 1mm Pitch Thread Metal Altıgen Somun + Yıkayıcı | UXCELL | AU$8.84 | |
| M10 1mm Pitch Çinko Kaplama Boru 400mm Uzunluk | UXCELL | AU$11.62 | |
| M2 - 0.4mm İç Dişli Pirinç Uçlar | ebay | AU$5.65 | |
| M2 Kuruyemiş | Suleve | 1239291 | AU$9.17 |
| M2 x 10 mm Düğme Altıgen Vidalar | Suleve | 1239291 | AU$9.17 |
| M2 x 5mm Düğme Altıgen Vidalar | Suleve | 1239291 | AU$9.17 |
| M3 - 0.5mm İç Dişli Pirinç Uçlar | Suleve | 1262071 | AU$7.5 |
| M3 Kuruyemiş | Suleve | 1109208 | AU$7.85 |
| M3 Yıkayıcı | Banggood | 1064061 | AU$3.05 |
| M3 x 10mm Düğme Altıgen Vidalar | Suleve | 1109208 | AU$7.85 |
| M3 x 20mm Düğme Altıgen Vidalar | Suleve | 1109208 | AU$7.85 |
| M3 x 6mm Düğme Altıgen Vidalar | Suleve | 1109208 | AU$7.85 |
| M3 x 8mm Düğme Altıgen Vidalar | Suleve | 1109208 | AU$7.85 |
| M4 x 8mm Düğme Altıgen Vidalar | Suleve | 1273210 | AU$4.32 |
| İğne Luer Kilidi 18 - 27 Ölçer | Terumo | TGA ARTG ID: | AU$3.57 |
| NEMA 17 Step Motor | Casun | 42SHD0001-24B | AU$54 |
| NEMA Step Motor Montaj Braketi | Banggood | ptNema17br90 | AU$4.79 |
| Yastık Blok Flanşlı Rulman 8mm | Banggood | KFL08 | AU $ 5.04 |
| PLA Filament | Creality 3D | 1290153 | AU $ 24.95 |
| Pluronic F127 | Sigma Aldrich | P2443-250G | |
| SC8UU 8mm Doğrusal Hareket Bilyalı Rulman | Toolcool | 935967 | AU $ 21.6 |
| SG-5GL Mikro Limit Anahtarı | Omron | 1225333 | AU $ 4.5 |
| Lehimleme İstasyonu | Lehim, Teller, Isı büzüşmeli vb. | ||
| Bahar | Banggood | 995375 | AU$2.53 |
| Şırınga 3ml Luer Lock Polipropilen | Brauhn | 9202618N | AU$3.14 |
| Zamanlama Kasnağı GT2 20 Diş ve Kemer Seti | Banggood | 10811303 | AU$11.48 |
| Trapez Kurşun Vida ve Somun 8mm x 400mm | Banggood | 1095315 | AU$29.02 |
| Değişken Anahtar |
Kaynaklar
- Brettel, M., Friederichsen, N., Keller, M., Rosenberg, M. How Virtualization, Decentralization and Network Building Change the Manufacturing Landscape: An Industry 4.0 Perspective. World Academy of Science, Engineering and Technology International Journal of Information and Communication Engineering. 8 (1), (2014).
- Gilchrist, A. Introducing Industry 4.0. Industry 4.0. , 195-215 (2016).
- Petrick, I. J., Simpson, T. W. 3D Printing Disrupts Manufacturing: How Economies of One Create New Rules of Competition. Research-Technology Management. 56 (6), 12-16 (2013).
- Wong, K., Hernandez, A. A Review of Additive Manufacturing. ISRN Mechanical Engineering. 10, (2012).
- Lanaro, M., Desselle, M. R., Woodruff, M. A. 3D Printing Chocolate: Properties of Formulations for Extrusion, Sintering, Binding and Ink Jetting. Fundamentals of 3D Food printing and Applications. , (2018).
- Godoi, F. C., Prakash, S., Bhandari, B. R. 3d printing technologies applied for food design: Status and prospects. Journal of Food Engineering. 179, 44-54 (2016).
- Stansbury, J. W., Idacavage, M. J. 3D printing with polymers: Challenges among expanding options and opportunities. Dental Materials. 32 (1), 54-64 (2016).
- Zhu, W., Ma, X., Gou, M., Mei, D., Zhang, K., Chen, S. 3D printing of functional biomaterials for tissue engineering. Current Opinion in Biotechnology. 40, 103-112 (2016).
- Lanaro, M., Booth, L., Powell, S. K., Woodruff, M. A. Electrofluidodynamic technologies for biomaterials and medical devices: melt electrospinning. Electrofluidodynamic Technologies (EFDTs) for Biomaterials and Medical Devices. , 37-69 (2018).
- Malone, E., Lipson, H. Fab@Home: the personal desktop fabricator kit Article information. Rapid Prototyping Journal. 13 (4), 245-255 (2007).
- Vilbrandt, T., Malone, E., Lipson, H., Pasko, A. Universal Desktop Fabrication. Heterogeneous Objects Modelling and Applications. , 259-284 (2008).
- Jones, R., et al. RepRap-the replicating rapid prototyper. Robotica. 29, 177-191 (2011).
- Lanaro, M., et al. 3D printing complex chocolate objects: Platform design, optimization and evaluation. Journal of Food Engineering. , (2017).
- Wu, W., DeConinck, A., Lewis, J. A. Omnidirectional Printing of 3D Microvascular Networks. Advanced Materials. 23 (24), H178-H183 (2011).
- Paxton, N., Smolan, W., Böck, T., Melchels, F., Groll, J., Jungst, T. Proposal to assess printability of bioinks for extrusion-based bioprinting and evaluation of rheological properties governing bioprintability. Biofabrication. 9 (4), 044107(2017).
Erişim kısıtlı. Bu içeriği görüntülemek için lütfen giriş yapın veya deneme sürümünü başlatın.
Yeniden basım ve izinler
