Delignified yoğun ahşap kısmen doğal elyaf takviyeli yerine büyük potansiyele sahip yeni bir umut verici hafif, yüksek performanslı ve biyo-tabanlı malzeme temsil eder- veya cam elyaf takviyeli kompozitgelecekte. Burada iki çok yönlü üretim yolları mevcut ve karmaşık kompozit parçalar oluşturmak için olasılığını göstermektedir.
Yöntem makalesi
Ahşap Tabanlı Yüksek Performanslı Kompozitlerin İmalatı ve Tasarımı
Bu makalede
Özet
Özet
Delignified yoğun ahşap mükemmel mekanik özellikleri nedeniyle, cam elyaf takviyeli kompozitler gibi sentetik malzemelerin yerine potansiyeline sahip yeni bir umut verici ve sürdürülebilir malzemedir. Delignified ahşap, ancak, taşıma ve şekillendirme zorlu kılan ıslak bir durumda oldukça kırılgandır. Burada iki üretim süreçleri, kapalı kalıp yoğunlaştırma ve vakum yoğunlaştırma, yüksek performanslı selüloz kompozitler delignified ahşap dayalı üretmek için, onların avantajları ve sınırlamaları bir değerlendirme de dahil olmak üzere salıyoruz. Ayrıca, kompozitlerin yaşam sonu döngüsünde nasıl yeniden kullanılabileceğini veya ayrıştırılabildiğini gösteren stratejiler öneriyoruz. Kapalı kalıp yoğunlaştırma, ayrıntılı laboratuvar ekipmanına ihtiyaç duyulmaması avantajına sahiptir. Basit vida lı kelepçeler veya pres yoğunlaşma için kullanılabilir. Biz basit geometriler ve eğrilik büyük yarıçapı ile küçük parçalar için bu yöntemi öneririz. Bir açık kalıp işleminde vakum yoğunlaştırma eğrilik küçük yarıçapları da dahil olmak üzere büyük nesneler ve karmaşık geometriler için uygundur. Kapalı kalıp süreci ile karşılaştırıldığında, açık kalıp vakum yaklaşımı sadece tek bir kalıp boşluğu üretimi gerekir.
Giriş
Üstün mekanik özelliklere sahip yeni doğal elyaf (NF) tabanlı kompozitlerin geliştirilmesi, cam elyaf kompozitleri1,2,3gibi mevcut sentetik sistemler için sürdürülebilir alternatifler olabileceğinden, malzeme biliminin ana görevlerinden birini temsil eder. Geleneksel NF kompozitler yanı sıra (keten, kenevir, kenaf, vb)4,5, matris bileşenlerinin kısmi veya tamamen kaldırılmasından sonra ahşap yoğunlaştırma son yıllarda artan dikkat aldı6,7,8,9,10,11. Yukarıdan aşağıya üretim yolu, toplu ahşap yoğunlaştırma ardından ayrıştırma dayalı, kavramsal olarak posa ve bulamaç bazlı ürünler için oldukça karmaşık aşağıdan yukarıya süreçleri aykırıdır12. Posa ve bulamaç bazlı ürünlerde, lifler işlemde ayrıldığından yararlı ahşap elyaf hizalama tutulmaz. Buna karşılık, yukarıdan aşağıya bir süreç elde edilen yapı istinat lı delignified ahşap, yeni malzeme içine hizalanmış selüloz lifleri ile sofistike mimarisi aktarMaktadır. Elyaf hizalama bozulmaları olmadan delignified ahşap yoğunlaştırma elde etmek için, yeni işleme yolları geliştirilmelidir.
Su doymuş delignified ahşap örnekleridoğrudan yoğunlaştırma yoğunlaştırma sırasında bir karşı basınç oluşturur ıslak örnek-doğal serbest su nedeniyle sınırlı bir yoğunlaşma derecesi, çatlaklar ve lif hizalama bozulmaları yol açar. Yoğunlaştırma üzerine yapısal bütünlük kaybını önlemek için mevcut çözümler kısmen delignified ahşap kullanımı yüksek sıcaklıkyoğunlaşma 9 veya önceden delignified ahşap ön kurutma 6 takip içerir6. Her iki yöntem de komşu hücreler arasındaki bağlantıyı artırmak, ya tutkal veya hücreler arasında serbest su kaldırma gibi davranan kalan lignin nedeniyle.
Her iki durumda da, tasarım uygulamalarını sınırlayan daha az biçimlendirme oluşur; gerekli numune ön koşullandırması da daha uzun işlem sürelerine yol açar. Bu nedenle, şekillendirme ve yoğunlaşmayı tek bir adımda birleştiren hızlı ve ölçeklenebilir bir işlem gereklidir.
Bu bağlamda, burada açık/kapalı kalıp yoğunlaştırma ve vakum işleme delignified ahşap basit ve ölçeklenebilir bir yaklaşım şekillendirme, yoğunlaşma ve kurutma birleştirmek için yöntemler olarak savuruyoruz. Şekil 1, bu çalışmada açıklanan teknikler kullanılarak elde edilen, delignified yoğun ahşap kompozit parçaları göstermektedir.

Şekil 1: Delignified yoğun ahşap kompozit parçalar örnekleri. (A) Kapı paneli, (B) yan ayna, (C) bir arabanın kapı kolu, (D) ortez, (E) açık kask ı ve (F) bir arabanın takometre kapağını keser. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
Protokol
1. Ahşap kaplamaların delignification
NOT: Bu ayrıştırma protokolü Frey ve ark. 20186 ve Segmehl ve ark. 201813tarafından yayınlanan önceki çalışmalarımızı temel almıştır.
- Paslanmaz çelik numune tutucuyu kristalize bir tabağa veya bir kabın altına yerleştirin ve numune tutucunun altına manyetik bir karıştırma çubuğu yerleştirin. Ahşap kaplamaları tutucunun üzerine yığve metal kafesler veya metal kafes çizgilerle ayırın(Şekil 2A). Burada 1,5 mm. Ahşap türleri ve tipi (teğet, radyal, döner kesme kaplama) kalınlığında radyal kesim ladin kaplamalar kullanıyoruz ve kaplama kalınlığı çeşitlendirilebilir.
- Hidrojen peroksitin 1:1 hacimkarışımını hazırlayın (0 wt) ve buzul asetik asit ve kaplamalar tamamen kaplı olana kadar kristalize çanak içine karışımı dökün. Kaplamaları çözeltide tutmak için cam kapları (örn. Petri kabı) kullanın. 150 rpm karıştırarak oda sıcaklığında (RT) bir gecede çözelti içinde ıslatın örnekleri.
- Çözeltiyi 80 °C'ye ısıtın ve tam delignifikasyon için reaksiyonu 6 saat çalıştırın. Numune kalınlığına bağlı olarak delignifikasyon süresini ayarlayın.
- Delignification sonra, boş bir kabın içine delignification çözeltisi dökün ve bertaraf etmeden önce soğumasını bekleyin. Delignified kaplamaları deiyonize suyla birden fazla kez hafifçe durulayın. Daha sonra, kristalize çanak (beher) deiyonize su ile doldurarak karıştırmadan kaplamaları yıkamaya devam edin. 5'in üzerindeki yıkama suyunun pH değerine ulaşılına kadar suyu günde iki kez değiştirin(Şekil 2B).
- Selüloz iskelesi oldukça kırılgan olduğu için ıslak delignified ahşap kaplamaları özenle tlayın. Taşıma ve draping desteği olarak metal bir kafes kullanın (Şekil 4).
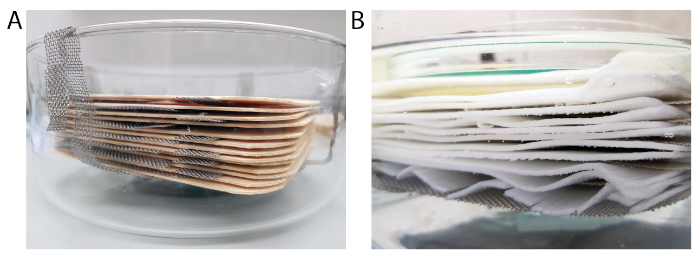
Şekil 2: Delignification kurulum. (A)Numune tutucunun üzerine yığılmış metal örgü numune tutucu ve ahşap kaplamalarla kristalize çanak. Metal örgü şeritleri ayrı kaplamaları birbirinden ayırır. (B) Yıkama işlemi sırasında su ile kaplanmış kaplamalar. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
2. Depolama ve "selüloz prepreg" üretimi
- 2-3 hafta içinde ıslak delignified ahşap örnekleri işleme düşünün. Alternatif olarak, malzemeyi etanol (EtOH) içinde uzun süreli depolama için koruyun veya metal meshes arasındaki levhaları kurutun.
- Kuru, düz selüloz tabakaları ("selüloz prepregs") e bağıl nem (RH) altında saklayın. Daha fazla şekillendirme ve işleme önce suda yaprak rewet.
3. Kapalı kalıplarda delignified ahşap yoğunlaştırma ve şekillendirme
- Su giderici ve yeterli kurutma sağlamak için açık gözenekli bir malzemeden (örn. seramik kalıplar, gözenekli 3D baskılı polimer kalıplar) yapılmış kapalı kalıplar kullanın. Gözenek boyutları, son kompozit parçanın pürüzsüz bir yüzeyini elde etmek için özellikle yüzeye doğru 2 mm'nin altında olmalıdır.

Sonuçlar
Odun kaplamalarının nemlendirilmesi ve işlenmesi.
Tam delignification yaklaşık% 40 bir kitle azalma ve% 65 RH6kurutma sonra yaklaşık% 20 hacim azalmasına yol açar. Lignin yanı sıra, hemiseluloses bir kısmını da kaldırılır alır. Bu bileşenlerin çıkarılması kırılgan bir selüloz materyali ile sonuçlanır (bkz. Şekil 4). Metal meshes destekler olarak kullanarak işleme ve draping kolaylaştırır.
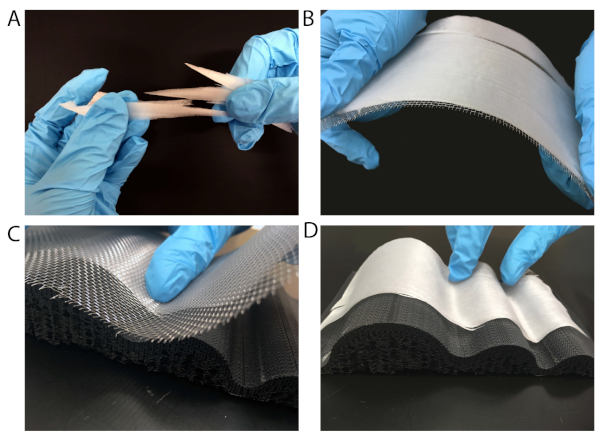
Şekil 4: Islı halde delignified ahşap işleme. (A) Kırılgan delignified ahşap ıslak durumda. (B) Malzemenin taşınması, taşıma için metal bir kafes veya(C)malzemenin kalıba draping için kullanılması yla kolaylaşır. (D) Gözenekli 3D baskılı bir kalıbın üzerine örtülmüş odun. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
Yoğunlaştırma ve kapalı kalıplarda delignified ahşap şekillendirme.
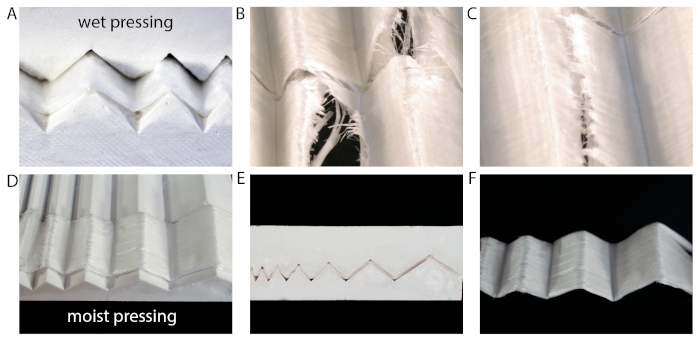
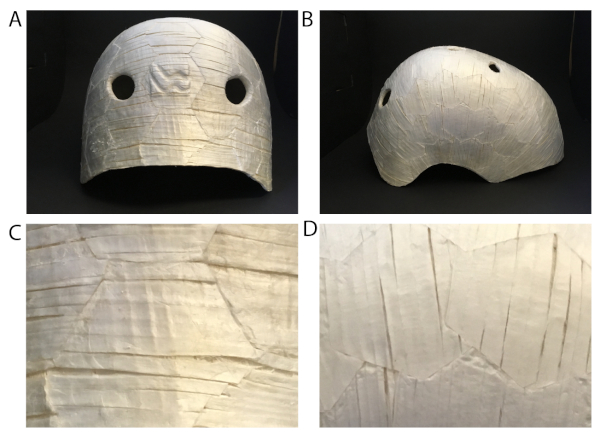
Su doymuş delignified ahşap yoğunlaştırma(Şekil 5A-C)talep ediyor, iskelede serbest su yoğunlaştırma üzerine bir sayaç basıncı oluşturur ve malzeme işleme sırasında akmasını sağlar gibi. Bu son malzemede lif sapmalarına ve çatlaklara neden olur(Şekil 5B,C).

Tartışma
Yüksek performanslı, delignified ahşap bazlı kompozitler elde etmek ve olası yeniden kullanım ve geri dönüşüm stratejilerini önermek için çok yönlü üretim teknikleri salıyoruz. Kapalı kalıp işleme, su doymuş durumda işlenemediği için malzemenin ön koşullandırmasını ön koşullandırmaya neden olur. Ancak kapalı kalıp işleminden yararlanmak, özellikle vakum kurulumu yoksa veya her iki tarafta güzel (pürüzsüz) bir yüzey kaplaması isteniyorsa tercih edilen yöntem olabilir.
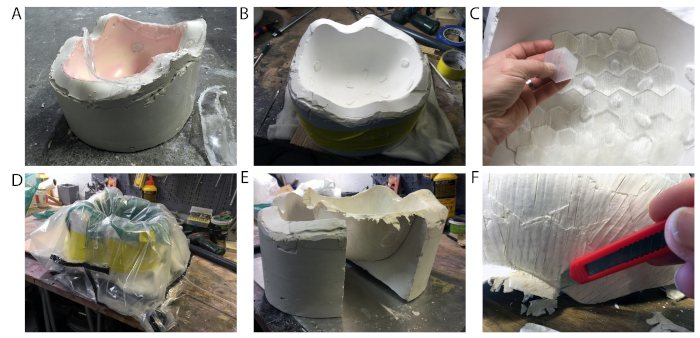
Delignified ahşap açık kalıp vakum işleme basit ve ölçeklenebilir bir yaklaşımla su doymuş numunelerin şekillendirme, yoğunlaştırma ve kurutma birleştirilmesi için izin verir. Bu teknik karmaşık geometrilerin üretimi için geçerlidir ve kapalı kalıp prosesleri için ölçeklenebilir bir alternatif sunar. Biz katmanlar arasında yapıştırıcı olarak nişasta kullanarak delignified ahşap kaplamalar istifleme kompozitler ürettik. İlk kalınlığın dörtte birine kadar yoğunlaşma, 8 katmanlı kalın kompozit parçanın 2,5 mm'lik son kalınlığıyla sonuçlandı. Vakum işleminde daha yumuşak bir yüzey kaplaması elde etmek için kapalı gözenekli bir kalıp kullanımı uygun bir alternatif olabilir.
Her iki işleme yöntemi için delaminasyon riskini azaltmak için delignified ahşap tabakalar arasında yapışkan bir sistem kullanılmasını öneririz. Verilen örnek için, kağıt torbalar gibi kağıt ve kağıt ürünleri için iyi bilinen biyo-bazlı tutkal olduğu ve su bazlı olduğu için nişasta yı seçiyoruz. Gelecekteki çalışmalar, kurutma ve lif akış sapmaları açısından mevcut sınırlamaları gidermek için kalın laminatların imalatı üzerinde durulacaktır.
Genel olarak, delignified ahşap vakum işleme büyük ölçekli yoğun selüloz elyaf kompozit kolay ve hızlı üretim potansiyeline sahiptir. Uygun kaplamalar, su kararlı yapıştırıcı sistemleri veya kimyasal modifikasyon uygulayarak malzemenin dayanıklılık sorunu giderilmesinden sonra, olası endüstriyel uygulamalar kapı panelleri, zeminler ve panolar gibi otomotiv bileşenleri içerebilir. Malzememiz, daha iyi yakıt verimliliği için ağırlığı azaltmak ve geri dönüştürülebilirliği artırmak için metallerin veya elyaf takviyeli kompozitlerin yerini alabilir.
Açıklamalar
Yazarların açıklayacak bir şeyi yok.
Teşekkürler
Yazarlar gözenekli kalıpların 3D baskı için Silvan Gantenbein teşekkür ederiz.
Malzemeler
| Ad | Şirket | Katalog numarası | Yorumlar |
|---|---|---|---|
| Asetik asit | VWR Kimyasalları | 20104.312 | |
| Havalandırma | Suter Kunststoffe AG | 923.015 | |
| Akış ağı/boşaltma Suter | Kunststoffe AG | 180.007 | |
| Alçı | Suter Kunststoffe AG | 115.3002 | |
| Hidrojen peroksit, %30 | VWR Kimyasalları | 23622.298 | |
| Fırın | Bağlayıcı GmbH | ||
| Pres | Imex Technik AG | ||
| Conta bandı | Suter Kunststoffe AG | 31344 | |
| Paslanmaz çelik hasır | Drawag AG | ||
| Nişasta | Agrana Beteilungs AG | ||
| Tekstil, soyma katı | Suter Kunststoffe AG | 222.001 | |
| Vakum torbası | Suter Kunststoffe AG | 215.15 | |
| Vakum torbası, elastik | Suter Kunststoffe AG | 390.1761 | karmaşık şekiller için elastik vakum torbası |
| Vakum pompası | Vacuumbrand | ||
| Vakum tüpü | Suter Kunststoffe AG | 77008.001 | |
| Ahşap kaplamalar | Bollinger AG |
Kaynaklar
- Joshi, S. V., Drzal, L. T., Mohanty, A. K., Arora, S. Are natural fiber composites environmentally superior to glass fiber reinforced composites? Composites Part A: Applied Science and Manufacturing. 35 (3), 371-376 (2004).
- Mohanty, A. K., Misra, M., Drzal, L. T. Sustainable Bio-Composites from Renewable Resources: Opportunities and Challenges in the Green Materials World. Journal of Polymers and the Environment. 10 (1), 19-26 (2002).
- Mohanty, A. K., Vivekanandhan, S., Pin, J. M., Misra, M. Composites from renewable and sustainable resources: Challenges and innovations. Science. 362 (6414), 536-542 (2018).
- Pickering, K. L., Efendy, M. G. A., Le, T. M. A review of recent developments in natural fibre composites and their mechanical performance. Composites Part A: Applied Science and Manufacturing. 83, 98-112 (2016).
- Woigk, W., et al. Interface properties and their effect on the mechanical performance of flax fibre thermoplastic composites. Composites Part A: Applied Science and Manufacturing. 122, 8-17 (2019).
- Frey, M., et al. Delignified and Densified Cellulose Bulk Materials with Excellent Tensile Properties for Sustainable Engineering. ACS Applied Materials & Interfaces. 10 (5), 5030-5037 (2018).
- Frey, M., et al. Tunable Wood by Reversible Interlocking and Bioinspired Mechanical Gradients. Advanced Science. 6, 1802190(2019).
- Yano, H., Hirose, A., Collins, P., Yazaki, Y. Effects of the removal of matrix substances as a pretreatment in the production of high strength resin impregnated wood based materials. Journal of Materials Science Letters. 20 (12), 1125-1126 (2001).
- Song, J., et al. Processing bulk natural wood into a high-performance structural material. Nature. 554 (7691), 224(2018).
- Shams, M. I., Yano, H., Endou, K. Compressive deformation of wood impregnated with low molecular weight phenol formaldehyde (PF) resin I: effects of pressing pressure and pressure holding. Journal of Wood Science. 50 (4), 337-342 (2004).
- Yano, H. Potential strength for resin-impregnated compressed wood. Journal of Materials Science Letters. 20 (12), 1127-1129 (2001).
- Keplinger, T., Wang, X., Burgert, I. Nanofibrillated cellulose composites and wood derived scaffolds for functional materials. Journal of Materials Chemistry A. 7 (7), 2981-2992 (2019).
- Segmehl, J. S., Studer, V., Keplinger, T., Burgert, I. Characterization of Wood Derived Hierarchical Cellulose Scaffolds for Multifunctional Applications. Materials. 11 (4), 517(2018).
- Maurer, H. W., Kearney, R. L. Opportunities and challenges for starch in the paper industry. Starch-Stärke. 50 (9), 396-402 (1998).
Yeniden basım ve izinler
