Dijital görüntü korelasyonmakoskopik çatlakları tespit etmek ve kaynaklı numunelerde çatlak yayılmasını izlemek için bir rezonans test makinesi üzerinde yorulma testlerinde kullanılır. Numune yüzeyindeki çatlaklar artmış suşlar olarak görünür hale gelir.
Yöntem makalesi
Dijital Görüntü Korelasyonkullanılarak Kaynaklı Örneklerin Rezonans Yorulma Testinde Çatlak İzleme
Bu makalede
Özet
Özet
Rezonans test makinelerinde yorulma testleri sırasında kaynaklı numuneler üzerindeki çatlakları tespit etmek için dijital görüntü korelasyon (DIC) kullanılarak bir prosedür sunulmuştur. Erken bir aşamada makroskopik çatlakları tanımlamak ve yorgunluk testleri sırasında çatlak yayılımLarını izlemek için pratik ve tekrarlanabilir bir prosedür olarak tasarlanmıştır. DIC kullanılarak kaynakta gerinim alanı ölçümlerinden oluşur. Görüntüler sabit yük çevrim aralıklarında alınır. Çatlaklar, yüksek suşlar olarak hesaplanan gerinim alanında görünür hale gelir. Bu şekilde, küçük ölçekli bir numunenin tüm genişliği, bir çatlağın nerede ve ne zaman başlatıldığını saptamak için izlenebilir. Daha sonra, çatlak uzunluğu gelişimini izlemek mümkündür. Elde edilen görüntüler kaydedilebildiği için, sonuçlar doğrulanabilir ve karşılaştırılabilir. Prosedür yüzeyde başlayan çatlaklar ile sınırlıdır ve laboratuvar koşullarında yorulma testleri için tasarlanmıştır. Sunulan prosedür, çatlağı görselleştirerek makroçatlakların oluşumundan numunenin yırtılmasına kadar doğrudan gözlemlemesine olanak tanır.
Giriş
Kaynaklar özellikle yorgunluk hasarlarına yatkındır. Yorulma özellikleri genellikle verimli bir şekilde test edilebilen küçük ölçekli numuneler üzerinde belirlenir. Testler sırasında döngüsel bir yük uygulanır. Sonunda bir çatlak başlatAcak ve makroskopik boyuta büyür. Çatlak daha sonra büyüyecek ve numune nin içinden yayılacak. Test genellikle numune tam olarak başarısız olana kadar çalıştırılır. Testin sonucu, uygulanan yük için başarısızlığa kadar yük devir lerinin sayısıdır. Bu son başarısızlık genellikle açıktır. Öte yandan, çatlak başlatma belirlemek için daha karmaşıktır. Ancak, numune kalınlığı üzerinde düzgün olmayan veya özellikle çatlak başlatmayı etkileyen parametrelerle ilgili araştırmalarda (örn. artık gerilmeler veya kaynak sonrası tedaviler) ilgi çekici olabilir.
Yorgunluk testleri sırasında çatlakların tespiti için farklı yöntemler mevcuttur. En basiti görsel muayene, boya penetrasyon testi veya gerinim ölçerlerin uygulanmasıdır. Daha gelişmiş yöntemler termografi, ultrason veya eddy akım testi içerir. Çatlak yayılımı, aponis zorlanma göstergeleri, akustik emisyon veya potansiyel düşme yöntemi kullanılarak belirlenebilir.
Önerilen yordam, numuneüzerindeki yüzey suşlarını görselleştirmek için dijital görüntü korelasyon (DIC) kullanır. Yorulma testleri sırasında makroskopik çatlakların oluşumunun saptanmasına olanak sağlar. Ayrıca, çatlak yayılımı test süresi boyunca izlenebilir. DIC için numune yüzeyine düzensiz bir desen uygulanır ve kameralar tarafından izlenir. Yükleme altında desen bozulması itibaren, yüzey suşları hesaplanır. Yüksek suşlar tanımlanmış eşik değerini aştığında çatlaklar ortaya çıkar (> %1) ve bu nedenle görünür hale gelir.
Hesaplamalı teknolojilerin ilerlemesi ile DIC, endüstriyel ve araştırma uygulamaları için giderek daha popüler hale gelmektedir. Çeşitli ticari ölçüm yazılım sistemleri yanı sıra açık kaynak yazılım mevcuttur1. Önerilen prosedür, makine ve inşaat mühendisliğiaraştırma tesislerinin giderek artan sayıda zaten mevcut bir teknolojinin başka bir kullanımı sunuyor.
Görsel denetimler veya boya penetrasyon testi ile karşılaştırıldığında, önerilen prosedür bir operatörün deneyimine ve kaynak tonundaki yerel geometriye bağlı olan öznel algıya dayalı değildir. Yüksek büyütme ile bile erken bir aşamada çatlaklar tespit etmek zor olabilir (yani, çatlak başlatma), özellikle tam konumu önceden bilinmemektedir. Ayrıca, DIC kullanılarak sonuçlar kaydedilir ve bu nedenle tekrarlanabilir ve karşılaştırılabilir, görsel denetim ise sadece anlık olarak mümkündür.
Tam alan ölçümü kullanılarak prosedür, numunenin tüm genişliğinin veya kaynağın uzunluğunun izlenmesine olanak tanır. Gerinim ölçerleri kullanılarak, ölçümleri yerelleştirilmelerinden, numune genişliği üzerine birkaç gösterge uygulamak gerekir. Gerinim ölçer sinyalindeki değişiklikler, çatlağı göre mesafeye ve konuma bağlıdır. Sonuç, çatlağın iki gösterge arasında mı yoksa bir tanesinin önünde mi başlatılacağına bağlıdır.
DIC'nin bir diğer yararı da görsel olması ve çatlağı tanımlayıcı bir görüntü vermesidir. Çatlak algılama veya çatlak büyümesi için akustik emisyon için gerinim göstergeleri kullanılarak, çatlak uzunluğunun kendisi izlenmez, ancak ölçülen gerilim veya akustik sinyallerdeki değişikliklerle belirlenir. Örneğin, Shrama ve ark.2 DIC akustik emisyon sinyallerinin anlaşılmasına ve yorumlanmasına izin verilmiştir. Diğer etkileyen faktörler veya sinyalleri müdahale eden sinyaller ölçülen sinyali etkileyebilir, belirsizliklere yol açabilir ve sonuçların dikkatli bir şekilde yorumlanmasını gerektirebilir.
DIC'nin yorgunluk testlerinde çatlakları izlemek için çeşitli uygulamaları bildirilmiştir. Birçok durumda DIC çatlak ucu3,4,5 de gerinim alanı değerlendirmek ve stres yoğunluğu faktörleri6,7,8 belirlemek veya bir mikroskobik üzerinde yorgunluk hasarları tespit etmek için kullanılır ölçek9,10. Bu durumlarda, mikroskobik görüntüler birkaç milimetre aralığında ilgi alanları araştırmak için kullanılır. Test edilen numuneler milimetre aralığında boyutları olan işlenmiş baz malzemeden oluşur. Daha büyük ölçüm alanları Tavares ve ark.11 tarafından stres yoğunluğu faktörlerini belirlemek için, Akustik emisyon sinyallerini incelemek için Shrama ve ark.2 ve asfalt betondaki çatlakları araştırmak için Haşdijad ve ark.12 tarafından kaydedildi. Poncelet ve ark.13, belirli sayıda yük döngüsü üzerinde göreceli gerinim artışını temel alan çatlak başlatmayı saptamak için DIC uygulanır. Testler işlenmiş yüzeye sahip numuneler üzerinde yapıldı. Kaynaklı14,15 veya brazed numuneler16 yorgunluk testleri sırasında suşların gelişimini kaydetmek için DIC kullanılarak incelenmiştir. Örnekler yandan gözlendi, derinliği yönde çatlak gelişimini gösteren, numunenin kenarında.
Söz konusu deneyler, birkaç hertz (< 15 Hz) yük frekansı olan servo-hidrolik test makinelerinde yapılmıştır. Genellikle dic için görüntüleri kaydetmek için testler kesildi. Vanlanduit ve ark.17, farklı test ve görüntü kayıt frekanslarını telafi etmek için koşu testi sırasında görüntü aldı ve algoritmalar uyguladı. Lorenzino ve ark.18 bir rezonans test makinesi üzerinde testler yaptı ve mikroskobik kameralar ile DIC görüntüleri yakaladı. Kovárík ve ark.19,20 kesinti olmadan 100 Hz frekansı ile bir rezonans test makinesi üzerinde testler yaptı, burada sunulan çok benzer bir prosedür kullanarak. Testler, bükme yükleri altında düz, kaplamalı numuneler üzerinde yapılmıştır. ~20 x 15 mm. Gerilim alanına ve deplasman alanına göre farklı çatlak değerlendirmeleri yapmak için tek bir kamera ve tetiklenmiş flaş kullanılmıştır.
Bu yazıda sunulan prosedür, çentik ve dolayısıyla bir stres konsantrasyonu sunan kaynaklı numuneler için uygulanır. İki kameralı bir 3D DIC sistemi kullanılır ve bu da numunenin düzlem deplasmanlarının dışında hesap vermenizi sağlar. Işık sabit iken kameralar tetiklenir. Çatlak tespiti, 55 x 40 mm'lik bir alanda ölçülen gerinim alanına dayanır.
Prosedür, yorulma testlerinde çatlakları tespit etmek için sağlam ve karşılaştırılabilir bir yol sunar. Ayrıca, çatlak yayılma bir kayıt sağlar. Yüksek yükleme frekansına sahip rezonans test makinelerinde uygulanabilir. Testlerin ölçümler için kesintiye uğraması gerekmez ve test sırasında hiçbir işlecinin bulunması gerekmez. Bu nedenle yordam, çatlak başlatma ve yayma hakkında bilgi almak için çok sayıda teste verimli bir şekilde uygulanabilir.
Protokol
1. Numune hazırlama
DİkKAT: Kaynak veya işleme ekipmanlarının kullanımı potansiyel olarak tehlikelidir. Çalışma kalifiye personel tarafından ve üreticiler tarafından verilen talimatlara uygun olarak yürütülmelidir.
- İstenilen kaynak geometrisi (örneğin, popo kaynağı, boylamsal sertleyici, fileto kaynağı) ile numuneler hazırlayın. Numune genişliğinin tamamı ölçülecekse, numune boyutu, kullanılan kamera sistemi tarafından resmedilen alanla sınırlı olabilir. Burada sunulan testlerde, farklı kalınlıklarda iki plaka arasında çok katmanlı K-butt kaynağı içeren örnekler kullanılmıştır(Şekil 1). Numuneler metal aktif gaz kaynağı kullanılarak yapısal çelik S355 yapılmıştır. Örnek hazırlama hakkında daha fazla bilgiyi Friedrich ve Ehlers21'debulabilirsiniz.
- Gerekirse, taşlama ile rakip çatlak konumları azaltmak. Bu plaka veya sertlaştırıcı diğer ucunda ki kaynak toe olabilir. Burada, yüzey çatlakları önlemek için pürüzsüz ve keskin çentikler ücretsiz kadar zemin olmalıdır.
- Kaynak çevresindeki numune yüzeyini bir temizleme bezi ve yağdan arındırmak için bir temizleyici kullanarak temizleyin. Dikkatle kaynak yüzeyinden tüm gevşek malzeme kaldırmak ve bir pirinç tel fırça kullanarak kaynak toe. Yüzey yağ ve yağsız olmalıdır.
- Siyah beyaz sprey boyanın alternatif uygulamalarını kullanarak DIC için benek deseni uygulayın. Spreyi doğrudan yüzeye doğrultmayın, ancak püskürtme buharı numunenin üzerine yerleşmesine izin verin. Sürekli katman gerekmez. Benek boyutu 0,1 mm büyüklüğünde mümkün olduğunca ince olmalıdır (Bkz. Şekil 2).
NOT: Yansımaları azaltmak için mat boya tercih edilir.
2. Test kurulumu
DİkKAT: Mekanik veya servo-hidrolik test ekipmanlarının kullanımı potansiyel olarak tehlikelidir. Dikkatli çalıştırın ve üretici tarafından sağlanan talimatları izleyin.
- Test makinesine yerleştirilen numunenin ilgi alanını yakalamak için DIC kameralarını yerleştirin. Tam kurulum istihdam ekipman bağlıdır. Burada sunulan testlerde, kameralar test makinesinde yatay olarak düzenlenmiş numunenin üzerine ulaşan bir iskeleüzerine monte edilmiştir(Şekil 3).
- Ölçülen alanın odakta olduğundan emin olmak için kamera hedeflerinin odak noktasını titizlikle ayarlayın. Kullanılan kameralarda bu lensler ve kamera sensörü arasındaki mesafeyi değiştirmek için hedefleri vidalama veya dışarı yapılır.
- Aydınlatmayı en üst düzeye çıkarmak için ışıkların konumunu ayarlayın (burada dört adet 16 Watt LED ışık kullanıldı; bu da ölçüm alanının tek tip olarak aydınlatılmasına izin verdi, ancak diğer yapılandırmalar da mümkündür). Metalik yüzeydeki yansımaları azaltmak için ışıklara ve hedeflere düzgün monte edilmiş polarizasyon filtrelerinin kullanılması önerilir.
- Yeterli pozlama süresi seçin. Bu test sıklığına bağlıdır ve bir yük döngüsünün süresinin yeterince küçük bir fraksiyonu (~1/35) olmalıdır. Burada sunulan testte, 34 Hz'lik bir test frekansı için pozlama süresi 0.8 ms idi.
- DIC sistemini kalibre edin. Yordam, kullanılan sisteme bağlıdır ve özel kullanım kılavuzunda açıklanmalıdır.
- Seçili pozlama süresiyle bazı resimler alın. Apposite DIC yazılımlarını kullanarak suşları hesapla. Görüntü kalitesinin herhangi bir suşları hesaplamak için yeterince iyi olduğunu, sonuçlardaki dağılımaşırı olmadığını (boş durumdaki suşlarda sıfıra yakın olması gerektiğini) ve sonuçların tüm ilgi alanı kapsadığını doğrulayın. Görüntüler çok koyuysa, Aydınlatmayı ayarlayın. Bu odak derinliğini azaltacak olsa da, hedefler üzerinde diyafram açmak için gerekli olabilir. Daha parlak bir benek deseni de yardımcı olabilir.
- Kameraları tetiklemek için test makinesinden kuvvet sinyali çıkışını bağlayın. Belirli yük döngüleri aralıklarında tetikleyiciyi tetiklemesine olanak tanıyan donanım ve yazılımı içeren ticari bir DIC sistemi kullanılmıştır. Bu amaçla, yük döngüleri yükselen kuvvet sinyali belirli bir değer geçiş tarafından sayılır. Belirtilen yük döngüsü sayısına ulaşıldığında, kameralar tetiklenir ve sayım yeniden başlar. Örnek bir tetikleyici listesi ek dosya olarak verilir.
- Tetikleme sinyali ile kamera pozlama arasındaki gecikmeyi belirlemek için bir test çalışması gerçekleştirin. Gecikmeyi telafi etmek için tetiği yük sinyalinin zirvesinden önce ayarlayın. Tetikleyici yi kullanıyorsanız (bkz. adım 2.7) parametre değerini gerilimdeki gerekli yük sinyaline ayarlayın. Gösterilen testlerde, kameralar sırasıyla maksimum kuvvetin %91'i ve %96'sı oranında tetiklendi. Bu değerler yalnızca örnek olarak verilir ve her zaman uygun değildir.
NOT: Görüntülerin tam olarak yük doruğunda alınması gerekli değildir. Çatlaklar yine de görünür hale gelmelidir. - Tetikleyiciyi, beklenen test süresi boyunca toplam görüntü sayısının 100−200 şiddetinde olması için bir yük döngüsü aralığına ayarlayın (örn. 106 yük döngüsü olan bir test için her 10.000 döngüde). Tetikleyici listesinde (bkz. adım 2.7) döngülerin değerini istenen yük döngüsü sayısına ayarlayın.
3. Yorgunluk testi
DİkKAT: Mekanik veya servo-hidrolik test ekipmanlarının kullanımı potansiyel olarak tehlikelidir. Dikkatli çalıştırın ve üretici tarafından sağlanan talimatları izleyin.
- Numuneyi test makinesine töfor.
- Gerekirse yüklemeden önce DIC görüntüleri alın. Bu çatlak algılama için gerekli değildir, ancak yükleme altında yüzey gerginliği ölçmek için DIC kullanarak izin verir.
- İlk yük döngüsünü statik olarak uygulayın. Maksimum yükte durun ve DIC için bazı görüntüler alın. Bir görüntü yeterli olmalıdır, ancak DIC sonuçlarının kalitesi her zaman en uygun olmayabilir, analiz için seçebileceğiniz birkaç görüntüdaha olması yararlı olabilir. Bu görüntüler için, daha uzun bir pozlama süresi uygun olarak kullanılabilir.
NOT: Bu statik yük döngüsü atlanabilir, ancak statik olarak elde edilen görüntüler muhtemelen dinamik test sırasında edinilengörüntülerden daha kalitelidir ve böylece DIC sonuçları iyileşir. - Yük aralığını ayarlayın ve döngüsel testi başlatın. İsteğe bağlı olarak, üst yükün korundÄ±Ä Ä± ancak yük menzilinin azaltılacaÄ Ä± sınırlar ekleyerek plaj markları elde edin. Burada gösterilen örnekler için, yük aralığının yarısı her 40.000 normal döngü için 15.000 döngüde uygulanmıştır. Sunulan prosedür için plaj işaretleri gerekli değildir, ancak algılanan çatlak uzunluklarını doğrulama olanağı sunar.
- Statik ve dinamik yükü belirtin ve numune başarısız olana kadar testi çalıştırın. Sunulan testlerde 0 kN statik yük ve 22,5 kN dinamik genlik uygulandı. Stres giderme numunesi üzerinde sırasıyla 50 kN statik ve 50 kN dinamik yük kullanıldı.
4. Postprocessing
- DIC'yi değerlendirin ve apposite yazılımını kullanarak numunenin eksenel (yükleme) yönüne gerilme hesaplayın. Suşların otomatik hesaplanmasını içeren ticari yazılımlar (bkz. Malzeme Tablosu)kullanılmıştır. Suşların hesaplanması hakkında bilgi Grédiac ve Hild22 bulunabilir ve mevcut ticari ve açık kaynak DIC yazılım genel bir bakış Belloni ve ark.1verilmiştir. Adım 3.3'te edinilen ilk statik yük döngüsündeki görüntüyü referans görüntüsü olarak kullanın. Burada DIC değerlendirmesi için 19 x 19 piksel (~0,32 x 0,32 mm) fason mesafesi ve 15 x 15 piksel lik bir fason mesafesi uygulanmıştır.
- Hesaplanan gerilimin bir çizimini yapın ve çizimin efsanesini nispeten yüksek değerlere ayarlayın (%0,5 ila %1,0) olası gürültüyü bastırmak için. Uygulanan yazılıma bağlı olarak, bu çizimler yer değiştirmeler ve suşlar hesaplandıktan sonra sonuçlar bölümünde kullanılabilir (4.1).
- Test süresi boyunca edinilen görüntü dizisinde çalıştırın. Bir şekillendirme çatlak yüksek suşları açısından görünür hale gelecektir. Suşlar %1'i aştığında makroskopik çatlak oluşabilir.
- Farklı test sonuçlarını karşılaştırmak için, çatlanın belirli bir uzunluğa ne zaman ulaştığını belirlemek ilgi çekici olabilir. ~2 mm'lik çatlak uzunlukları teknik veya makroskopik çatlaklar olarak kabul edildi.
Sonuçlar
Çatlakları tespit etmek ve çatlak yayılımı izlemek için numunenin yükleme yönündeki gerinim çizilmiştir. Çatlaklar yüksek suşlar açısından görünür hale geldi (> %1).
İki yorgunluk testinden elde edilen sonuçlar sunulmaktadır. Testler farklı yük ve yük oranlarında yapıldı. Sonuçlar iki test arasında doğrudan karşılaştırma için tasarlanmamıştır, ancak bu testlerin tipik sonuçlarını temsil eder ve sunulan yordamın yeteneklerini gösterir.
Bir numunede bir çatlağın kaynaklı koşullarda gelişimi Şekil 4'tegösterilmiştir. Numune, soğutma sırasında kaynağın büzülmesi nedeniyle oluşan artık gerilmeler içeriyordu. X-ışını kırınımı ve delik delme ile ölçülür ve kaynak simülasyonları21ile hesaplanır. Numunenin ortasındaki gerilme gerilmeleri nedeniyle, çatlak orta hatta başlar. İlk olarak, gerginlik oluşan çatlak yerde artmaya başladı. Suşlar 2 mm (N = 755.000) uzunluğunda %1'i aştığında teknik bir çatlak varsayılmıştır. Çatlak daha sonra simetrik olarak her iki tarafa da yayılır. Tespit edilen çatlak uzunluğu test sırasında oluşturulan plaj işaretleri ile karşılaştırıldı ve iyi bir anlaşma gösterdi. DIC sonuçlarının videosu, plaj izlerinin oluşumu sırasında çatlak yayılımının nasıl yavaşladığını gösteriyor.
Strestenarındırılmış bir numunede çatlak gelişimi Şekil 5'tegösterilmiştir. Çatlak inisiyasyonu artık gerilmelerden etkilenmedi. Kaynak boyunca farklı yerlerde çeşitli çatlaklar oluştu. 574.000 devirden sonra 2 mm'lik bir çatlak tespit edildi. Tek çatlaklar sonra büyüdü ve sonunda birleşti. Tespit edilen çatlak uzunluğu yine plaj izlerine göre karşılaştırıldı.
Plaj işaretlerinin üretimi, DIC tekniği kullanılarak tespit edilen çatlak uzunluklarını doğrulamak için iyi bir olasılık sunar. Ayrıca, çatlak derinliğini numune yüzeyinde ölçülen uzunlukla ilişkilendirme olanağı sunar. Çatlak erken bir aşamada, yüzeye yakın, açıkça görülebilir plaj işaretleri elde etmek zor olabilir. Burada, sonuçlar DIC yaklaşımının avantajını gösterdi.
Şekil 4 ve Şekil 5'te sunulduğu gibi, işlemin sonucu kaynaktaki çatlakların gelişimini gösteren bir dizi görüntüdür (veya bir video). Bu görüntülerden çatlakların kaynağını ve sayısını belirlemek mümkündür. Ayrıca, bir çatlak belirli bir uzunluğa ulaştığında belirlemek için kullanılabilir. 2 mm uzunluğundaki çatlaklar makroskopik veya teknik olarak kabul edildi. Bu çatlak uzunluğu güvenilir görüntülerden alınabilir ve bu çalışmada testlerin bir dizi sonucu karşılaştırmak için kullanılmıştır. Ayrıca, bir mühendislik bakış açısından, bu çatlak uzunluğu mevcut denetim teknikleri kullanılarak hizmet tespit edilebilir olacaktır. Ortaya çıkan görüntülerden elde edilen çatlak uzunluğunu ölçerek ve yük devirlerinin sayısıyla ilişkilendirerek, bir çatlak büyüme eğrisi çizmek veya çatlak büyüme oranlarını belirlemek de mümkündür. Bunlar çatlak yayılımının mekanik hesaplamalarında ilgi çekici olabilir.
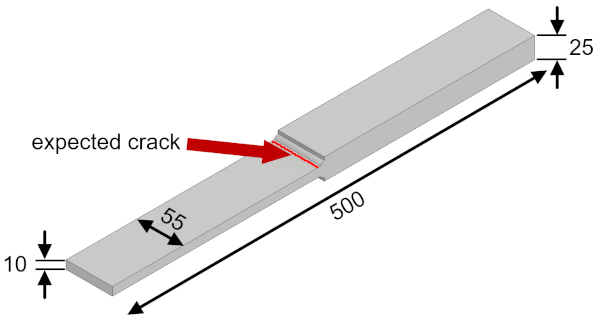
Şekil 1: Yorulma testleri için kullanılan çok katmanlı K-popo kaynak örnekleri. Milimetre boyutları. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
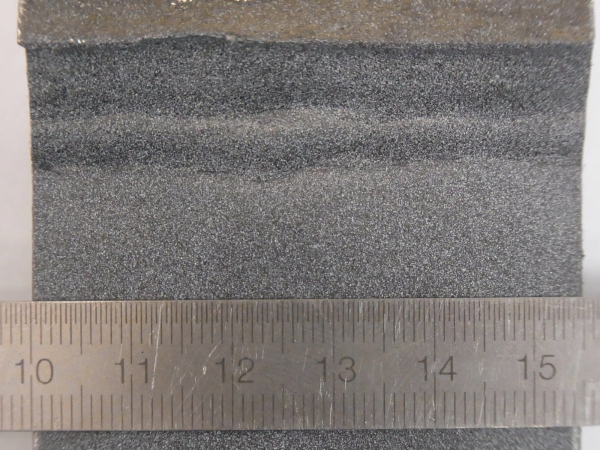
Şekil 2: Kaynakta dijital görüntü korelasyoniçin spekülatif desen. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
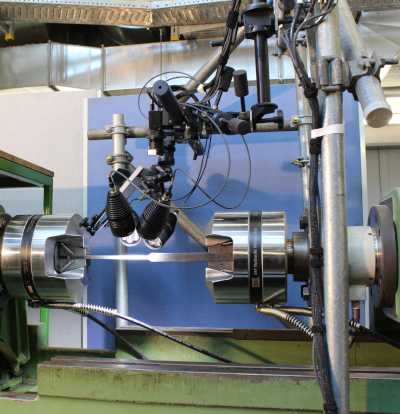
Şekil 3: Numunenin üzerine monte edilmiş bir iskele yapısı tarafından desteklenen DIC kameralar ve ışıklarla test kurulumu. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
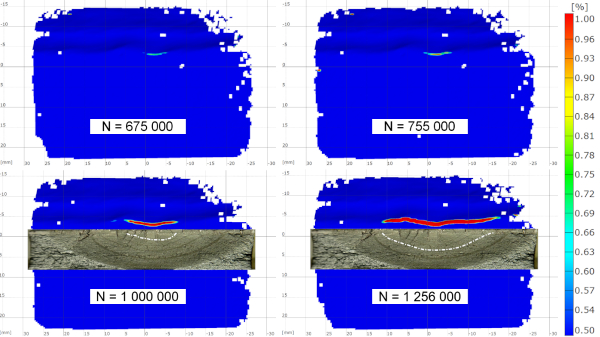
Şekil 4: Yükleme yönünde (dikey) bir çatlak gelişimini gösteren yüzde gerilme ve kaynaklı koşullarda bir numune üzerinde plaj işaretleri ile karşılaştırılması. N = yük döngülerinin sayısı. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
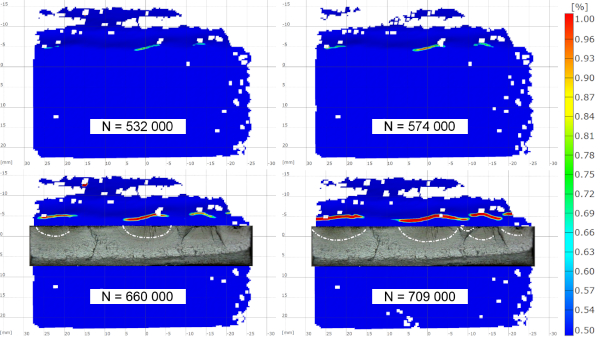
Şekil 5: Yükleme yönünde (dikey) çatlakların gelişimini gösteren yüzde gerilme ve stresle hafifletilmiş bir numunedeki plaj işaretleriyle karşılaştırılması. N = yük döngülerinin sayısı. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
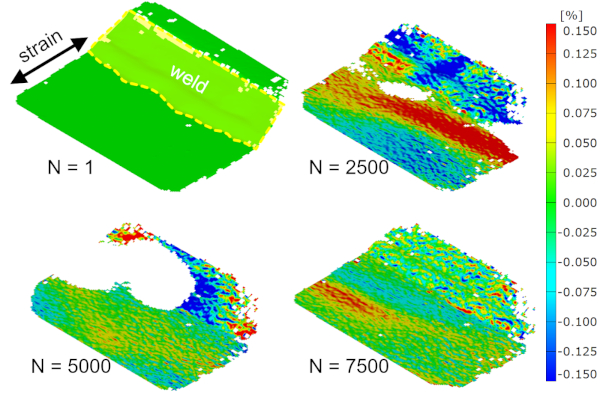
Şekil 6: Yükleme yönünde ilk, statik yük döngüsü (N = 1) ve farklı sayıda yük döngüsünde yorulma testinin başında ki maksimum yükteki yüzde gerilme. Bu rakamın daha büyük bir sürümünü görüntülemek için lütfen buraya tıklayın.
Ek Dosya 1: Tetik Listesi. Bu dosyayı görüntülemek için lütfen buraya tıklayın (İndirmek için sağ tıklatın).
Tartışma
Sunulan prosedür, testkesintiyden bir rezonans test makinesinde test edilen kaynaklı numuneler üzerindeki yorulma çatlaklarını tespit etmek ve izlemek için DIC'nin kullanılmasından oluşur. Uygulamadaki temel zorluk rezonans test makinesinin yüksek yük frekansıdır. DIC testleri için görüntülerin edinimi için nispeten kısa pozlama süreleri ve böylece yüksek aydınlatma gerektirir. Bu nedenle, aydınlatma maksimize edilmelidir. Öte yandan, metalik yüzeydeki yansımalar, kameralara giren ışık miktarını azaltacak polarizasyon filtrelerinin kullanılmasını gerektirebilir. Işığın kullanılabilirliğini daha iyi kullanmak için, hedeflerin diyafram açıklığı büyütülebilir. Bu odak derinliğini azaltacaktır. Bu nedenle, odak noktasının tam olarak numune yüzeyinin uzaklığı nda ayarlanmaları ve numunenin düzlem dışı hareketi nin odaklanmış aralığı aşmaması gerekir. Kameraların ve aydınlatmanın kurulumu özellikle dikkat gerektirir.
Bununla birlikte, DIC tarafından hesaplanan suşlar çok doğru olmayabilir(Şekil 6). Hesaplanan suşlar yüksek gürültü gösterebilir. DIC için kullanılan bazı fatürleri üzerinde, benek deseni tanınmayabilir ve suşlar hesaplanmaz. Ancak önerilen prosedür DIC sonuçlarının kalitesi açısından sağlam olduğunu kanıtlamıştır. Sonuçlar kaynaktaki suşları tam olarak belirlemek için yeterli olmasa bile, çatlakları tespit etmek yine de mümkün olmalıdır.
Burada sunulan popo kaynağı diğer kaynak geometrileri ile karşılaştırıldığında nispeten pürüzsüz bir kaynak toe vardır. Çatlaklar keskin bir çentik ve böylece yüksek stres konsantrasyonu ile kaynak ton boyunca kusurları başlatmak olasıdır. Ne yazık ki, hesaplama için kullanılan fasonlar tanınmayabileceğinden, bu tam konumlarda DIC tarafından suşları değerlendirmek mümkün olmayabilir. Örneğin, Şekil 5 numunenin sol tarafında başlayan bir çatlak gösterir, +25 mm yatay / -5 mm dikey de eksik yönleri. Ancak örnekte gösterildiği gibi, bazı yönleri değerlendirilmese bile çatlak başlatılır ve büyümeye başlar belirlemek hala mümkündür. Daha dik bir açıya ve daha keskin çentiklere (örn. uzunlamasına sertleştirme, fileto kaynağı) olan kaynaklar için, kaynak yüzeyine açıyı artırmak için kameraları ~15° eğmeye yardımcı olabilir. Önerilen prosedür uzunlamasına sertleştiriciler üzerinde de uygulandı. Kaynak toe nispeten keskin çentik rağmen güvenilir çatlak başlatma tespit etmek mümkün oldu.
Makroskopik çatlaklar% 1 veya daha fazla suşları ulaşıldığında kabul edilir. Kovárík ve ark.20tarafından yapılan bir çalışmada DIC, termal sprey kaplı, çentiksiz numuneler üzerindeki çatlakları tespit etmek için uygulanmıştır. Çatlak tespiti için eşik değerinin sonuçları önemli ölçüde etkilemeden %0,5 ve %1 aralığında belirlenebileceği belirtilmiştir. Bu değerler plaj işaretleri ile karşılaştırıldığında doğrulanır(Şekil 4 ve Şekil 5). Daha düşük bir değer daha erken bir çatlak algılamayol açar, ancak belirsizliklere daha yatkın olabilir ve daha az karşılaştırılabilir sonuçlar üretmek. Daha yüksek bir değer çatlak başlatma daha sonra tanınmasına yol açacaktır, ancak sonuçlar muhtemelen daha karşılaştırılabilir ve tekrarlanabilir olacaktır.
İlk yük döngüsünüstatik olarak uygulamak (adım 3.3) birçok test yapıldığında zaman alıcı olabilir. Kaynak toklarında (çentikte) plastik suşlar oluşmazsa, bu durum atlanabilir ve gerinim hesaplamaları için referans olarak boşaltılan koşul (adım 3.2) de atlanabilir. Aksi takdirde, görüntü kalitesi yeterliyse dinamik testin başında edinilen görüntülerden biri kullanılabilir (bkz. Şekil 6).
Yalnızca birkaç numune test edilirse, kurulum süresi hafife alınmamalıdır. Bu yüklemek ve doğru kameralar kurmak ve DIC değerlendirme için uygun görüntüleri almak için kalibrasyon gerçekleştirmek için biraz zaman ve yinelemeli döngüler gerektirebilir.
Örnek hazırlama, diğer taraftan, hızlı ve ucuzdur. Örnekler sadece benek patter uygulamak için temizlenmiş ve renk ile püskürtülür gerekir. Bu çok az maliyetle gelir ve özellikle çok sayıda numune test edilecekse, önerilen DIC tabanlı prosedürü pratik hale getirir.
Bir başka yararı, özellikle büyük numune setleri veya gece boyunca çalışan testler için, kameralar otomatik olarak tetiklenir ve testler kesintiye gerek yoktur.
DIC prosedürünün bir kısıtlaması, optik bir yöntem olarak yüzey çatlakları ile sınırlı olmasıdır. Ayrıca, numune test makinesine monte edilirken izlenecek alanın kameralar tarafından görülebilmesi gerekir.
Sunulan prosedür esas olarak teknik çatlakların başlangıcını tespit etmek için kullanılmıştır. Ama gösterildiği gibi, aynı zamanda çatlak büyüme nin değerlendirilmesi için izin verir (örneğin, çatlak yayılma oranlarını belirlemek için). Sonuç, yüzeyde görünen uzunluk olacaktır. Ancak çatlak ön eğriliği tespit edilemez.
Prosedür nispeten karmaşık bir yüzey topolojisi sunan kaynaklı numuneler üzerinde uygulanabilirliğini kanıtladı. Geometrik çentiklerin yokluğu DIC ölçümlerini kolaylaştırdığı için, kaynaklı olmayan numuneler için de geçerli olmalıdır. Benzer bir prosedür Kovárík ve ark.20'de çentiksiz numuneler üzerinde de uygulanmıştır.
Ayrıca servo-hidrolik test makinelerinde yorulma testleri için de bu prosedür uygulanabilir. Burada, test sıklığı bir rezonans test makinesidaha düşük olacaktır. Böylece kameraların pozlama süresi daha uzun olabilir, bu da kamera nın kurulumını kolaylaştırmalıdır.
Sonuç olarak, sunulan prosedür yorgunluk testlerinde çatlakların gelişimini incelemek için basit bir yol sunuyor. Teknik çatlakların saptanmasını ve çatlak yayılımının izlenmesini sağlar (örneğin, yorgunluk testlerinde çatlak yayılma oranlarını belirlemek için). Sonuçların açıklayıcı doğası, bunların yorumlanmasını ve değerlendirilmesini kolaylaştırır. Bu teknik, testleri kesintiye uğratmadan yüksek yükleme frekanslarına sahip rezonans test makineleri için geçerlidir. Ölçümler tamamen otomatiktir, bu nedenle sürekli denetime gerek yoktur. İlgi alanında nispeten karmaşık bir geometri sunan kaynaklı numuneler için geçerlidir. Küçük ölçekli numunelerde, numunenin tüm genişliğinin kapsama alanına sahiptir. Ayrıca, prosedür basit bir kurulum ve temel post işleme ile karakterizedir, mevcut yöntemlere pratik bir alternatif yapma.
Açıklamalar
Yazarların açıklayacak bir şeyi yok.
Teşekkürler
Deutsche Forschungsgemeinschaft (DFG, Alman Araştırma Vakfı) EH 485/4-1 tarafından finanse edilmektedir.
Malzemeler
| Ad | Şirket | Katalog numarası | Yorumlar |
|---|---|---|---|
| İki adet 5 megapiksel kamera ve kontrol ünitesi içeren | ARAMIS 5M | gom | |
| ARAMIS | gom | v6.3.1-2 | DIC yazılımı |
| Kalibrasyon nesnesi | gom | CP 20 | MV 30 x 24 mm2 |
| Kamera objektifleri, 50 mm | Titanar 2.8 / 50 | ||
| Hidrolik Kamalı Kavrama | MTS | 647.25A02 | |
| Hidrolik Kavrama Beslemesi | MTS | 685.10 | 10.000 Psi |
| LED ışıklar | Diana LEDscale | KSP0495-0001A | 4 x 16 W LED ışıklar |
| Polarizasyon filtreleri | Schneider-Kreuznach | 52,0 AUF (2 x kameralar için) | |
| Polarizasyon filtreleri | Schneider-Kreuznach | 67,0 AUF (ışıklar için 4 x) | |
| Rezonans test cihazı | Schenck | 200 kN rezonans test cihazı | |
| Rezonans test makinesi kontrol ünitesi | Rumul | v 2.5.3 | Rezonans test cihazı kontrol ünitesi ve yazılımı |
| Sprey boya | Siyah beyaz sprey boya, mat |
Kaynaklar
- Belloni, V., et al. Digital image correlation from commercial to FOS software: a mature technique for full-field displacement measurements. The International Archives of the Photogrammetry, Remote Sensing and Spatial Information Sciences. XLII-2, 91-95 (2018).
- Shrama, K., Clarke, A., Pullin, R., Evans, S. L. Detection of cracking in mild steel fatigue specimens using acoustic emission and digital image correlation. 31st Conference of the European Working Group on Acoustic Emission. , Dresden, Germany. (2014).
- Carroll, J. D., Abuzaid, W., Lambros, J., Sehitoglu, H. High resolution digital image correlation measurements of strain accumulation in fatigue crack growth. International Journal of Fatigue. 57, 140-150 (2013).
- Malitckii, E., Remes, H., Lehto, P., Bossuyt, S. Full-field strain measurements for microstructurally small fatigue crack propagation using digital image correlation method. Journal of Visualized Experiments. (143), e59134(2019).
- Rabbolini, S., Beretta, S., Foletti, S., Cristea, M. E. Crack closure effects during low cycle fatigue propagation in line pipe steel: An analysis with digital image correlation. Engineering Fracture Mechanics. 148, 441-456 (2015).
- Carroll, J. D., et al. Multiscale analysis of fatigue crack growth using digital image correlation. Proceedings of the XIth International Congress and Exposition on Experimental and Applied Mechanics. , Orlando, FL. (2008).
- Durif, E., Fregonese, M., Rethore, J., Combescure, A. Development of a digital image correlation controlled fatigue crack propagation experiment. EPJ Web of Conferences. 6, 31012(2010).
- Maletta, C., Bruno, L., Corigliano, P., Crupi, V., Guglielmino, E. Crack-tip thermal and mechanical hysteresis in Shape Memory Alloys under fatigue loading. Materials Science & Engineering A. 616, 281-287 (2014).
- Rupil, J., Roux, S., Hild, F., Vincent, L. Fatigue microcrack detection with digital image correlation. The Journal of Strain Analysis for Engineering Design. 46 (6), 492-509 (2011).
- Risbet, M., Feissel, P., Roland, T., Brancherie, D., Roelandt, J. M. Digital image correlation technique: application to early fatigue damage detection in stainless steel. Procedia Engineering. 2, 2219-2227 (2010).
- Tavares, P. J., Ramos, T., Braga, D., Vaz, M. A. P., Moreira, P. M. G. P. SIF determination with digital image correlation. International Journal of Structural Integrity. 6 (6), 668-676 (2015).
- Hasheminejad, N., et al. Digital image correlation to investigate crack propagation and healing of asphalt concrete. Proceedings of the 18th International Conference on Experimental Mechanics. , Brussels, Belgium. (2018).
- Poncelet, M., et al. Biaxial high cycle fatigue of a type 304L stainless steel: cyclic strains and crack initiation detection by digital image correlation. European Journal of Mechanics / A Solids. 29 (5), 810-825 (2010).
- Corigliano, P., et al. Fatigue assessment of Ti-6Al-4V titanium alloy laser welded joints in absence of filler material by means of full-field techniques. Frattura ed Integrità Strutturale. 43, 171-181 (2018).
- Corigliano, P., Crupi, V., Guglielmino, E., Sili, A. M. Full-field analysis of AL/FE explosive welded joints for shipbuilding applications. Marine Structures. 57, 207-218 (2018).
- Koster, M., Kenel, C., Lee, W., Leinenbach, C. Digital image correlation for the characterization of fatigue damage evolution in brazed steel joints. Procedia Materials Science. 3, 1117-1122 (2014).
- Vanlanduit, S., Vanherzeele, J., Longo, R., Guillaume, P. A digital image correlation method for fatigue test experiments. Optics and Lasers in Engineering. 47, 371-378 (2009).
- Lorenzino, P., Beretta, G., Navarro, A. Application of Digital Image Correlation (DIC) in resonance machines for measuring fatigue crack growth. Frattura ed Integrità Strutturale. 30, 369-374 (2014).
- Kovárík, O., et al. Resonance bending fatigue testing with simultaneous damping measurement and its application on layered coatings. International Journal of Fatigue. 82, 300-309 (2016).
- Kovárík, O., et al. Fatigue crack growth in bodies with thermally sprayed coating. Journal of Thermal Spray Technology. 25 (1-2), 311-320 (2016).
- Friedrich, N., Ehlers, S. A simplified welding simulation approach used to design a fatigue test specimen containing residual stresses. Ship Technology Research. 66 (1), 22-37 (2019).
- Full-field measurements and identification in solid mechanics. Grédiac, M., Hild, F. , ISTE and Wiley. London, UK; Hoboken, NJ. (2013).
Yeniden basım ve izinler
