本文介绍了一种通过高质量熔炼技术和合理的热处理方法制备具有优异综合性能的新型锰铜基合金的实验方案。
需要JoVE订阅才能观看此内容。 请登录或开始免费试用
本文内容
摘要
摘要
锰(Mn)-铜(Cu)基合金已被发现具有 阻尼性能优异,可有效降低有害振动和噪声。M2052(Mn-20Cu-5Ni-2Fe,at%)是锰铜基合金的重要分支,兼具优良的阻尼性能和加工性能。近几十年来,针对M2052合金的性能优化已开展了大量研究,旨在提升其阻尼能力、力学性能、耐腐蚀性及服役温度。 等等。 性能优化的主要方法包括合金化、热处理、预处理以及不同的成型方式 等等。其中,合金化以及采用合理的热处理工艺是获得优异综合性能最简单且有效的方法。为获得适用于铸造成型且性能优良的M2052合金,本文提出在MnCuNiFe合金基体中添加Zn和Al,并采用多种热处理工艺进行对比,研究其对显微组织、阻尼性能及使用温度的影响。由此开发出一种新型铸态时效Mn-22.68Cu-1.89Ni-1.99Fe-1.70Zn-6.16Al(at.%)合金 通过优化的热处理方法获得了优异的阻尼性能和高使用温度。与锻造技术相比,铸造成型更简单高效,且该铸态合金的阻尼性能优良。因此,有充分理由认为该材料是工程应用的理想选择。
引言
自从 Zener 发现 Mn-Cu 合金具有 阻尼性能1以来,这类合金受到了广泛关注和深入研究2。Mn-Cu 合金的优点在于其具有 高阻尼性能,尤其是在低应变振幅下,并且其阻尼性能不受磁场干扰,这与铁磁性阻尼合金有显著区别。Mn-Cu 基合金的高阻尼性能主要归因于内部界面的可动性,主要包括在马氏体相变温度(Tt)以下发生的面心立方到面心四方(f.c.c.-f.c.t.)相变过程中产生的孪晶界和相界3。研究发现,Tt 直接取决于 Mn-Cu 基合金中的 Mn 含量4,5;即 Mn 含量越高,Tt 越高,材料的阻尼性能也越好。当合金中锰含量超过 80 at% 时,若从固溶温度淬火,则发现其具有 高阻尼性能和最佳强度6。然而,合金中较高的 Mn 浓度会直接导致材料更脆,延伸率、冲击韧性以及耐腐蚀性更差,这意味着该合金难以满足工程应用要求。先前的研究表明,在适当条件下进行时效处理是解决这一问题的有效途径;例如,含 50–80 at% Mn 的 Mn-Cu 基阻尼合金可通过在合适温度范围内的时效处理获得较高的 Tt 和 良好的阻尼性能7。这是因为在时效过程中,γ-母相在混溶间隙温度范围内分解为纳米尺度的富 Mn 区域和富 Cu 区域8,9,10,从而被认为能够提高该合金的 Tt 及其阻尼性能。显然,这是一种有效的方法,可将 高阻尼性能与优良的加工性能相结合。
用于锻造成形的M2052合金,是一种由Kawahara开发的中等锰含量的典型Mn-Cu基高阻尼合金 等11在过去的几十年中,M2052合金因其在阻尼性能、屈服强度和加工性能之间具有良好的平衡点而被广泛研究。与锻造技术相比,铸造技术由于成型工艺简单、生产成本低且生产效率高,迄今已被广泛应用。 等等。 影响因素(例如振荡频率、应变振幅、冷却速率、热处理温度/时间 等等。一些研究人员已对M2052合金的阻尼性能、微观结构及阻尼机制进行了研究12,13,14,15,16,17,18然而,M2052合金的铸造性能较差,例如结晶温度范围较宽、出现铸造孔隙以及缩孔集中等问题。, 最终导致铸件的力学性能不理想。
本文的目的是为工业领域提供一种可行的方法,以获得具有优异性能的铸造锰铜基合金,该合金可用于机械及精密仪器工业中以减小振动并保证产品质量。根据合金元素对相变及铸造性能的影响,铝元素被认为可降低 γ相区及稳定性 γ 相,这可能会使 γ 相更容易转变为一个 γ含有微孪晶的相。此外,Al原子在该相中的固溶 γ 第二相的析出将增强合金的强度,从而改善其力学性能。此外,Al元素是能够改善Mn-Cu合金铸造性能的重要元素之一。Zn元素有利于提升合金的铸造性能和阻尼性能。本研究在MnCuNiFe四元合金中添加了2 wt% Zn和3 wt% Al,成功研制出一种新型铸造Mn-26Cu-12Ni-2Fe-2Zn-3Al(wt%)合金。此外,本研究采用了多种不同的热处理工艺,并对其各自的影响进行如下讨论:均匀化处理用于减轻枝晶偏析;固溶处理用于固定杂质元素;时效处理用于诱发调幅分解,同时通过改变时效时间以寻求兼具优异阻尼性能和高服役温度的最优工艺参数。最终筛选出一种可同时实现优异阻尼性能和高服役温度的优选热处理工艺。
结果表明,通过在 435 °C 下对合金进行 2 小时的时效处理,可同时实现最大的内摩擦(Q-1)和最高的使用温度。由于该制备方法简单高效,因而能够生产出具有优异性能的新型铸态 Mn-Cu 基阻尼合金,这对于其工程应用具有重要的实际意义。该方法特别适用于制备可用于减振的铸态 Mn-Cu 基高阻尼合金。
访问受限。请登录或开始试用以查看此内容。
方案
1. 原材料的准备
- 使用电子天平按照质量百分比称量所有所需的原材料(65% 电解锰、26% 电解铜、2% 工业纯铁、2% 电解镍、3% 电解铝和 2% 电解锌),如图1所示。
注意:所有这些原材料均为市售产品。
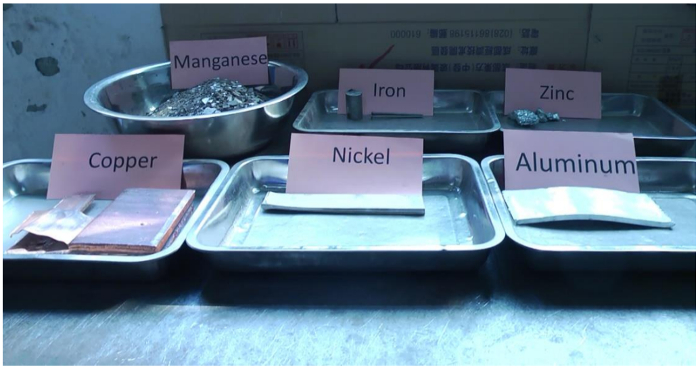
图 1:原材料展示。 所用材料包括 65 wt% 电解锰、26 wt% 电解铜、2 wt% 工业纯铁、2 wt% 电解镍、2 wt% 电解锌和 3 wt% 电解铝。请点击此处查看此图的放大版本。
2. 熔化与铸造过程
注意:砂型铸造的详细步骤如图2所示。
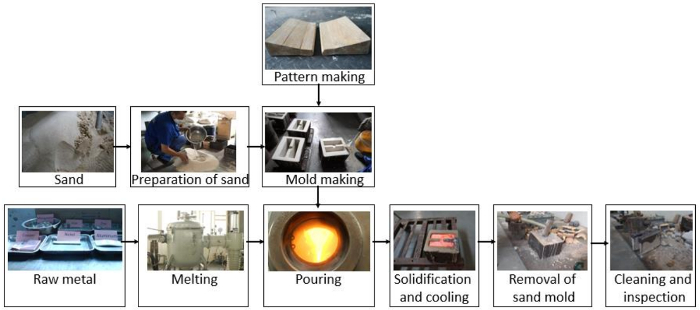
图 2:砂型铸造与制模步骤。 主要工艺包括制作模型、制备铸型和浇注操作。 请点击此处查看此图的放大版本。
- 制备模型时,应根据产品图纸制作模型,并确保模型尺寸在一定程度上放大,以预留收缩余量和加工余量。
注意:本工作中使用的模型材料为木材(图3),因为木制模型质量轻、易于加工,且成本低、生产周期短。
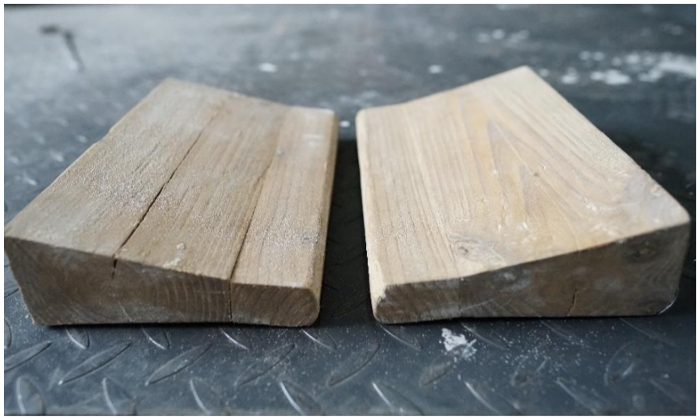
图3:铸造模具中使用的模型。 这些木制模型用于获得铸件的形状。请点击此处查看该图的放大版本。
- 制备型砂时,将石英砂与 4% - 8% 的硅酸钠混合均匀。
注:砂粒直径约为 0.4 mm,颗粒均匀。 - 手工完成主要造型工序。
- 首先,将两个模样放入造型砂箱中。
- 然后,在模样周围填入型砂并紧实后翻转砂箱,从砂中取出模样。
- 最后,用铸型涂料刷涂砂型表面,以提高铸件表面质量,减少铸造缺陷。
注:成型后的砂型如图 4所示。 - 为获得干燥的砂型,将砂型置于 180 °C 的烘箱中烘烤 8 小时以上,再进行浇注,以增强其强度和透气性,促进金属液充型,并确保铸件产品质量。
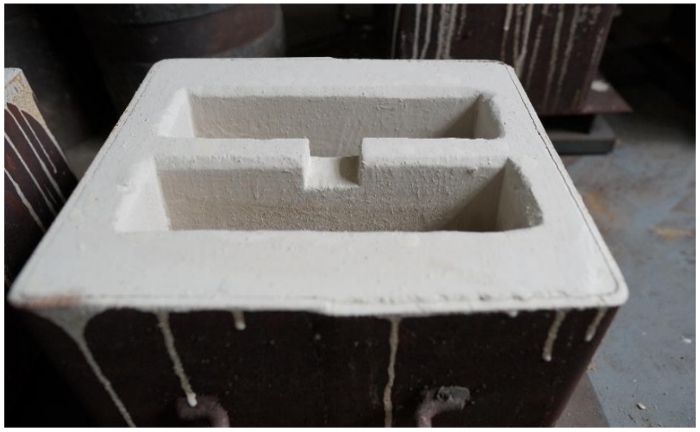
图4:铸造用砂型。 该砂型具有两个型腔,其表面已涂覆一层涂料。请点击此处查看此图的放大版本。
3. 诱导熔解
注意:使用中频真空感应熔炼炉。
- 打开炉盖,依次将 20.8 kg 的 Mn、8.32 kg 的 Cu、0.64 kg 的 Ni、0.64 kg 的 Fe、0.64 kg 的 Zn 和 0.96 kg 的 Al 材料放入坩埚中,最后用冰晶石覆盖材料。
- 从烘箱中取出铸模并放入炉内;调整其位置以确保顺利浇注。关闭炉盖,对炉体抽真空,然后开启加热分配系统以开始熔炼合金。
- 当金属开始熔化时,向炉内充入氩气至 93-KPa 的负压,以抑制熔融金属飞溅。
- 合金完全熔化后,进行数分钟的精炼,以降低有害杂质和气体含量。
注意:熔炼过程通常包括熔化和精炼两个步骤。
4. 合金铸造
- 精炼完成后,将熔融金属平稳地倒入铸型中。
- 待熔融金属完全凝固后,解除真空,取出铸型。
- 当铸型温度降至较低水平时,从铸型中取出铸件。
5. 铸件的预处理
注意:成型件的宏摄影图像如图5所示。
- 使用线切割机从铸件上切割试样。
注意:用于X射线衍射仪(XRD)测量和金相观察的试样尺寸为 10 x 10 x 1 mm3。用于动态热机械分析(DMA)的试样尺寸为 0.8 x 10 x 35 mm3。
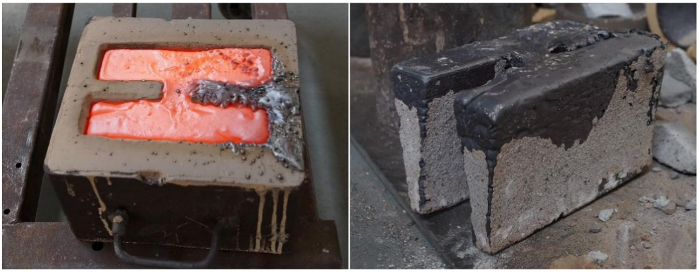
图5:砂型中的铸型部件及脱模后的铸件。 一次成型了两个铸件。 请点击此处查看此图的放大版本。
6. 热处理
- 将抛光好的试样分为七组,其中试样 #1 不进行任何处理,保持铸态作为对比;其余试样放入箱式电阻炉中进行不同的热处理。
- 将试样 #2 和 #5 在 850 °C 下均匀化处理 24 小时,随后在冷水中淬火,再分别在 435 °C 下时效处理:试样 #2 时效 4 小时,试样 #5 时效 2 小时。
- 将试样 #3 和 #6 在 900 °C 下固溶处理 1 小时,随后在冷水中淬火,再分别在 435 °C 下时效处理:试样 #3 时效 4 小时,试样 #6 时效 2 小时。
- 将试样 #4 和 #7 分别在 435 °C 下时效处理 4 小时和 2 小时。
7. 阻尼性能测试
- 使用动态力学分析(Dynamic Mechanical Analysis, DMA)测量试样的阻尼性能17。
注意:测试模式为室温下的应变扫描。 - 在测试过程中,检测应力与应变之间的相位角 δ(如图6所示)。
- 通过 Q-1 来表征阻尼性能,其可通过以下公式确定。
Q-1 = Tan δ
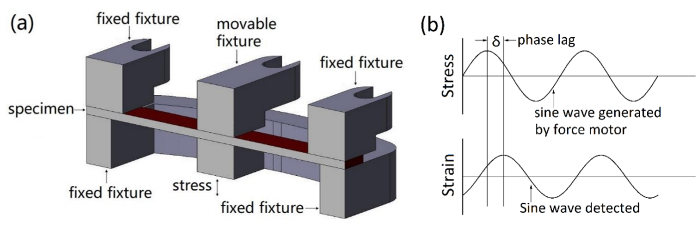
图6:动态力学分析仪(DMA)夹具结构与测试原理。 (a)本图展示了DMA的双悬臂夹具。(b)本图展示了施加的正弦应力与应变之间的关系以及由此产生的相位滞后。应力与应变之间的滞后值以及模量可通过公式计算。请点击此处查看该图的放大版本。
8. 样品表征
- 电解抛光与金相观察
- 为观察枝晶微观结构,将所有试样在高氯酸与无水乙醇按1:27配制的混合溶液中腐蚀约1分钟。
- 随后用丙酮清洗试样,用吹风机吹干,并使用金相显微镜观察枝晶结构。
- 相结构表征
- 采用CuKα辐射源的X射线衍射(XRD)对试样的相结构和晶格参数进行表征12,22。
注:扫描速度设为2°/min。在进行XRD测量前,需仔细制备试样,去除表面应力。
- 采用CuKα辐射源的X射线衍射(XRD)对试样的相结构和晶格参数进行表征12,22。
访问受限。请登录或开始试用以查看此内容。
结果
图7 显示了铸态MnCuNiFeZnAl合金试样#1–#7及铸态M2052合金的阻尼性能随应变振幅的变化关系。结果表明,试样#1的阻尼性能高于铸态M2052合金(如图所示) 图7a以及先前文章中提到的传统锻造M2052高阻尼合金20,21此外,通过随后的均匀化-时效、固溶-时效和时效处理,可进一步提高原始铸态MnCuNiFeZnAl合金的阻尼性能(如图所示) 图 7b 和 7c),其中经2小时时效处理可获得最高的阻尼性能。当应变振幅 ε 是 2 × 10⁻⁴,Q-1 样本 #1 - #7 的数值列于 表1此外,通过比较样本 #4 与样本 #7,发现 Q...
访问受限。请登录或开始试用以查看此内容。
讨论
为确保此类铸态 Mn-Cu 基合金同时具备 优异的减振性能和卓越的力学性能要求铸件具有稳定的化学成分、高纯度和优良的晶体结构。因此,必须对熔炼、浇注和热处理过程实施严格的质量控制。
首先,必须选择合适的合金成分。应考虑添加的合金元素能够促进γ-母相的分解,从而有助于形成更多的马氏体微孪晶25。此外,还需考虑某些合金元素以改善合金的力学性能和铸造性能。最终获得的合金将兼具优异的阻尼能力和良好的力学性能。
其次,需要一个合理的熔炼过程,这与合金的铸造特性相关。在铸造 Mn-Cu 基合金的熔炼过程中,应考虑以下关键点:(1)按顺序向坩埚中加入金属原材料,先加入高熔点合金,再加入低熔点合金,以防止严重的烧损。(2)采用真空熔炼方法,确保合金中的气体和杂质含量较低;同时向炉内通入惰性气体以控制压力,减少真空熔炼过程中金属液的挥发。(3)当熔融金属表面不再有气泡逸出时,进入精炼阶段。精炼阶段的目的是去除合金中的气体和易挥发的夹杂物。
访问受限。请登录或开始试用以查看此内容。
披露
作者无任何利益冲突需要披露。
致谢
感谢国家自然科学基金(11076109)、香港学者计划(XJ2014045,G-YZ67)、四川省“千人计划”、四川大学人才引进计划(YJ201410)以及四川大学创新与创意实验计划(20171060,20170133)提供的经费支持。
访问受限。请登录或开始试用以查看此内容。
材料
| 姓名 | 公司 | 目录编号 | 评论 |
|---|---|---|---|
| 锰 | 大冶有色金属集团控股有限公司 | DJMnB | 电解生产 |
| 铜 | 大冶有色金属集团控股有限公司 | Cu-CATH-2 | 电解生产 |
| 镍 | 大冶有色金属集团控股有限公司 | Ni99.99 | 电解生产 |
| 铁 | 宁波佳升金属材料有限公司 | YT01 | 工业纯铁 |
| 锌 | 大冶有色金属集团控股有限公司 | 0# | 电解生产 |
| 铝 | 大冶有色金属集团控股有限公司 | Al99.90 | 电解生产 |
参考文献
- Zener, C. Elasticity and anelasticity of metals. , University of Chicago Press. (1948).
- Jensen, J. W., Walsh, D. F. Manganese-Copper damping alloys. Bulletin 624. , U.S. Department of the Interior, Bureau of Mines. Washington, DC. (1965).
- Wang, X. Y., Peng, W. Y., Zhang, J. H. Martensitic twins and antiferromagnetic domains in gamma-MnFe(Cu) alloy. Materials Science and Engineering A. 438, 194-197 (2006).
- Wang, X. Y., Zhang, J. H. Structure of twin boundaries in Mn-based shape memory alloy: a HRTEM study and the strain energy driving force. Acta Materialia. 55 (15), 5169-5176 (2007).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Decomposition behavior of the gamma(Mn) solid solution in a Mn-20Cu-8Ni-2Fe (at%) alloy studied by a magnetic measurement. Materials Transactions,JIM. 40 (5), 451-454 (1999).
- Dean, R. S., Potter, E. V., Long, J. R. Properties of transitional structures in Copper-Manganese alloys. Metallurgical and Materials Transactions, ASM. 34, 465-500 (1945).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Temperature dependent damping behavior in a Mn-18Cu-6Ni-2Fe alloy continuously cooled in different rates from the solid solution temperature. Scripta Materialia. 38 (9), 1314-1346 (1998).
- Findik, F. Improvements in spinodal alloys from past to present. Materials and Design. 42 (42), 131-146 (2012).
- Yan, J. Z., Li, N., Fu, X., Zhang, Y. The strengthening effect of spinodal decomposition and twinning structure in MnCu-based alloy. Materials Science and Engineering A. 618, 205-209 (2014).
- Soriano-Vargas, O., Avila-Davila, E. O., Lopez-Hirata, V. M., Cayetano-Castro, N., Gonzalez-Velazquez, J. L. Effect of spinodal decomposition on the mechanical behavior of Fe-Cr alloys. Materials Science and Engineering A. 527 (12), 2910-2914 (2010).
- Yin, F. X. Damping behavior characterization of the M2052 alloy aimed for practical application. Acta Metallurgica Sinica. 39 (11), 1139-1144 (2003).
- Yin, F. X., Ohsawa, Y., Sato, A., Kohji, K. Decomposition of high temperature gamma(Mn) phase during continuous cooling and resultant damping behavior in Mn74.8Cu19.2Ni4.0Fe2.0 and Mn72.4Cu20.0Ni5.6Fe2.0 alloys. Materials Transactions, JIM. 39 (8), 841-848 (1998).
- Sakaguchi, T., Yin, F. X. Holding temperature dependent variation of damping capacity in a MnCuNiFe damping alloy. Scripta Materialia. 54 (2), 241-246 (2006).
- Tanji, T., et al. Measurement of damping performance of M2052 alloy at cryogenic temperatures. Journal of Alloys and Compounds. 355 (1-2), 207-210 (2003).
- Yin, F. X., Iwasaki, S., Sakaguchi, T., Nagai, K. Susceptibility of damping behavior to the solidification condition in the as-cast M2052 high-damping alloy. Key Engineering Materials. 319, 67-72 (2006).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Characterization of the strain-amplitude and frequency dependent damping capacity in the M2052 alloy. Materials Transactions, JIM. 42 (3), 385-388 (2001).
- Zhong, Z. Y., et al. Mn segregation dependence of damping capacity of as-cast M2052 alloy. Materials Science and Engineering A. 660, 97-101 (2016).
- Liu, W. B., et al. Novel cast-aged MnCuNiFeZnAl alloy with good damping capacity and high service temperature toward engineering application. Materials Design. 106, 45-50 (2016).
- Cowlam, N., Shamah, A. M. A diffraction study of y-Mn-Cu alloys. Journal of Physics F: Metal Physics. 11 (1), 27-43 (1981).
- Yan, J. Z., et al. Effect of pre-deformation and subsequent aging on the damping capacity of Mn-20 at.%Cu-5 at.%Ni-2 at.%Fe alloy. Advanced Engineering Materials. 17 (9), 1332-1337 (2015).
- Zhang, Y., Li, N., Yan, J. Z., Xie, J. W. Effect of the precipitated second phase during aging on the damping capacity degradation behavior of M2052 alloy. Advances in Materials Research. 873, 36-41 (2014).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. X-ray diffraction characterization of the decomposition behavior of gamma(Mn) phase in a Mn-30 at.% Cu alloy. Scripta Materialia. 40 (9), 993-998 (1999).
- Yin, F. X., Ohsawa, Y., Sato, A., Kawahara, K. Phase decomposition of the gamma phase in a Mn-30 at.% Cu alloy during aging. Acta Materialia. 48 (6), 1273-1282 (2000).
- Ritchie, I. G., Sprungmann, K. W., Sahoo, M. Internal-friction in Sonoston - a high damping Mn/Cu-based alloy for marine propeller applications. Journal De Physique. 46 (C-10), 409-412 (1985).
- Kawahara, K., Sakuma, N., Nishizaki, Y. Effect of Fourth Elements on Damping Capacity of Mn-20Cu-5Ni Alloy. Journal of the Japan Institute of Metals. 57 (9), 1097-1100 (1993).
访问受限。请登录或开始试用以查看此内容。
重印与许可
