Dieses Protokoll stellt die Konfiguration eines Kompressionstestgeräts vor, das in der Lage ist, die mechanischen Eigenschaften von Mikrostrukturen im Kleindehnungsbereich präzise zu messen, sowie eine systematische Methode zur Kompressionsprüfung mit diesem Gerät. Das vorgeschlagene Gerät kann verwendet werden, um verschiedene Mikrostrukturen und das mechanische Verhalten polymerbasierter Materialien zu analysieren.
Ein Abonnement von JoVE ist erforderlich, um diesen Inhalt anzuzeigen. Melden Sie sich an oder beginnen Sie noch heute mit einer kostenlosen Testphase.
Methodenartikel
Messung der Druckspannungs-Dehnungsantwort bei kleinen Dehnungen
* These authors contributed equally
In diesem Artikel
Zusammenfassung
Zusammenfassung
Diese Studie entwickelte eine Messmethode, die das mechanische Verhalten von Materialien und Mikrogeräten im Bereich der Kleindehnung präzise bewerten kann. Das System integriert eine motorgesteuerte Z-Stufe, eine Mikrocontrollerplatine, eine Operationsverstärkerschaltung und einen Kraftsensor, die eine synchronisierte Kraftverschiebungserfassung durch kundenspezifische Steuerung und serielle Kommunikation ermöglicht. Die Kalibrierung des variablen Widerstands des Verstärkers wurde durchgeführt, um die Korrelation zwischen angelegter Kraft und Sensorausgang zu optimieren, was einen relativen Fehler von ±2,0 % im Vergleich zu einer kommerziellen universellen Prüfmaschine ergab. Die vertikale Verschiebungsgenauigkeit wurde mit einem Laserverschiebungsmessgerät bei einer Zielbewegungsgeschwindigkeit von 1 μm/s überprüft, wobei ein relativer Fehler von +0,1 % anzeigte. Dementsprechend liefert die Plattform eine Verdrängungsauflösung von 1 μm und eine Kraftauflösung von 0,01 N. Kompressionstests wurden an einer Polydimethylsiloxan-(PDMS)-Probe durchgeführt, die in einem Drittel der Standardmaße ASTM D575-91 gefertigt wurde. Die vom vorgeschlagenen System und der universellen Testmaschine gemessenen Spannungs-Dehnungsantworten zeigten eine enge Übereinstimmung, und der im Kleindehnungsbereich geschätzte Druckmodul zeigte eine Abweichung von +5,3 % von zuvor berichteten Werten. Diese Ergebnisse bestätigen die Zuverlässigkeit und Wiederholbarkeit der Messungen im Bereich der kleinen Dehnung und unterstützen die Modulschätzung basierend auf der anfänglichen linearen Steigung unter kontrollierter Kompression. Die entwickelte Plattform ist kompakt, einfach zusammenzubauen und kosteneffizient, während sie hohe Präzision und betriebliche Stabilität aufrechterhält. Seine validierte Leistung und reproduzierbare Kalibrierungsverfahren machen es für Labore geeignet, die eine genaue Charakterisierung bei geringen Kräften und kleinen Verschiebungen benötigen. Mögliche Anwendungsgebiete umfassen polymerbasierte mikroelektromechanische Systeme (MEMS), weiche Robotikkomponenten und Mikronadeln, bei denen präzise, belastungsarme Kompressionstests und verifizierbare Verdrängungsregelungen für Materialbewertung und Bauteildesign unerlässlich sind.
Einleitung
Das Verständnis des mechanischen Verhaltens mikroelektromechanischer Systembauelemente (MEMS) ist entscheidend für das Design, die Leistung und die Zuverlässigkeitdes Geräts 1,2. Konventionelle universelle Prüfmaschinen wurden weit verbreitet zur Bewertung mechanischer Eigenschaften eingesetzt; Sie sind jedoch teuer und benötigen erheblichen Platz, Personal und Ressourcen für Installation, Wartung und Betrieb3. Außerdem gibt es erhebliche Abweichungen zwischen ihren Messbereichen und denen, die zur Bewertung der mechanischen Eigenschaften von Mikrostrukturen im Kleindehnungsbereich4 erforderlich sind, da sie hauptsächlich für hohe Kraft- und große Verdrängungsbereiche bei der mechanischen Prüfung von Materialien entwickelt wurden. Daher ist Forschung an einem neuen, kostengünstigen Kompressionsprüfgerät und einer experimentellen Methode erforderlich, die im Labormaßstab mit hoher Wiederholbarkeit anwendbar ist und zuverlässige Messungen im Bereich5 mit kleiner Dehnung und geringer Kraft liefern kann.
Mehrere mechanische Prüfgeräte, die im Labormaßstab eingesetzt werden können, wurden entwickelt, um die mechanischen Eigenschaften von kleinmaßstäblichen MEMS-Geräten 6,7,8 zu charakterisieren. Die meisten dieser Geräte wurden jedoch für die Prüfung hochfester Materialien oder für spezialisierte Umgebungen entwickelt und haben daher Einschränkungen bei der zuverlässigen Messung der mechanischen Eigenschaften von MEMS-Strukturen im Bereich Kleindehnung/Kleinkraft 9,10.
Um diese Einschränkungen zu überwinden, schlagen wir ein Kleinverdrängungs-Kompressionstestsystem und eine Methode vor, die auch in kleinen Laboren eingesetzt werden kann. Die vorgeschlagene Methode ermöglicht die quantitative Bewertung des mechanischen Verhaltens eines Materials, indem während des Kompressionsprozesses kleine Verschiebungen und Kräfte gleichzeitig gemessen werden. Das System arbeitet in einem Bereich von 4,4 N Kraft und einer kontrollierten Verdrängungsgeschwindigkeit von 1 μm/s, was präzise und stabile Messungen gewährleistet. Das System ist ein kompaktes, kostengünstiges Kompressionstestsystem, das darauf ausgelegt ist, die mechanischen Eigenschaften von Mikrostrukturen im Bereich der geringen Dehnung zu bewerten.
Dieses System integriert eine Z-Stufe mit einem Kraftsensor und einer mikrocontrollerbasierten Signalerfassung, was eine gleichzeitige Messung von Kraft und Verdrängung mit hoher Präzision ermöglicht. Die Systemvalidierung erfolgte durch Rückkopplungswiderstand (RF) Kalibrierung – der Schlüsselfaktor zur Bestimmung der Verstärkung der invertierenden Verstärkerschaltung – und die Überprüfung der vertikalen Verschiebung mit einem Laserverschiebungsmessgerät, wobei bestätigt wurde, dass die Verschiebungs- und Kraftmessauflösungen 1 μm bzw. 0,01 N betrugen. Verkleinerte Proben11,12 mit einem Drittel der Standardgröße (American Society for Testing and Materials (ASTM) D575-91, Standard Test Methods for Rubber Properties in Compression)13 wurden hergestellt, und eine Kompressionstestmethode wurde entwickelt, um die mechanischen Eigenschaften von Mikrostrukturen zuverlässig im Bereich mit kleiner Verdrängung/geringer Kraftzu bewerten 14,15.
Die Spannungs-Dehnungskurven der skalierten Proben wurden sowohl mit einer kommerziellen universellen Testmaschine (MTS) als auch mit dem entwickelten Messsystem (MS) gemessen und die Ergebnisse verglichen. Aus der Steigung des anfänglichen linearen Bereichs wurde der Druckmodul mit 1,39 MPa bestimmt, was eine Abweichung von +5,3 % von zuvor in der Literatur16 angegebenen Werten aufwies. Dieser Messansatz, der Verdrängungsregelung und Kraftmessung 17,18 kombiniert, bietet einen reproduzierbaren Messrahmen, der für MEMS- und Bio-MEMS-Anwendungen geeignet ist. Dieser Ansatz bietet nicht nur einen verlässlichen Rahmen zum Verständnis des mechanischen Verhaltens von Mikrostrukturen, sondern auch eine praktische Methode zur Bewertung von Materialien in verschiedenen Bereichen, einschließlich biomedizinischer Geräte19 und Soft-Robotik20.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Protokoll
Die verwendeten Verbrauchsmaterialien, Ausrüstungen und Software sind in der Materialtabelle aufgeführt.
1. Aufbau des Messsystems
HINWEIS: Abbildung 1 zeigt das MS, das für Kompressionstests verwendet wird. Die z-Stufe besteht aus einem linearen Aktuator, der von einem Motorcontroller gesteuert wird, einem beweglichen Teil, der die tatsächliche Bewegung entlang der z-Achse liefert, und einem festen tragenden Teil. Das System umfasst außerdem eine Mikrocontroller-Platine, eine Operationsverstärkerschaltung, einen an einem Block befestigten Kraftsensor und einen Laptop.
- Treiben Sie das bewegliche Teil entlang der z-Achse mit der eingestellten Geschwindigkeit an, wobei der Motorcontroller eine Drucklast auf die Probe anbringt.
- Missen Sie die Last mit einem Kraftsensor, der auf einem starren Metallblock montiert ist. Das gesammelte Signal passiert eine Invertierende Verstärkerschaltung, wird von der Mikrocontrollerplatine in ein digitales Signal umgewandelt und dann an die Software der Mikrocontroller-Platine übertragen.
- Richten Sie wie in Abbildung 2 gezeigt einen Laserverschiebungsmesser ein, um die vertikale Verschiebung der Z-Stufe zu überprüfen. Nachdem ein Eingangssignal vom Motorcontroller gesendet wurde, lassen Sie das bewegliche Z-Stufen-Teil vertikal bewegen; Die Echtzeitverschiebungsdaten des eingebetteten linearen Aktuators werden mit der seriellen Kommunikationssoftware aufgezeichnet.
- Extrahieren Sie die Verdrängungsdaten mit der Laser-Verschiebungsmesssoftware und vergleichen Sie sie zur Verifikation.
HINWEIS: Kraftverschiebungsdaten werden gleichzeitig mit der seriellen Kommunikationssoftware aufgezeichnet, sodass die Kraft-Verschiebungskurve auf dem Laptop in Echtzeit erfasst werden kann. - Beobachten und dokumentieren Sie die Verformung der Probe während der Kompression mit einem digitalen Mikroskop.
HINWEIS: Das digitale Mikroskop und der Laserverschiebungsmesser werden jeweils für die Probenbeobachtung und Verschiebungsverifikation verwendet.
2. Messschaltung
HINWEIS: Abbildung 3 zeigt den elektrischen Äquivalentkreis des Kraftsensors und der Messschaltungsverbindungen, die Druckänderungen durch eine statische Außenkraft in eine Spannung umwandeln und verstärken. Die Schaltung besteht aus einem variablen Rückkopplungswiderstand (RF) zur Verstärkungsregelung, einem Kondensator (CF) für Niederfrequenzabschaltung und Rauschentfernung sowie einem Operationsverstärker. Hier ist der Widerstand des Kraftsensors, der sich mit der Größe der extern angelegten Kraft ändert, RS, und die Versorgungsspannung für den Sensor und den gesamten Stromkreis beträgt VS. Unter Berücksichtigung der Eigenschaften des invertierenden Verstärkers wird VS als negative Spannung angelegt, um sicherzustellen, dass der Ausgang immer positiv ist.
- Verbinden Sie einen variablen Rückkopplungswiderstand (RF) parallel mit einem Kondensator (CF) (für Niederfrequenzabschaltung und Rauschfilterung), um die Rückkopplungsschaltung zu bilden.
- Verbinden Sie die beiden Anschlüsse der oben montierten Rückkopplungsschaltung mit dem invertierenden Eingang (−) und dem Ausgang (VO) des Operationsverstärkers.
- Verbinden Sie die beiden Anschlüsse des Drucksensorwiderstands (RS) mit dem invertierenden Eingang (−) des Verstärkers und mit −VS.
- Verbinden Sie den nicht invertierenden Eingang (+) des Operationsverstärkers mit Masse.
- Verbinden Sie den Ausgang (VO) des Operationsverstärkers mit dem Eingangsanschluss A0 der Mikrocontrollerplatine.
- Verbinden Sie die VDD- und V-SS-Anschlüsse des Verstärkers mit einer Stromversorgung; Wenden Sie 5 V auf VDD an und verbinden Sie VSS mit Masse.
HINWEIS: Die Spannungseinstellungen dieses Verstärkers folgen der im Datenblatt mit dem Kraftsensor vorgeschlagenen Methode, um die Ausgangsspannung auf den Bereich von 0–5 V zu begrenzen. Abbildung 3 zeigt die Äquivalentschaltung des Kraftsensors und die Invertierende Verstärkerschaltung. Wenn eine statische externe Last angelegt wird, ändert sich der Sensorwiderstand (RS), und ein Sensorstrom (iS) fließt entsprechend dem Verhältnis der Versorgungsspannung VS (der Referenzspannung für den Sensor) zu RS. Dies entspricht dem Ausgangsstrom (iO), der durch das Verhältnis der Ausgangsspannung (VO) zum Rückkopplungswiderstand (RF) definiert ist. Die Anwendung des Kirchhoffschen Stromgesetzes am Knoten a in Abbildung 3 ergibt Gleichung (1).
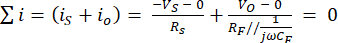 (1)
und VO ist durch Gleichung (2) unter der sehr niederfrequenten externen Last (ω ≅ 0) definiert.
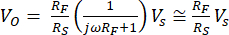 (2)
3. Probenvorbereitung (PDMS) und Laden
- Überprüfen Sie die ASTM D575-91 Standardspezifikationen für die Kompressionsprobe.
HINWEIS: Abbildung 4A zeigt zwei 3D-gedruckte zylindrische Formen, die vor dem PDMS-Gießen in sauberem Zustand vorbereitet wurden. Eine Form ist zylindrisch konstruiert, identisch mit der Standardprobe (Durchmesser 28,6 mm ± 0,1 mm, Höhe 12,5 mm ± 0,5 mm), und die andere ist eine verkleinerte Version von etwa einem Drittel dieser Größe, um in den effektiven Messbereich des Kraftsensors zu passen (Durchmesser 9,53 mm). - Verwenden Sie PDMS als Testmaterial und mischen Sie das Basispolymer mit dem Härtemittel bei einem Massenverhältnis von 10:1.
- Nach gründlichem Umrühren wird die Mischung bei Raumtemperatur (25 °C) und 60 kPa (Gauge) für 30 Minuten entfettet und mit einem Vakuum-Desikator Luftblasen entfernt.
- Injizieren Sie 8 ml der Mischung in jede der beiden vorbereiteten 3D-gedruckten Formen mit einer Einwegspritze, um die Proben zu formen.
- Alle Proben 24 Stunden lang bei Raumtemperatur aushärten, ohne zusätzliche thermische Behandlung.
HINWEIS: Abbildung 4B zeigt die gefertigten PDMS-Proben, und drei Proben jeder Größe wurden unter identischen Bedingungen vorbereitet, um einen Vergleich zwischen Standard- und verkleinerten Proben zu ermöglichen. Abbildung 4C zeigt die PDMS-Probe, die im Kompressionstest-Setup auf den Kraftsensor gelegt wurde. Die Probe war im kreisförmigen Sensorbereich zentriert, wobei ihre Unterseite vollständig mit dem aktiven Bereich des Kraftsensors in Kontakt war. - Richten Sie das bewegliche Teil senkrecht zum Sensor aus und zentriert über der Probe, um eine normale Drucklast zu erzeugen.
4. R-F-Kalibrierung
HINWEIS: RF ist ein entscheidender Faktor bei der Bestimmung der Ausgangsspannung in der invertierenden Verstärkerschaltung, daher ist die Anpassung des RF-Werts entscheidend, um die Genauigkeit und Zuverlässigkeit des MS sicherzustellen.
- Befestigen Sie den Kraftsensor an der Probenmontagefläche der MTS (100 N Lastzelle) und setzen Sie die experimentelle Lastgrenze auf 4,4 N.
- Mit dem MTS werden Kompressionstests unter verschiedenen RF-Bedingungen durchgeführt und die Kraft-Zeit-Daten des Kraftsensors mindestens dreimal erfasst.
- Vergleichen Sie die vom Kraftsensor gewonnenen Kraft-Zeit-Daten mit den MTS-Messdaten, um den Fehler zu berechnen.
- Bestimmen Sie den R-F-Wert, der den kleinsten Fehler basierend auf den Kalibrierungsergebnissen liefert.
HINWEIS: Der maximale Messbereich des Kraftsensors beträgt 4,4 N. Lasten, die diesen Wert überschreiten, führen zu einer Ausgangssättigung, daher ist bei der Einstellung der experimentellen Bedingungen Vorsicht geboten. Die Anpassung des RF-Werts optimiert die Verstärkung der Schaltung, um mit den MTS-Daten übereinzustimmen, und dies ist ein entscheidender Schritt, um die Gesamtgenauigkeit des Systems zu gewährleisten.
5. Validierung vertikaler Verschiebung
- Zur Verdrängungsvalidierung befestigen Sie einen Mikroskop-Objektträger mit einem Aluminiumreflektor oben am beweglichen Teil der Z-Stufe.
- Schalten Sie den Laser-Verschiebungssensor ein.
- Überprüfen Sie, ob das Signal des Lasersensors stabil ist.
HINWEIS: Überprüfen Sie, ob die Laseremissions-LED am Sensor grün ist. Wenn sie orange ist, reflektiert die reflektierende Aluminiumschicht möglicherweise nicht richtig oder der Messbereich (<1 mm) wurde überschritten, sodass Anpassungen erforderlich sind. - Verwenden Sie den Motorregler, um die Antriebsgeschwindigkeit so einzustellen, dass sich das bewegliche Teil mit einer Zielgeschwindigkeit von 1 μm/s bewegt. Wenden Sie die Einstellungen wie folgt an:
- Starte die Motorsteuerungssoftware.
- Drücken Sie die Home-Suche, um Homing (Kalibrierung) durchzuführen.
- Um die Laufwerksgeschwindigkeit einzustellen, gehe zu Parameter/Modus < Parameter < Laufwerksgeschwindigkeit, gib jeden Wert (5, 10 und 100) ein und schließe dann das Dialogfeld.
- Um jede Geschwindigkeitseinstellung anzuwenden, wählen Sie Speed Select und wählen Sie jeweils 5, 10 und 100.
- Um die gewünschte Reisedistanz einzustellen, geben Sie einen Voreinstellungswert von 27.320 Punkten ein und drücken Sie die + (Start)-Taste.
HINWEIS: Bei einem voreingestellten Wert von 27.320 Punkten, da 1 Punkt 0,0366 μm entspricht, sinkt der bewegliche Teil insgesamt um 1000 μm. Die Motorsteuerungssoftware wird während Kompressionstests konsequent zur Bedienung des Motorreglers verwendet.
- Während sich das bewegliche Teil entlang der z-Achse bewegt, werden die Verschiebungsdaten vom eingebauten linearen Aktuator über die Motorsteuerungssoftware erfasst und die Laserverschiebungsdaten über die Lasermesssoftware erfasst.
- Starten Sie die Laser-Verdrängungsmesssoftware.
- Für die Steuerungseinstellungen wählen Sie Startkonfiguration < Controller-Einstellungen lesen und auf OK drücken.
- Stellen Sie die Abtastzeit unter Üblichen Einstellungen < Abtastung auf 100 μs (Abtastzyklus: 100) ein, speichern Sie die Einstellungen und senden Sie sie an den Controller.
- Um die Laserverschiebung zu überwachen, gehen Sie zu Messwert anzeigen < Start Messwerterfassung und beobachten Sie die Verschiebungsdaten.
HINWEIS: Die Abtastzeit wird auf 10 ms (100 μs × 100 Zyklen) gesetzt, um die Laserverschiebungsdaten mit ausreichender zeitlicher Auflösung zu erfassen und das Signalrauschen für stabile Messungen zu minimieren.
- Vergleichen Sie die aufgezeichneten Verdrängungsdaten der beiden Quellen, um den Verdrängungsfehler zu berechnen, und bestätigen Sie, dass die Hubraumwerte bei jeder Drehzahleinstellung (5, 10 und 100) übereinstimmen. Dies gewährleistet die Zuverlässigkeit und Wiederholbarkeit der Verdrängungsmessungen unter den Zielgeschwindigkeitsbedingungen.
6. Bewertung der mechanischen Eigenschaften der verkleinerten Stichprobe
- Befestigen Sie den Kraftsensor mit doppelseitigem Klebeband an der Oberseite des Blocks, verwenden Sie dann den seriellen Monitor der Mikrocontroller-Board-Software, um sicherzustellen, dass die Anfangslast 0 zeigt, und führen Sie bei Bedarf eine Kalibrierung durch.
- Öffnen und starten Sie die Software der Mikrocontroller-Platine.
- Um die Platinenverbindung und den Port zu konfigurieren, wählen Sie "Andere Platine und Port < PLATINEN < Suchbrett, wählen Sie Arduino Uno und drücken Sie OK.
- Gib den Steuercode der Mikrocontroller-Platine ein und klicke auf Überprüfen, dann auf Hochladen.
- Um die Lastwerte zu überprüfen, gehe zu Tools < Serial Monitor.
HINWEIS: Der Steuercode der Mikrocontroller-Platine ist in Supplementary File 1 bereitgestellt.
- Legen Sie die Probe stabil in die Mitte des effektiven Messbereichs des Kraftsensors.
HINWEIS: Wenn die Probe außerhalb der Mitte zum aktiven Bereich des Sensors positioniert ist, wird die Last asymmetrisch aufgebracht, was zu großen Messfehlern führt. - Verwenden Sie den Motorcontroller zum Homing (Nulleinstellung) und stellen Sie die Fahrgeschwindigkeit auf den zuvor validierten Wert ein.
- Treiben Sie den beweglichen Teil der Z-Stufe axial (nach unten) an, damit er mit der Probe in Kontakt kommt und so eine Last auf die Probe ausüben.
- Missen Sie die Kraft, die in Echtzeit vom darunter montierten Kraftsensor auf die Probe übertragen wird.
- Übertragen Sie die Kraftverschiebungsdaten über die mit der Mikrocontrollerplatine verbundene Invertionsverstärker-Schaltung an den Laptop und zeichnen Sie gleichzeitig Kraft und Verschiebung mit serieller Kommunikationssoftware auf.
- Starte die serielle Kommunikationssoftware.
- Verbinden Sie sich mit der Software der Mikrocontroller-Platine zur Aufzeichnung von Kraftdaten: Gehe zu Connection < Options < Serial Port Options < Port, wähle den entsprechenden Port aus und drücke OK.
- Verbinden Sie sich mit der Motorsteuerungssoftware zur Aufzeichnung von Verdrängungsdaten: Gehen Sie zu Connection < Options < Serial Port < Port, wählen Sie den entsprechenden Port aus und drücken Sie OK.
- Um die Echtzeit-Datenübertragung zu beginnen, gehen Sie zu Connect < Connection < File Capture < Start.
- Um die Daten zu stoppen und zu speichern, gehe zu Verbindung < Dateierfassung < Stopp und Speichern.
- Wandeln Sie die Verschiebungsdaten in Dehnung um, indem Sie die Änderung der Länge (ΔL) durch die Anfangslänge der Probe (L₀) teilen, d. h. Dehnung = ΔL/L₀.
- Gleichzeitig werden die aufgezeichneten Kraftdaten in Spannung umgewandelt, indem man die Kraft (F) durch die Querschnittsfläche (A) der Probe teilt, d. h. Spannung = F/A.
- Abbildung 7 zeigt die Spannungs-Dehnungskurven der verkleinerten PDMS-Stichproben. Mit Hilfe von Graphenanalyse-Software wird die Steigung im anfänglichen Kleindehnungsbereich berechnet, um den Druckmodul zu bestimmen.
HINWEIS: Um Konsistenz und Zuverlässigkeit der Daten zu gewährleisten, führen Sie alle Kompressionstests mindestens dreimal unter identischen Bedingungen durch. In dieser Studie betrug der Kompressionsmodul von PDMS, der aus drei wiederholten Messungen erzielt wurde, 1,39 MPa ± 3,7 %.
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Ergebnisse
Diese Studie implementierte erfolgreich ein kraftsensorbasiertes Kompressionstestgerät, das für den Einsatz in Kleinlaboren geeignet ist und eine hohe Messgenauigkeit und Reproduzierbarkeit bietet. Dieses Gerät wurde entwickelt, um die hohen Kosten und die große Größe herkömmlicher kommerzieller Geräte sowie die Ineffizienzen bei der Messung von Kleindeformationen zu überwinden.
Abbildung 5 zeigt die Optimierungsergebnisse für den Wert RF , der...
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Diskussion
Diese Studie stellte eine kompressionsbasierte Messmethode zur Bewertung der mechanischen Eigenschaften polymerbasierter Mikrostrukturen im Klein-Verdrängungsbereich vor. Die vorgeschlagene Methode kombiniert eine kommerzielle Z-Achsen-Präzisionstranslationsstufe, einen Kraftsensor, eine einfache Verstärkerschaltung und eine Mikrocontroller-Platine und bietet den Vorteil, dass sie in kleinen Laboren implementiert und von Anfängern leicht genutzt werden kann.
E...
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Danksagungen
Diese Arbeit wurde durch einen Zuschuss der Korea Innovation Foundation (INNOPOLIS) unterstützt, der von der koreanischen Regierung (Ministerium für Wissenschaft und IKT) finanziert wurde (Zuschussnummer NTIS-2710084968), von der Commercialization Promotion Agency for R&D Outcomes (COMPA), finanziert vom Ministerium für Wissenschaft und IKT (Zuschussnummer RS-2024-00423871 zur Unterstützung der IP-Weiterentwicklung und der Kommerzialisierung/Industrialisierung der Touch-Off-Mikronadel-Fertigungstechnologie, sowie durch das Regional Innovation System Education (RISE)-Programm über das RISE Center, Gyeongsangnam-do, finanziert vom Bildungsministerium (MOE) und der Provinzregierung von Gyeongsangnam-do der Republik Korea (2025-RISE-16-008-0008).
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Materialien
| Name | Unternehmen | Katalognummer | Kommentare |
|---|---|---|---|
| 3D-Drucker | Stratasys | Objet30 Prime | Herstellung von zwei Typen von PDMS-Formen |
| Aluminium | Ningbo Favorld-Ware | Beschichtung von Silikonölfolie (Antihaftfolie 01) | Bildung eines Laserreflektors zur vertikalen Verschiebungsmessung |
| Breadboard | E-CALL | EIC-108J | Für experimentelle Schaltungskonfiguration |
| Capactior(CF) | Knowles / Cornell Dubilier (CDE) | CD15ED470GO3F | Rauschfilterung und Stabilisierung der Verstärkungsschaltung |
| Digitales Mikroskop | Hirox | KH-7700 | Beobachtung der Probenform und der Maßverifikation |
| Kraftsensor | Tekscan | FlexiForce A301-1 | Lastmessung, Auflösung und Linearität sind wichtig |
| Graphenanalyse-Software | OriginLab | OriginPro 2024 | Graphenanalyse |
| Laptop | Jede | Jede | Kernelement für Softwaresteuerung |
| Software zur Messung der Laserverschiebung | Keyence Corporation | LK-Navigator 1.52 | Software zur Messung vertikaler Verschiebungen |
| Laserverdrängungsmesser | Keyence Corporation | LK-G10 | Messgeräte für vertikale Verschiebungen |
| Mikrocontroller-Platine | Arduino | A000067 | Hauptsteuerung für das gesamte Systemsignal, einschließlich Arduino/STM-basierter Platinen |
| Mikrocontroller-Platinensoftware | Arduino | Arduino IDE 2.3.3 | Gesamte System-Signalsteuerungssoftware |
| Mikroskop-Objektträger | LK LAB KOREA | M08-660-147 | Laserreflektor zur vertikalen Verschiebungsmessung |
| Motorsteuerungssoftware | NOVA Electronics | MR220A 1.0.3 | Software zur Steuerung linearer Aktuatoren |
| Motorsteuerung | Sciencetown | STM-1-USB | Z-Stufen-Linearaktuatorsteuerung |
| MTS | Lloyd Instruments | 01/2962 | Kommerzieller Zug-/Kompressionstester, Referenzgerät für Messergebnisse |
| Operationsverstärker | Mikrochip-Technologie | OPA404KP | Verstärkung des Kraftsensorsignals, Schlüsselkomponente der Schaltung |
| PDMS | Dow Corning | 4019862 | Material für die Probenherstellung |
| Serielle Kommunikationssoftware | Roger Meier | CoolTerm 2.3.0 | Serielle Kommunikation von Gewalt & Dash; Verdrängungsdaten |
| Vakuum-Desiccator | iNexus | IN-VS | Verwendet zur Blasenentfernung während der PDMS-Fertigung |
| Variabler Rückkopplungswiderstand (RF) | BI Technologies / TT Elektronik | P160KN-0QD15B10K | Anpassung des Operationsverstärkers, Schlüssel zur Sensorkalibrierung |
| Z-Stufe | Sciencetown | SMX-8060-X | Antriebseinheit für Verdrängungsanwendungen und Kompressionstests, Kern für präzise vertikale Steuerung |
Referenzen
- Iannacci, J. Reliability of MEMS: A perspective on failure mechanisms, improvement solutions and best practices at development level. Displays. 37, 62-71 (2015).
- Yamazu, T. Mechanical property measurement of micro/nanoscale materials for MEMS: A review. IEEJ Trans Electr Electron Eng. 18, 308-324 (2022).
- Lodh, A., Keller, C., Castelluccio, G. M. Fabrication and mechanical testing of mesoscale specimens. JOM. 75, 2473-2479 (2023).
- Haque, M. A., Saif, M. T. A. A review of MEMS-based microscale and nanoscale tensile and bending testing. Exp Mech. 43, 248-255 (2003).
- Pantano, M. F., Espinosa, H. D., Pagnotta, L. Mechanical characterization of materials at small length scales. J Mech Sci Technol. 26, 545-561 (2012).
- Zhang, Y., et al. Scalable and high-throughput production of an injectable PRP/cell-laden microcarrier/hydrogel composite system for hair follicle tissue engineering. J Nanobiotechnol. 20 (1), 465(2022).
- Rzepiejewska-Małyska, K. A., et al. In situ mechanical observations during nanoindentation inside a high-resolution scanning electron microscope. J Mater Res. 23 (7), 1973-1979 (2008).
- Cruz, D. J., Duarte, P., Alves, L. M., Martins, P. A. F. A miniaturized device coupled with digital image correlation for mechanical testing. Micromachines. 13 (11), 2027(2027).
- Lamba, M., Chaudhary, H., Singh, K. Analytical study of MEMS/NEMS force sensor for microbotics applications. IOP Conf Ser Mater Sci Eng. 594, 012021(2019).
- Cruz, D. J., Duarte, P., Alves, L. M., Martins, P. A. F. A miniaturized device coupled with digital image correlation for mechanical testing. Micromachines. 13 (11), 2027(2022).
- Liu, M., Sun, J., Sun, Y., Bock, C., Chen, Q. Thickness-dependent mechanical properties of polydimethylsiloxane membranes. J Micromech Microeng. 19 (3), 035028(2009).
- Liu, M., Sun, J., Chen, Q. Influences of heating temperature on mechanical properties of polydimethylsiloxane. Sens Actuators A Phys. 151, 42-45 (2009).
- ASTM International. ASTM D575-91, Standard Test Methods for Rubber Properties in Compression. , ASTM International. West Conshohocken, PA. (2018).
- Zhang, S., Ge, C., Liu, R. Mechanical characterization of the stress-strain behavior of the polydimethylsiloxane (PDMS) substrate of wearable strain sensors under uniaxial loading conditions. Sens Actuators A Phys. 341, 113580(2022).
- Pakawan, T., et al. Compressive behaviors of micropillar sheets made of PDMS material using the finite element method. Eng J. 24, 73-84 (2020).
- Johnston, I. D., McCluskey, D. K., Tan, C. K. L., Tracey, M. C. Mechanical characterization of bulk Sylgard 184 for microfluidics and microengineering. J Micromech Microeng. 24, 035017(2014).
- Ruybalid, A., van der Sluis, O., Geers, M., et al. An in-situ, micro-mechanical setup with accurate, tri-axial, piezoelectric force sensing and positioning. Exp Mech. 60, 713-725 (2020).
- Mehdizadeh, E., Guo, X., Pourkamali, S., Hajjam, A., Rahafrooz, A. Nano-precision force and displacement measurements using MEMS resonant structures. Proc IEEE Sens. 1, 1-4 (2013).
- Liu, S., et al. Small-strain folding of semi-rigid elastomer derives high-performance 3D-printable soft origami actuators. Chem Eng J. 489, 151462(2024).
- Singh, A. V., et al. Bioinspired soft machines: Engineering nature's grace into future innovations. J Funct Biomater. 16, 158(2025).
- Nandy, K., Collinson, D. W., Scheftic, C. M., Brinson, L. C. Open-source micro-tensile testers via additive manufacturing for the mechanical characterization of thin films and papers. PLoS One. 13 (5), e0197999(2018).
- Gianola, D. S., Hintsala, E. D., Uchic, M. D., Wheeler, J. M. Advances and opportunities in high-throughput small-scale mechanical testing. Curr Opin Solid State Mater Sci. 27, 101090(2023).
- Hartansky, R., et al. Towards a MEMS force sensor via the electromagnetic principle. Sensors. 23 (3), 1241(2023).
- Navindaran, K., Kang, J. S., Moon, K. Techniques for characterizing mechanical properties of soft tissues. J Mech Behav Biomed Mater. 138, 105575(2023).
- Chavan, R., Kamble, N., Kuthe, C., Sarnobat, S. On mechanical behavior and characterization of soft tissues. Biomed Eng Comput Biol. 15, 11795972241294115(2024).
- Babapour, F., Faraji Rad, Z., Ganji, F. Mechanics of dissolving microneedles insertion into the skin: Finite element and experimental analyses. J Appl Polym Sci. 141, e55973(2024).
Zugriff eingeschränkt. Bitte melden Sie sich an oder starten Sie eine Testversion, um diesen Inhalt anzuzeigen.
Nachdrucke und Genehmigungen
